



CNC旋盤内径旋削 & ボーリング: 実践プログラム例
概要
すでに穴あけされた部品をCNC旋盤でボーリング加工するシンプルなプログラム例。
図面/イメージ
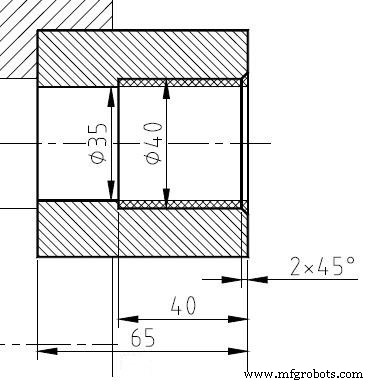
CNCプログラム
O0003;
N10 G10 P0 Z-85;
N20 T606;
N30 G50 S2000;
N40 G96 G99 S180 F.2 M4 M8 M200;
N50 G0 X44 Z2;
N60 G1 Z0;
N70 X40 Z-2 F.15;
N80 Z-40 F.2;
N90 X35;
N100 G0 Z5;
N110 X200 Z100;
N120 M30;
ポイント: 穴あけ済みの下穴(φ44)に対し、ボーリングバーで内径を仕上げ加工。Z方向切込み後、X方向に広げながら仕上げています。送り速度を切り替え(F.15→F.2)て荒/仕上げを使い分け。
CNCマシン
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- CNC旋盤プログラミング入門:初心者向けステップバイステップ実例
- Sinumerik CYCLE95 内径加工プログラム チュートリアル
- CNCプログラム例:Selcaプロファイル – ステップバイステップガイド