



外径旋削・穴あけ・内径ボーリングの複合CNC旋盤プログラム: G71/G74/G01活用
概要
外径旋削(荒/仕上げ)、穴あけ、内径ボーリングを含む複合加工プログラム。使用サイクル:
- 外径荒取り: G71旋削サイクル
- 外径仕上げ: G70仕上げサイクル
- 内径穴あけ: G74ペックドリルサイクル
- 内径ボーリング: G01直線補間
図面/イメージ
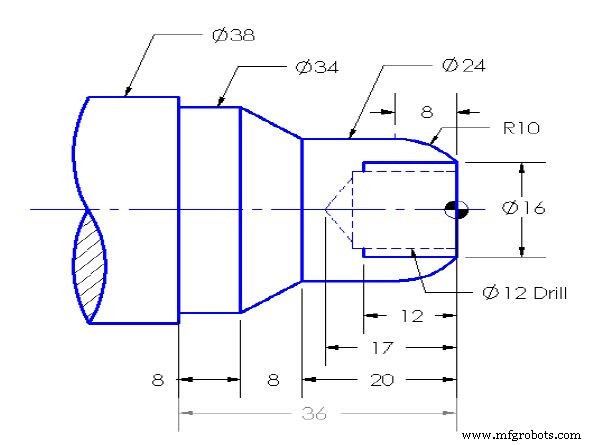
CNCプログラム
% O0111 (EX.NO.1); (材料径38.0*L36.0)
N1 (外径プロファイル荒旋削)
N2 G28 U0.0 W0.0
N3 G92 S2500
N4 G96 S180 M03
N5 T0000
N6 T0101
N7 G00 X40.0 Z1.0
N8 M07
N9 G71 U1.0 R1.0
N10 G71 P11 Q16 U0.5 W0.1 F0.15
N11 G01 X16.0 Z0.0 F0.2
N12 G03 X24.0 Z-8.0 R10.0 F0.10
N13 G01 Z-20.0 F0.10
N14 G01 X34.0 Z-28.0 F0.05
N15 G01 Z-36.0 F0.05
N16 G01 X40.0 F0.10
N17 G00 Z10.0
N18 G28 U0.0 W0.0
N19 M09
N20 M05
N21 M01
(外径プロファイル仕上げ旋削)
N22 G28 U0.0 W0.0
N23 G92 S3000
N24 G96 S250 M03
N25 T0000
N26 T0202
N27 G00 X40.0 Z1.0
N28 M07
N29 G70 P11 Q16
N30 G00 Z1.0
N31 G28 U0.0 W0.0
N32 M09
N33 M05
N34 M01
(穴あけ φ12.0mm)
N35 G28 U0.0 W0.0
N36 G97 S650 M04
N37 T0000
N38 T0303
N39 G00 X0.0 Z2.0
N40 M07
N41 G74 R0.5
N42 G74 Z-17.0 Q5000 F.10
N43 G00 Z2.0
N44 G28 U0.0 W0.0
N45 M09
N46 M05
N47 M01
(内径ボーリング)
N48 G28 U0.0 W0.0
N49 G92 S1800
N50 G96 S200 M04
N51 T0000
N52 T0404
N53 G00 X14.0 Z1.0
N54 M07
N55 G01 Z-12.0 F0.15
N56 G01 X13.0 F0.20
N57 G01 Z1.0 F.2
N58 G00 X16.0
N59 G01 Z-12.0 F0.15
N60 G01 X13.0 F0.20
N61 G00 Z1.0
N62 G28 U0.0 W0.0
N63 M09
N64 M05
N65 M30
%
解説: 一つのプログラムで複数の加工工程を連続実行。各工程ごとに原点復帰(G28)と工具交換を行い、クーラント制御(M07/M09)も適切に挿入されています。
CNCマシン
- Fanuc CNC旋盤で効率的なペックドリル加工:G74サイクル活用法
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- Fanuc G21 Gコード例:ミリメートル系CNC旋盤プログラミング
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- CNCプログラミングでG74ペックドリリングサイクルを用いた端面溝入れ
- CNC 旋盤ドリル サイクル例: シーメンス CYCLE81 で効率的な加工
- Fanuc G71 旋削 & G74 ペックドリルを CNC 旋盤でマスター: 実践プログラミング演習
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例
- 完全CNC旋盤G71荒取りサイクル – NCT制御プログラミング例
- CNC旋盤プログラミング: R指定によるシンプル輪郭加工例