



R形状付き外径旋削: ステップバイステップ プログラム例
概要
部品を外径から旋削するCNCプログラム例。旋削輪郭は直線補間と円弧補間で構成されます。
図面/イメージ
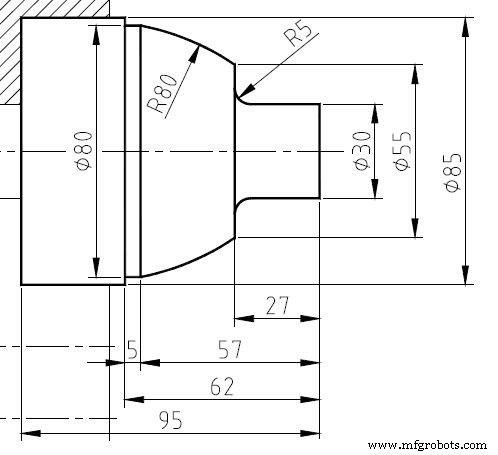
CNCプログラム
O0004;
N10 G10 P0 Z-110;
N20 T303;
N30 G50 S2500;
N40 G96 S220 G99 F.2 M4 M8 M200;
N50 G0 X30 Z2;
N60 G1 Z-22;
N70 G2 X40 Z-27 R5;
N80 G1 X55;
N90 G3 X80 Z-57 R80;
N100 G1 Z-62;
N110 X86;
N120 G0 X150 Z150 M30;
解説: G96定表面速度、G99回転当たり送りモードで加工。G2/G3でコーナRを指定し、直線(G1)と組み合わせて輪郭を形成。M200はワーククランプ等のマシン固有Mコードと思われます。
CNCマシン
- CNC工作機械でFANUCロボットを簡単プログラミング
- エキスパート精密CNC旋削サービス
- Haas ST-10Y CNCターニングセンター:小物部品加工に最適なコンパクトY軸搭載機
- Fanuc G20:インチ系CNCプログラミングのマスター – 実践例
- G90モーダルサイクルによるテーパー旋削マスター:CNCプログラミングガイド
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCプログラミング:G01 Gコードによる面取りとR
- ハース CNC M97 ローカルサブプログラム呼出しをマスター:ステップバイステップ例題
- CNCプログラミング演習: 穴埋め式 - R付き外径旋削
- 生産変革:レイクビュー・スクリュー・マシンがCNC旋削を導入