



専門的マシン最適化でPVCエッジバンディング欠陥を解消
エッジバンダー運転時、最も一般的な品質問題である「エッジ剥がれ」と「厚い糊ライン」は、完成品の品質を即座に損なう可能性があります。これらの欠陥は通常、機械設定が接着剤の特性と Out-of-sync 状態にあるときに発生します。このガイドでは、よくある5つの糊問題を解説し、EVAとPUR接着剤を比較、完璧なエッジバンディングを取り戻すための実践的なマシンチューニング解決策を提供します。
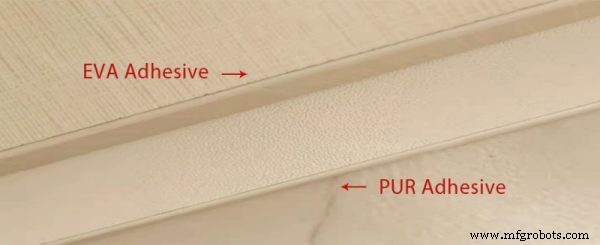
1. EVA vs PUR エッジバンディング用接着剤
ホットメルト接着剤はPVCエッジバンディングの要です。EVA(エチレン酢酸ビニル)とPUR(ポリウレタン)は業界で最も広く使用されている2大選択肢です。
以下は主要属性の簡潔な比較です:
| 特徴 | EVA接着剤 | PUR接着剤 | どちらが優れるか |
|---|---|---|---|
| 接着強度 | 良好 | 非常に強い | PUR |
| 耐熱性 | 中程度 | 高い | PUR |
| 耐湿性 | 中程度 | 高い | PUR |
| 糊ライン可視性 | 目立ちやすい | 最小限(ゼロ糊ライン) | PUR |
| コスト | 低い | 高い | EVA |
| 修復性 | 物理冷却;再溶融可能 | 化学硬化;不可逆 | EVA |
| 機械要件 | 標準機 | PUR対応エッジバンダー | EVA |
| 用途 | 標準家具(キャビネット、ワードローブ)、大量生産 | 高級家具(キッチン、バスルーム)、高温多湿環境 | 用途次第 |
2. よくある5つの糊問題とマシン解決策
エッジ剥がれ、糊ライン目立ち、接着弱、熱による剥離、湿気ダメージはすべて、不適切な機械設定や接着剤選択の症状です。以下では各問題を分解し、根本原因と精密な機械調整による是正方法を示します。
2.1 エッジバンディングの剥がれ
原因: 不十分な温度またはパネル汚染による弱い接着結合。
機械側の対策:
- 糊ポット温度を安定化: EVAを170〜200℃、PURを110〜130℃に維持。安定した熱でスムーズな流れと均一な塗布を確保。
- パネルエッジを清掃: ダストブロワーまたはプリミリングカッターで平らで無塵の表面を露出。残留粉塵や水分は接着を弱める。
- パネル水分を制御: 予熱ユニットを作動させ、糊付け前に表面水分を乾燥。
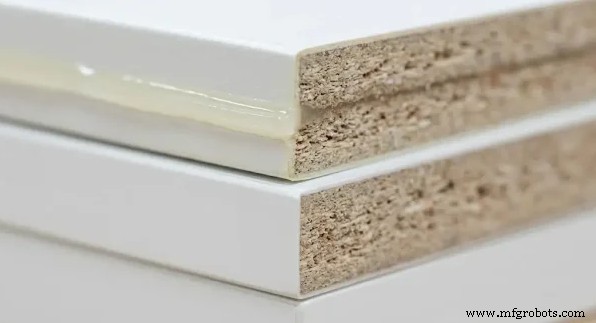
2.2 糊ラインが目立つ
原因: 過剰塗布またはローラー圧力のムラ。特に淡色や高光沢パネルで顕著。
機械側の対策:
- 糊厚を削減: EVAで80〜120 g/m²、PURで60〜90 g/m²を目標。適切なカバレッジで皮膜形成と廃棄を防止。
- ローラー圧力を調整: EVAで4〜6 bar、PURで5〜7 barに校正。余分な接着剤を除去しつつ完全接触を維持。
- 高視認性パネルに注力: 糊ラインが目立つ淡色ボードには特別な注意を。
2.3 接着強度不足と予備硬化
原因: 低速フィーディングでホットメルト糊が接触前に冷えて硬化。
機械側の対策:
- コンベア速度を上げる: 12〜23 m/minで運転し、糊を最適なタッキー窓に保つ。
- 周囲温度に合わせる: コンベア速度を工場環境に合わせ、早期硬化を防ぐ。
2.4 猛暑でのエッジ剥離
EVAが失敗する理由: 高温でEVAが軟化し、接着強度低下。PVCエッジが浮き上がる。
機械側の対策:
- PUR接着剤へ切替: PURの架橋化学構造が高温下でも耐える。
- 密閉溶解システムを使用: 専用PURエッジバンダーで、塗布前の空気・水分接触を防止。
2.5 エッジ周りの水害と膨張
原因: 厚いまたは多孔質な糊層が水分を木材へ浸透させ、膨張を招く。
機械側の対策:
- キッチン・バスルームにはPUR: PURの防水バリアが水分侵入をブロック。
- 予熱器を作動: 糊付け前にボード表面を乾燥させ、より強い結合を形成。
- デュアル糊ポットシステムへアップグレード: E-70JDSR自動PURエッジバンダーのように、EVAとPURをオンデマンドで切替可能な機種を導入。
3. クイックリファレンス:パラメータ表とFAQ
3.1 推奨機械設定
最適値は機械、パネルタイプ、生産目標により異なります。以下をベースラインとしてご活用ください。
| 機械設定 | 機能 | EVA基準値 | PUR基準値 | オペレータへのヒント |
|---|---|---|---|---|
| 糊ポット温度 | 糊流動制御 | 170〜200℃ | 110〜130℃(予備溶解) | 温度を安定させる;大きな変動は接着品質を劣化 |
| 糊塗布量 | カバレッジと厚み制御 | 80〜120 g/m² | 60〜90 g/m² | PURは通常、より薄い層でクリーンなエッジ実現 |
| 圧力ローラー圧力 | 接触確保 | 4〜6 bar | 5〜7 bar | 厚PVCや高光沢パネルでは圧力増 |
| フィーディング速度 | ボンディングウィンドウ制御 | 12〜23 m/min | 10〜23 m/min | 接着剤、パネル材質、エッジ厚に合わせて速度調整 |
3.2 FAQ
Q1. 糊ローラーギャップの調整方法は?
機械の標準ギャップから開始し、エッジ全面に糊が行き渡り、余分な押し出しがないポイントまで段階的に微調整。
Q2. MDF、PET、アクリルエッジに適した糊は?
MDFエッジ: 標準家具ならEVA。キッチン・バスルームでは膨張防止でPURへ切替。
PET&アクリルエッジ: これら滑らかな表面にはPUR必須。光沢傷防止のため、機械にフラットスクレーピングユニット搭載を確認。
Q3. PURシステムのメンテナンス方法は?
温かいうちに互換性クリーナーでフラッシング、硬化残留物を除去、水分混入を防ぐ。定期洗浄で詰まり防止。
Q4. 接着強度テスト方法は?
90°剥離試験または引張試験を実施。強力な結合なら木材繊維がパネルから引き剥がれる;表面が綺麗なら接着失敗。
Q5. ゼロ糊ラインエッジのベストプラクティスは?
糊量、温度、ローラー圧力、フィーディング速度のバランスを取る。淡色・高光沢パネルでのシームレスエッジにはPURが理想的。
Q6. なぜ高温多湿でPVCエッジが浮くのか?
熱でEVAが軟化、水分で接着弱化。こうした環境では、優れた接着性のPURへ切替推奨。
4. 結論
効果的なPVCエッジバンディングは、適切な接着剤選択、機械設定のキャリブレーション、清潔なパネル維持にかかっています。プロセスを接着剤の特性と生産環境に合わせることで、剥がれ、糊ライン目立ち、湿気起因欠陥を排除できます。EVAからPURへの移行を検討中なら、安定した温度制御と密閉糊システム搭載機への投資で、手間のない運用を実現できます。
さらに読み進めるための推奨記事:
CNCマシン
- 初心者向けレーザー彫刻機おすすめ7選:精度と使いやすさで選ぶ
- Haas CNCマシン パラメータリスト – 旋盤・フライス盤必須設定
- ハイデンハイン TNC プログラミング:リニアポーラー演習 エキスパートガイド
- 小型6090型CNCルーター、ニュージーランドへ出荷:ホビー木工クラフト用
- 大型9015型木工CNCルーター、家具生産用でチリへ出荷中
- Fanuc CNCアラームコード完全ガイド
- CNCルーター生産:精密エンジニアリング & 品質保証
- 耐久性のある電子機器エンクロージャのためのトップ製造ソリューション
- プラズマ vs フレーム切断システム:あなたのプロジェクトに最適なのは?
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- 航空宇宙向けCNC加工:エンジニアが知るべき5つの重要ポイント