



CNC旋盤プログラミングチュートリアル:定点サイクルなしで内径/外径 旋削・ボーリング
CNC旋盤で働くマシニスト向け、内径/外径(旋削/ボーリング)加工の完全なCNCプログラミング例です。CNCプログラミングを学習中の方必見の実践例です。
このプログラミング例の大きなメリットは、CNC旋盤定点サイクル (G71/G70 等) を一切使用していない 点です。基本的なG00/G01/G02/G03のみで工具パスを記述しており、工具軌跡の理解に最適です。
CNC旋盤 基本プログラミング例 (旋削・ボーリング作業)
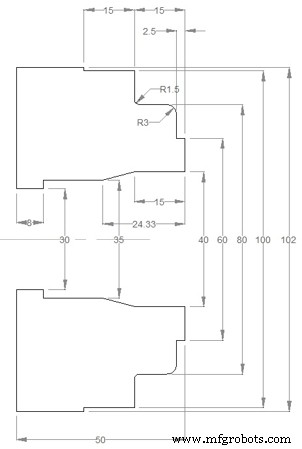
CNC旋盤例 旋削・ボーリング
O0000 N10 (ø30 DRILL) G50 T0200 G97 S250 M03 G00 X0 Z5.0 T0202 M08 G01 Z-5.0 F0.07 W1.0 Z-40.0 F0.25 G00 Z5.0 Z-39.0 G01 Z-60.0 G00 Z10.0 X200.0 Z200.0 T0200 M01 N20 (Outside diameter stock removal) G50 S1500 T0100 G96 S180 M03 G00 X94.0 Z5.0 T0101 M08 G01 Z-14.8 F0.27 G00 U2.0 Z0.5 G01 X28.0 F0.23 G00 X87.0 W1.0 G01 Z-14.8 F0.27 G00 U2.0 Z1.0 X80.5 G01 Z-14.1 G02 X81.9 Z-14.8 R0.7 G00 X100.5 W1.0 G01 Z-29.8 G00 U2.0 Z-1.0 G01 X60.5 F0.23 G00 X82.0 W1.0 Z-2.4 G01 X60.5 X72.9 G03 X80.5 Z-6.2 R3.8 G00 U2.0 Z5.0 X200.0 Z200.0 T0100 M01 N30 (Inside diameter stock removal) G50 S1500 T0400 G96 S180 M03 G00 X34.5 Z3.0 T0404 M08 G01 Z-41.8 F0.27 G00 U-0.5 Z1.0 X39.5 G01 Z-15.0 X34.5 Z-24.3 G00 Z10.0 X200.0 Z200.0 T0400 M01 N40 (Out diameter finishing) G50 S1800 T0500 G96 S200 M03 G00 X63.0 Z5.0 T0505 M08 Z0 G01 X38.0 F0.2 G00 X60.0 Z3.0 G42 Z1.0 G01 Z-2.5 F0.2 X74.0 G03 X80.0 Z-5.5 R3.0 G01 Z-13.5 G02 X83.0 Z-15.0 R1.5 G01 X100.0 Z-30.0 X102.0 G40 G00 U2.0 W1.0 G00 Z10.0 X200.0 Z200.0 T0500 M01 N50 (Inside diameter finishing) G50 S1800 T0600 G96 S200 M03 G00 X40.0 Z5.0 T0606 M08 G41 Z1.0 G01 Z-15.0 F0.2 X35.0 Z-24.33 Z-42.0 X29.0 G40 G00 Z10.0 X200.0 Z200.0 T0600 M09 M30
このプログラムは、ドリル→外径荒→内径荒→外径仕上げ→内径仕上げ の順序で構成され、工具ノーズR補正(G41/G42)も適切に使用されています。定点サイクルを使わずにG01/G02/G03で全軌跡を記述しているため、工具パスの幾何学的理解が深まります。初学者はまずこのレベルでパス制御をマスターし、その後定点サイクルで効率化する学習順序が推奨されます。
CNCマシン
- Fanuc G71荒取り旋削サイクル & G70仕上げサイクル:完全プログラミング例
- 初心者向け旋盤CNCプログラミングガイド:シンプルな輪郭加工例
- ステップバイステップCNC旋盤プログラミング:面取り・テーパー・溝・円弧の実践例
- 初心者向けFanuc CNC旋盤プログラミング例 – 直線、テーパー、円弧切削
- シンプルCNC旋盤プログラミング:初心者向けインチ系プログラム例
- G75溝入れサイクル: CNCプログラミング例と解説
- CNCプログラミングガイド: G92テーパーねじ切りサイクル例
- G76ねじ切りサイクル完全マスター: CNCねじ切り加工ガイド
- ファナック 21TB CNC 旋盤 G20 旋削サイクルをマスター
- G71 縦荒削りサイクルをマスター:マザック CNC プログラミングガイド
- Fanuc G71荒取り旋削サイクルをマスター:CNC旋盤コード例