



CNCルータービット選びの実践ガイド:用途別最適ビットがわかる
Blue Elephant CNCのアフターセールスエンジニアとして、ルーター購入後の木工職人や彫刻家から毎日同じ質問を受けます:「この仕事にどのビットを使えばいい?」 適切なビット選びが、機械の能力を精密なツールへと変えます。以下は、各ビットタイプをあなたの具体的なタスクにマッチングさせる、専門家裏付けの簡潔なリファレンスです。
I. 主要ビットファミリー
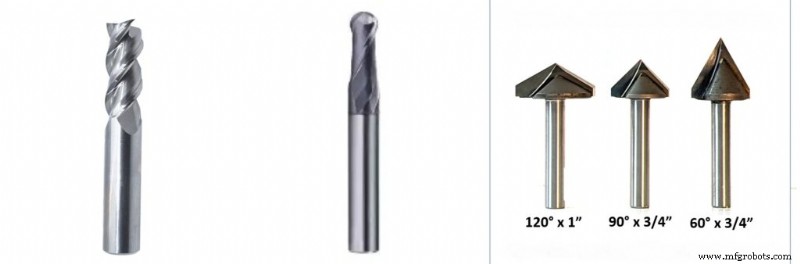
| ビットタイプ | 主用途 | 主な特徴 | 上級者向けノート |
|---|---|---|---|
| エンドミル(フラット/スクエア) | 切削、溝加工、ポケット加工、2Dプロファイル | フラットチップでシャープなコーナーを形成 | ショートフルートはたわみとチャッターを低減、精密部品に必須 |
| ボールノーズ | 3D輪郭加工、細密彫刻、滑らかな面 | 丸みチップで曲面仕上げ | ステップオーバーが表面品質に影響。10%→5%で仕上げ時間を半減 |
| Vビット(彫刻用) | 文字、看板、面取り、V溝 | 尖ったチップで可変線幅(Vカービング) | 90°で太い文字、30°〜60°で細密彫刻 |
II. ビット特性の理解
1. フルート設計
フルート(螺旋切削刃)は切りくず排出、速度、仕上げを決定します。材料と求める仕上げに基づいて選択:
- 1枚刃: 軟質材(プラスチック、アルミニウム)での高速切りくず排出に最適、高送り対応
- 2枚刃: 木工の主力。強度、切削品質、切りくず排出のバランスが良い
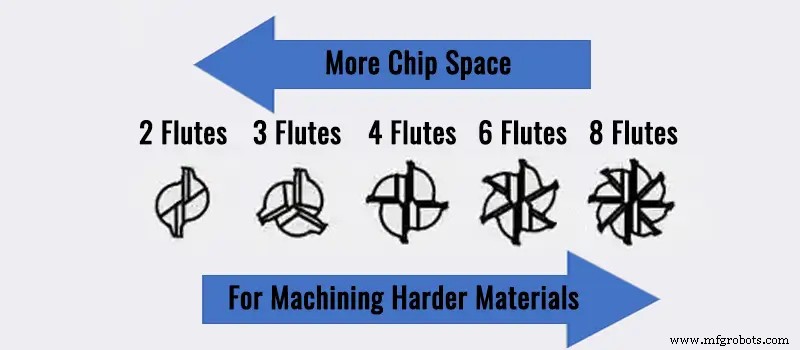
- 3/4枚刃: 硬質材でのより滑らかな仕上げに最適。送り速度を落とし、強力スピンドルで切りくず排出が必要
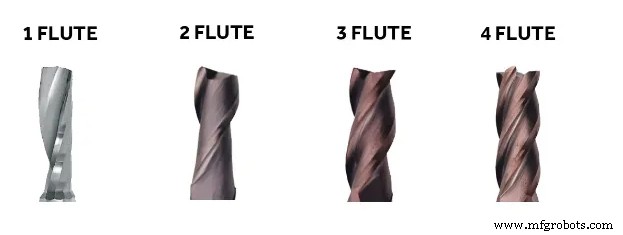
ヒント: 刃数が多いとチップポケットが小さくなり切りくず排出性が低下。4枚刃はカーボンファイバーやフェノール樹脂で優秀だが、木材では過熱の恐れあり。
2. 切削方向
- アップカット: フルートが切りくずを上方へ排出。深い切削と清潔な底面に最適だが、上面が割れやすい
- ダウンカット: フルートが切りくずを下方へ押し出し。薄板をフラットに保ち上面がきれいだが、底面が毛羽立つ可能性
- コンプレッション: アップカットチップとダウンカットボディを融合。シート材に最適、両面ともクリーンなエッジ
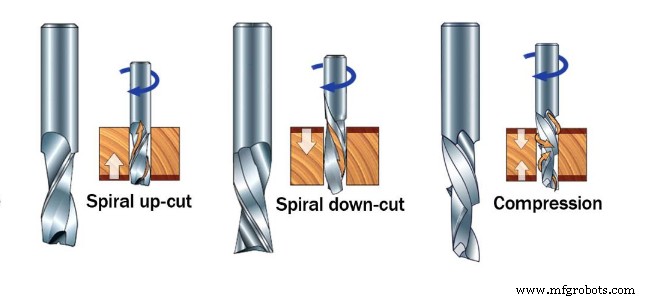
上級ヒント: アップカット長(通常3-4mm)より深く切削開始し、ダウンカット部分が完全に噛み合うようにする。
3. ヘリックス角
切削刃と工具軸の角度で、切りくず流れと表面仕上げに影響:
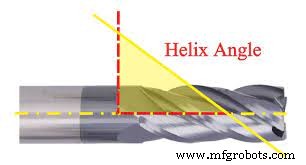
- 低(20°–30°): 金属と硬質プラスチック向け。刃先強度高、振動少
- 中(30°–40°): 木工(合板、MDF、無垢材)に汎用的。切りくず排出と刃先強度のバランス
- 高(40°–55°): 繊維質の木材やアルミニウムでの高速・クリーンな切りくず排出向け。発熱抑制だがスピンドルへの引張り大
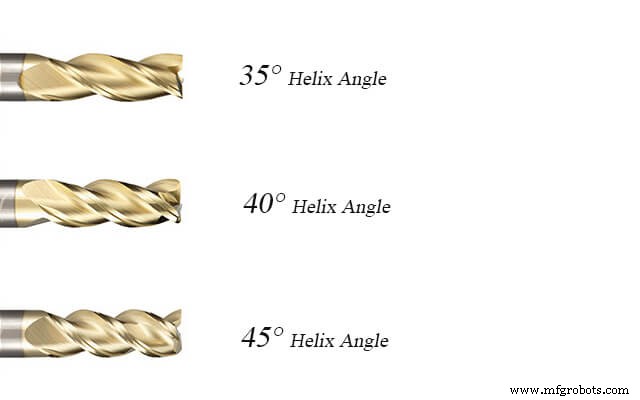
上級インサイト: 高ヘリックス工具は高送り時の工具負荷を低減、高速家具生産に不可欠。
III. プロジェクト別ビットマッチング
| プロジェクト目標 | 推奨ビット | 理由 |
|---|---|---|
| 一般切削/サイジング(合板、MDF) | コンプレッションビット、2枚刃エンドミル | コンプレッションで両面クリーン、2枚刃で高速・信頼性のある切削 |
| 詳細3D彫刻(レリーフ、彫刻) | ボールノーズビット(小径) | 丸みチップで階段状にならない滑らかな曲面 |
| 文字彫刻/看板 | Vビット(90°または60°) | V形状でシャープな文字、角度で深さと幅を制御 |
| ポケット加工(凹部形成) | エンドミル(フラット)→ ボールノーズ | フラットでポケット底面を水平に、ボールノーズでコーナーを滑らかに |
| エッジプロファイリング/面取り | Vビットまたは専用ラウンドオーバービット | Vビットで直線ベベル、ラウンドオーバーで滑らかな曲線エッジ |
IV. 上級ビット選定
1. 特殊材料&効果
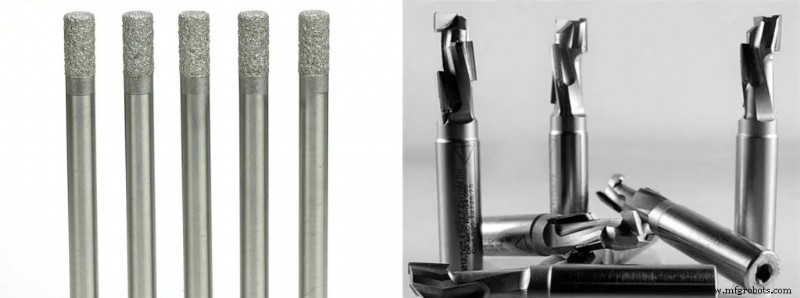
- 複合材料(カーボンファイバー、ガラス繊維、積層パネル): ダイヤモンドコートまたはPCD(多結晶ダイヤモンド)ビットを使用。極めて高い硬度で耐摩耗性に優れ、工具寿命を延長
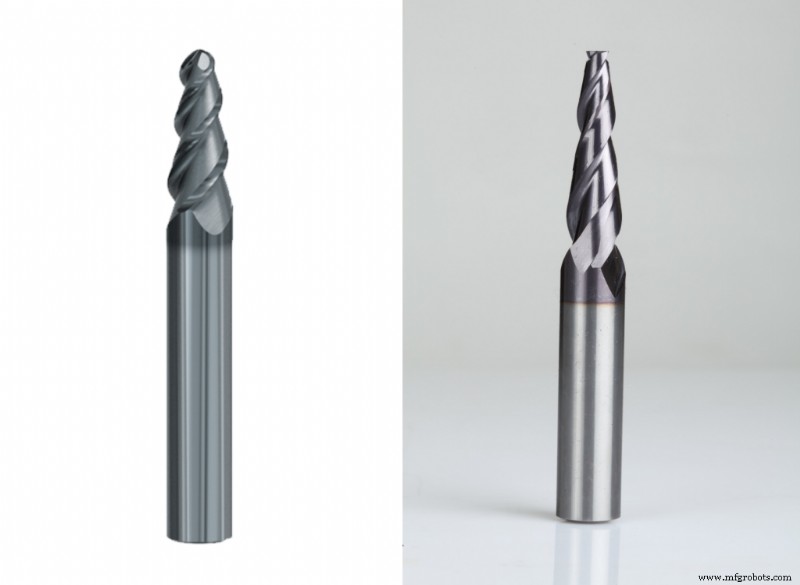
- 高精密・微細ディテール: テーパーボールノーズとテーパーエンドミルでシャンク剛性を保ちつつ細い先端を実現、深い切削とシャープな内部コーナーが可能
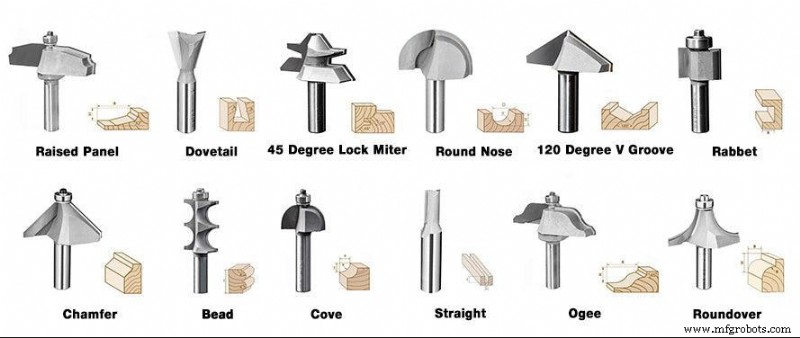
- 装飾エッジ&モールディング: プロファイルビット(ローマンオジ、コーブ、ダブテイル)でCNCルーター上でクラシックな継ぎ手を直接製作
2. 工具コーティング
コーティングは摩耗、摩擦、発熱を低減し、高送りと長寿命化を実現:
- ノンコート: 標準、一般木工向けコスト効率良好だが研磨材では摩耗早い
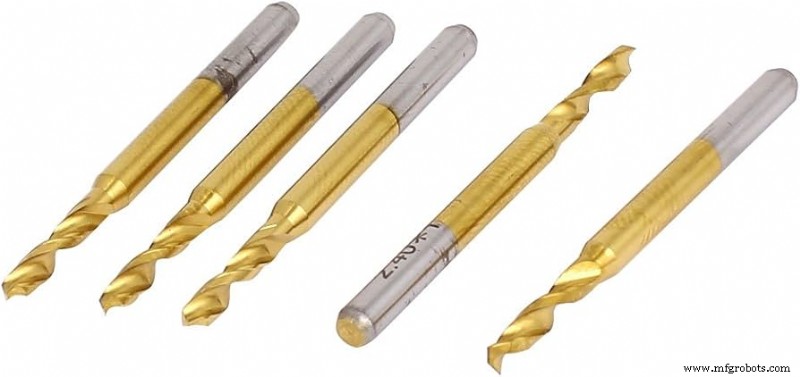
- TiN(窒化チタン): 金色。硬度と耐熱性向上、汎用に適す
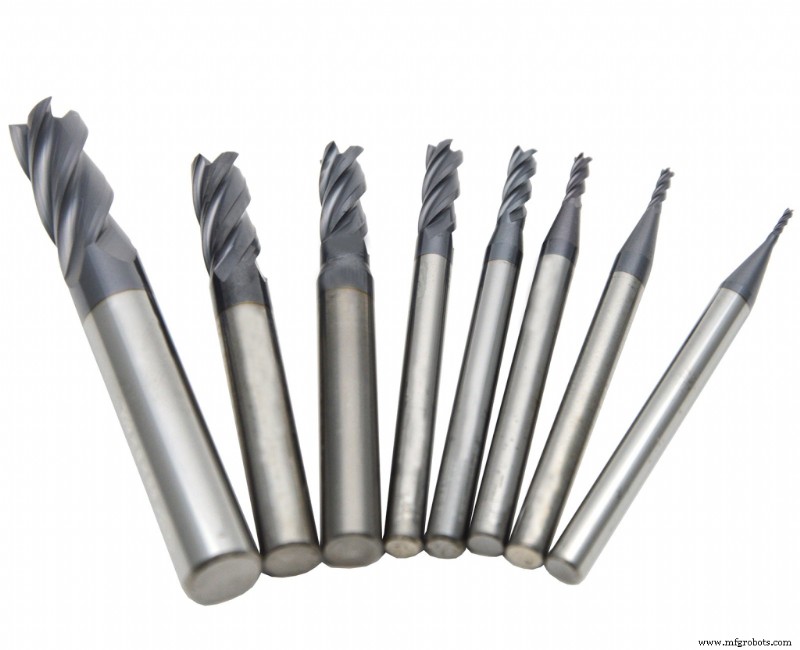
- TiAlN(窒化チタンアルミニウム): 濃紫/ブロンズ。金属切削や高密度複合材など高発熱タスクで優秀
V. パフォーマンス最適化:送り・速度・保持
1. 送り速度とスピンドル回転数のマスター
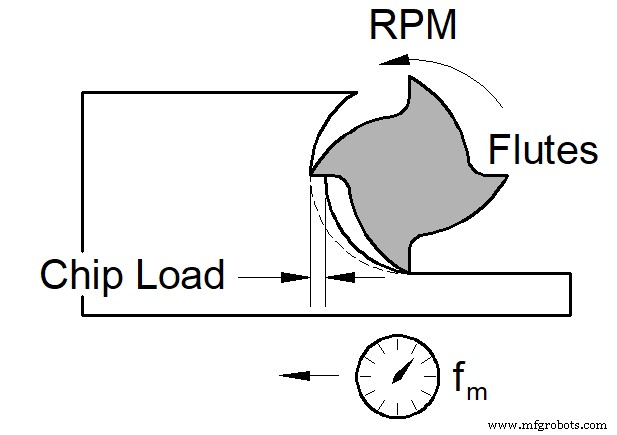
スピンドル回転数(RPM)、送り速度(IPM)、チップロードの関係が切削品質と工具寿命を決定。
チップロード(重要パラメータ)
チップロード = 送り速度 (IPM) ÷ (RPM × フルート数)。1刃あたり1回転で除去される材料厚。
- 低すぎる: ビットが擦れて発熱、刃先鈍化や材料溶解
- 高すぎる: 過負荷でたわみ、チャッター、仕上げ不良、破損リスク
- 最適: 材料をクリーンにせん断、カールした切りくずで熱を効率排出、滑らかな表面
テストカット時の実践的調整
- より滑らかな仕上げを求める:RPM増加 または 送り速度減少 でチップロード低減
- より多くの材料除去:RPM減少 と 送り速度増加(安全なチップロード範囲内で)
- チャッターや異音:RPM減少 と 送り速度増加、またはより剛性の高い大径ビットへ変更
2. 確実な工具保持
- 精密コレット: ERシリーズ等を使用。シャンク全体を均等に把持し、振れを防止
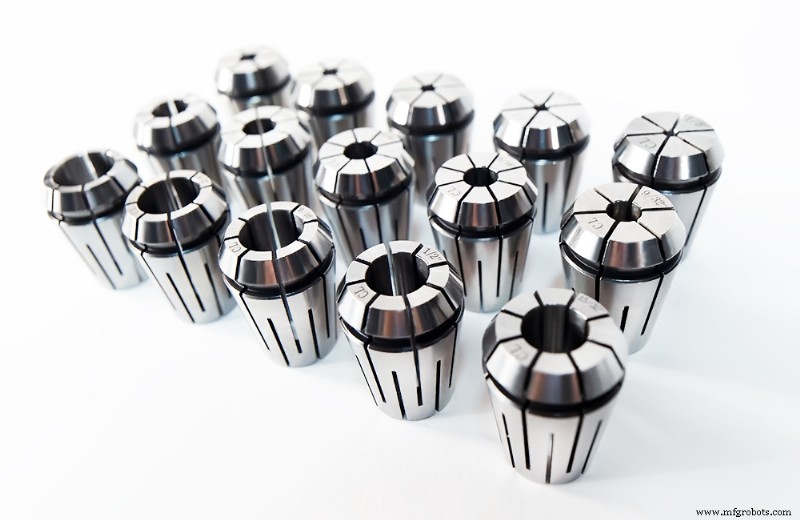
- 清潔さ: コレットとシャンクを完璧に清掃。微細な粉塵でもアンバランスの原因に
- 把持長: シャンクを完全に挿入。工具径の3-4倍未満での把持は不可
VI. 安全性とメンテナンス
1. 安全プラクティス
- 保護メガネ、聴覚保護具、集塵機または防塵マスクを着用
- ワークをクランプまたは真空で固定。ズレはビット破損と飛散物の原因
- 異音や過度な振動を感じたら即座に停止
2. ビットのケアと保管
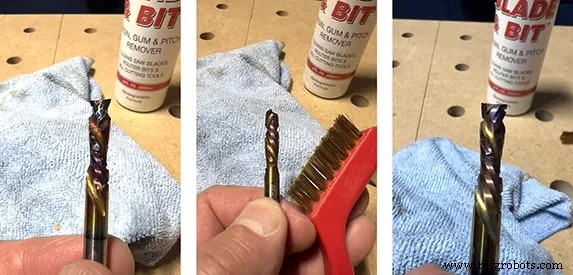
- 洗浄: ピッチと樹脂を専用クリーナーや適切な溶剤で除去
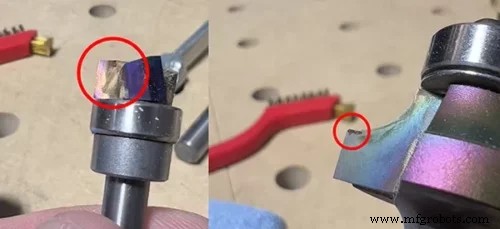
- 点検: 各ラン前に欠け、ひび、鈍りをチェック。鈍ったビットは送り増大と安全性低下を招く
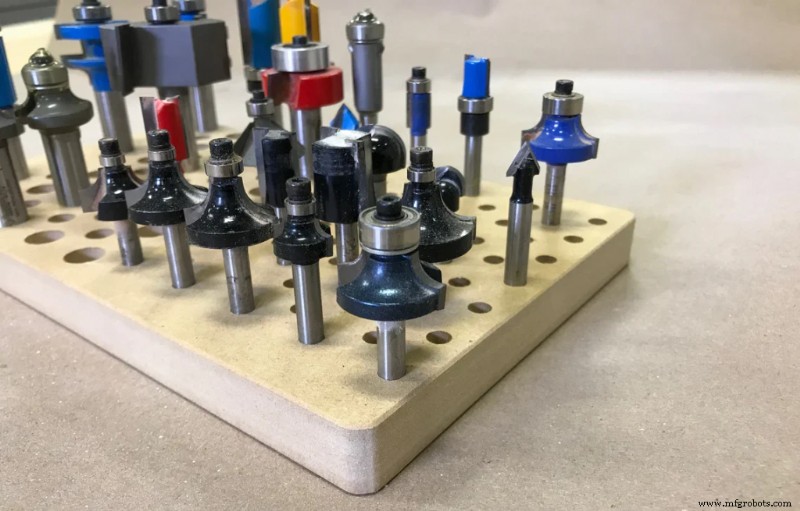
- 保管: 個別スロット付きの整理ケースまたはラックで刃先損傷を防止
VII. 専門家のアドバイスが必要ですか?
Blue Elephant CNCでは毎日機械を稼働し、年間数千のお客様と協働しています。どのビット、速度、送り速度があなたのプロジェクトに適しているか不明な場合は、お問い合わせください。プリセールスとアフターセールスチームが24時間多言語サポートであなたの成功を支援します。
関連トピック:
CNCマシン
- 1325 CNCルーターでデザインプロジェクトを強化─米国向けに提供開始
- スチールレーザー切断完全ガイド:精度と収益性を極める
- CNCプログラミング基礎:ステップバイステップ チュートリアル & サンプルコード
- CNCルーティングで精密な木製サインを作る:エキスパート完全ガイド
- 材質専用工具がもたらす優れた価値:選定の4つの判断基準
- モーリシャスのお客様がエッジバンディングマシンとコンピュータビームソーを高評価
- 高性能2030リニアATC CNCルーター、北アイルランドへ納品:家具生産に最適な大型機
- Mach3 CNC制御でブレークポイント後の操作をシームレスに再開
- Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
- 感謝祭を盛り上げるレーザーカット10のクリエイティブアイデア
- CNCドライラン完全マスター:精度と効率を高める活用法