



Fanuc G72端面荒取りサイクル完全ガイド:プログラミングのコツ
Fanuc G72端面荒取りサイクル
Fanuc制御のCNC工作機械で時間を過ごしたことがあるなら、G72缶サイクル(端面荒取り)とG71旋削サイクルを必ず使ったことがあるでしょう。Fanuc制御での缶サイクルプログラミングは実に簡単だからです。
なぜ缶サイクルを使うかは缶サイクルのメリット・デメリットを参照。ここではG72缶サイクル端面荒取りの使用法とプログラミングをFanuc制御で詳述します。G71旋削サイクルについてはこちら。
Fanuc CNC制御は広く普及し、プログラミングの容易さと堅牢性からCNCプログラマーのお気に入りの一つです。
プログラミング形式
G72 W R
G72 P Q U W
パラメータ詳細
第1ブロック
| パラメータ | 説明 |
|---|---|
| W | 切込み深さ |
| R | 1切削後の退避量 |
第2ブロック
| パラメータ | 説明 |
|---|---|
| P | 輪郭開始ブロック番号 |
| Q | 輪郭終了ブロック番号 |
| U | X軸方向仕上げ代 |
| W | Z軸方向仕上げ代 |
| S | G71サイクル中の主軸回転数 |
| F | 送り速度(P〜Qブロック間の送り指定を上書き) |
| S | 主軸回転数(P〜Qブロック間の指定を上書き) |
重要ポイント
- P & Q:PブロックからQブロックまでのプログラムが、終点寸法に達するまで繰り返し実行されます。
- F(送り速度):G72第2ブロックでFを指定すると、荒取り中はこの送りが使われ、P〜Q間の送り指定は無視されます。P〜Q間の送りは、後で同一P/QでG70仕上げサイクルを呼ぶときにのみ使用されます。荒取り送りと仕上げ送りを分けられる非常に便利な機能です。
- S(主軸回転数):送りと同様に、荒取り時と仕上げ時で回転数を分けられます。
Fanuc G72端面荒取りサイクル例
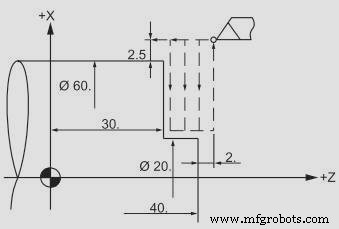
CNC Fanuc G72缶サイクル端面荒取り
N5 G00 X65 Z42
N6 G72 W2 R2
N7 G72 P8 Q9 U0 W0 F0.3
N8 G00 Z30
N9 G01 X20
CNCマシン
- Fanuc G76ねじ切りサイクル完全ガイド:CNCプログラマー必携
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc G75溝入れサイクル完全マスター:精密CNC加工のためのパラメータ解説
- Fanuc G73パターン繰り返しサイクル:包括的ガイド
- 完全版 Fanuc Gコード リファレンス – 全コマンド解説
- Fanuc G92 ねじ切りサイクル完全マスター:シンプルなプログラミングと精密制御
- Fanuc G90 旋削サイクル:効率的な旋削加工のためのCNCプログラム例
- G75溝入れサイクル: CNCプログラミング例と解説
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- Fanuc G72端面サイクル:10T/11T/15Tコントローラー向けワンラインフォーマット