



材質専用工具がもたらす優れた価値:選定の4つの判断基準
工具選定において機械技師は多くの判断を迫られます。重要な決定の一つが、加工用途に材質専用工具が適しているか、必要かどうかです。汎用工具より高価な材質専用工具のメリットがコストを上回るかを見極める必要があります。判断の際に考慮すべき4つの主要カテゴリーは、内部工具形状、コーティング、材料除去率(MRR)、コストです。
材質専用工具を採用すべきケース
あなたの工場は主に一種類の材料を扱っていますか?それとも日中に頻繁に材料を切り替えますか?また、一度に何個の部品を加工しますか?工具選定の前に自問すべきポイントです。
材質専用工具は、同一材料の部品を多数加工する場合に最適です。例えばプラスチック部品を1,000個加工するなら、プラスチック専用工具を選ぶべきです。工具寿命が延び、性能も向上します。加工の柔軟性が最優先、少量生産、仕上げ面がそれほど重要でない場合は、汎用エンドミルで十分かもしれません。
材質専用工具のメリットとデメリット
メリット:
- 対象材料に最適化された工具形状で最高の結果を実現
- 被削材に最適化されたコーティング
- よりアグレッシブな切削条件と向上したMRR
- 工具寿命の延長
デメリット:
- 初期コストが高い(適切な用途で使えば長期的にはコスト削減可能)
- 柔軟性が低い。汎用エンドミルは多くの仕事・機械に対応可能だが、材質専用エンドミルは特定材料向けに設計されている
材質専用工具の特別なメリット
独自の内部工具形状
多くのメーカーが特定材料グループ向けの工具を提供しています。例えばHarvey Toolは、焼入れ鋼、耐熱合金、中合金鋼、快削鋼、アルミニウム合金、プラスチック、非鉄金属用ダイヤモンド工具、複合材料など、材質別カタログセクションを設けています。これらのセクションにある工具の特殊形状は、対象材料グループで最適な性能を発揮するよう最適化されています。
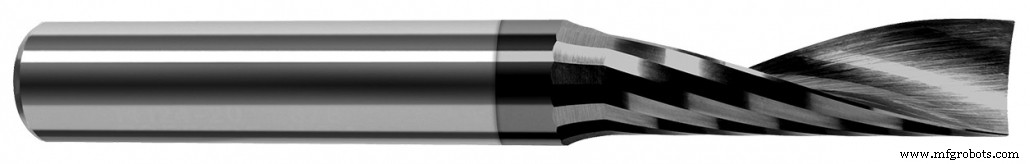
例えばプラスチック部品加工を控えた機械技師がいたとします。Harvey Toolのミニチュアエンドミルセクションの工具でも加工可能ですが、プラスチック加工専用エンドミルは高すくい角・高逃げ角設計です。プラスチックでは工具強度よりも、効果的に切削して切りくずを形成することが重要だからです。高すくい角と高逃げ角が鋭い切れ刃を作り、これは金属ではすぐに欠損しますが、プラスチックでは材料を効果的にせん断し、熱を切りくずに逃がして優れた仕上げ面を生み出します。
Harvey Performance Company, LLC.
最適な性能を引き出す専用コーティングと基材
材質専用工具を選ぶ大きなメリットの一つは、その材料に最適なコーティングオプションを利用できることです。工具コーティングは潤滑性向上、工具寿命延長、仕上げ面品質向上など多くの機能を果たします。また、コーティング工具は一般的に無コーティング工具より約10%高速で運転可能です。
多くのメーカーが標準エンドミルへの特殊コーティングを受注生産していますが、これには追加時間とコストがかかります。Harvey Toolの材質専用カタログセクションでは、コーティング済み工具が在庫品として即納可能です。例えば焼入れ鋼と耐熱合金カテゴリではAlTiN Nanoコーティングを採用。このユニークなナノコンポジットコーティングは最高使用温度2,100°F(約1,150℃)で、焼入れ鋼、チタン合金、インコネルなどで性能向上を発揮します。
材料除去率の向上
材質専用工具は仕事に最適な工具形状を持つため、切削条件を一般的によりアグレッシブに設定できます。機械技師ならご存知の通り、材料除去率(MRR)は工場効率に直結する指標です。単位時間あたりの除去材料量が多ければ、部品完成が早くなり、工場アウトプットが高まります。
以下の例は、Harvey Toolのミニチュアエンドミルセクションと材質専用エンドミルセクションの工具で、同一材料・同一加工での切削条件比較です。主要形状は同一ですが、チップロード(+25%)、テーブル送り(+33%)、切込み深さ(+43%)が向上しており、より短時間で多くの材料を除去できます。
ミニチュアエンドミル
品番:836408
説明:3枚刃 1/8インチ径 3×刃長 角型 スタブ&標準
材質:6061アルミニウム
用途:溝入れ
回転数:10,000 RPM
チップロード:.00124 IPT
テーブル送り:37.2 IPM
切込み深さ:.04375
材質専用エンドミル
品番:942308
説明:3枚刃 1/8インチ径 3×刃長 角型 可変リード アルミニウム合金用
材質:6061アルミニウム
用途:溝入れ
回転数:10,000 RPM
チップロード:.00165 IPT
テーブル送り:49.5 IPM
切込み深さ:.0625

Harvey Performance Company, LLC.
大幅なコスト削減
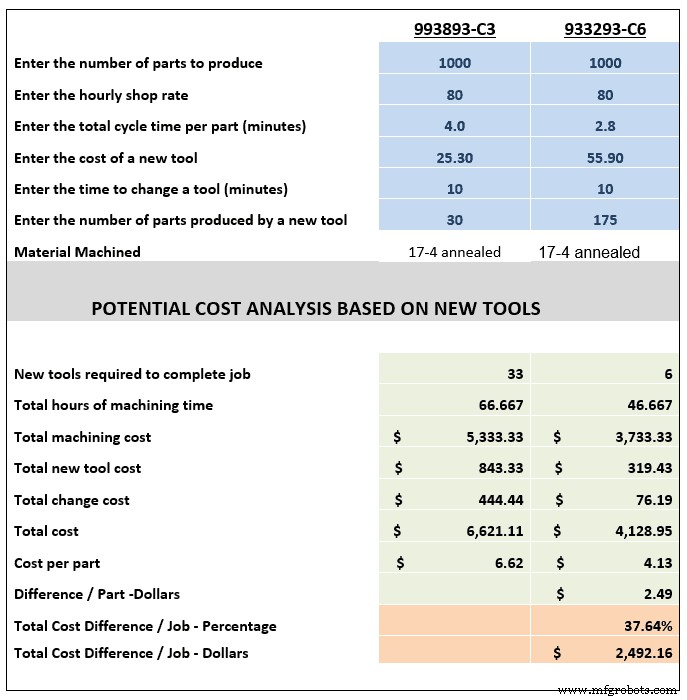
以下のグラフは、ミニチュアエンドミルセクションの工具(品番993893-C3)と材質専用エンドミルセクションの工具(品番933293-C6)のコスト分析比較です。1,000個加工で比較すると、総合的な節約額は約2,500ドルに達します。
材質専用工具のまとめ
結論として、材質専用エンドミルには多くのメリットがありますが、特定の状況で真価を発揮します。初期コストは高いものの、工具寿命が長く、単位時間あたりの生産数が増えるため、長期的には工場の時間とコストを節約できます。
CNCマシン
- 戦略的コラボレーションがツーリング開発を加速する方法
- 従業員への投資が製造業成長の鍵:採用・定着・エンゲージメントを強化する5つの理由
- ハイパフォーマンス指標を活用して製造現場の工具コストを削減
- 機械データで工具寿命を最適化:モダンガイド
- CNC工作機械工具選定プロフェッショナルガイド:工具寿命と生産性の最適化
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- CNC工作機械精度を最大化:精度と信頼性の実践ガイド
- コーナー加工の極意:高精度ミリングで優れたコーナー品質を実現
- 木工CNCルーターでツールセンサーを使う方法
- CNC工作機械への新規工具追加:ステップバイステップガイド
- 摩擦材の役割:自動車ブレーキから産業用途まで