



アスファルト締固めの最適化:目標密度と生産性を達成する実証済みローリングパターン
舗装請負業者は、プロジェクトで使用する混合物について精通しています。多くは、アスファルトプラントの時間当たり生産能力(トン数)を把握し、サイロの貯蔵容量を知り、単一現場向けか複数現場同時供給かを判断します。生産者から混合物を購入する場合、購入トン数は通常契約項目であり、供給量は予測可能です。
請負業者は、ホットミックスアスファルト(HMA)を現場へ運ぶ輸送トラックのサイズと積載能力も知っています。経験から、プラントから現場までの往復輸送時間を見積もり、単位時間あたりの納入回数を算出できます。
しかし、敷設とアスファルト締固めになると、生産性予測は不確実性を増します。特に締固めでは、HMAの生産量と納入タイミングが、締固め時のアスファルト温度に影響するためです。混合物温度は締固めにおいて最も重要な要素です。目標密度を達成するために締固め機を適切なローリングゾーンに保つには、適切なアスファルトローリングパターンが必要です。
アスファルト締固めのベストプラクティス
締固め機メーカーは、生産性を高めるいくつかのオペレーター手順を教えています。現在、ほぼすべての初期締固め(ブレークダウンローリング)が振動式ダブルドラムローラーで行われるため、以下のベストプラクティスはこのタイプに焦点を当てます。
最初のパスはフィニッシャーに向かって、振動オンで行う
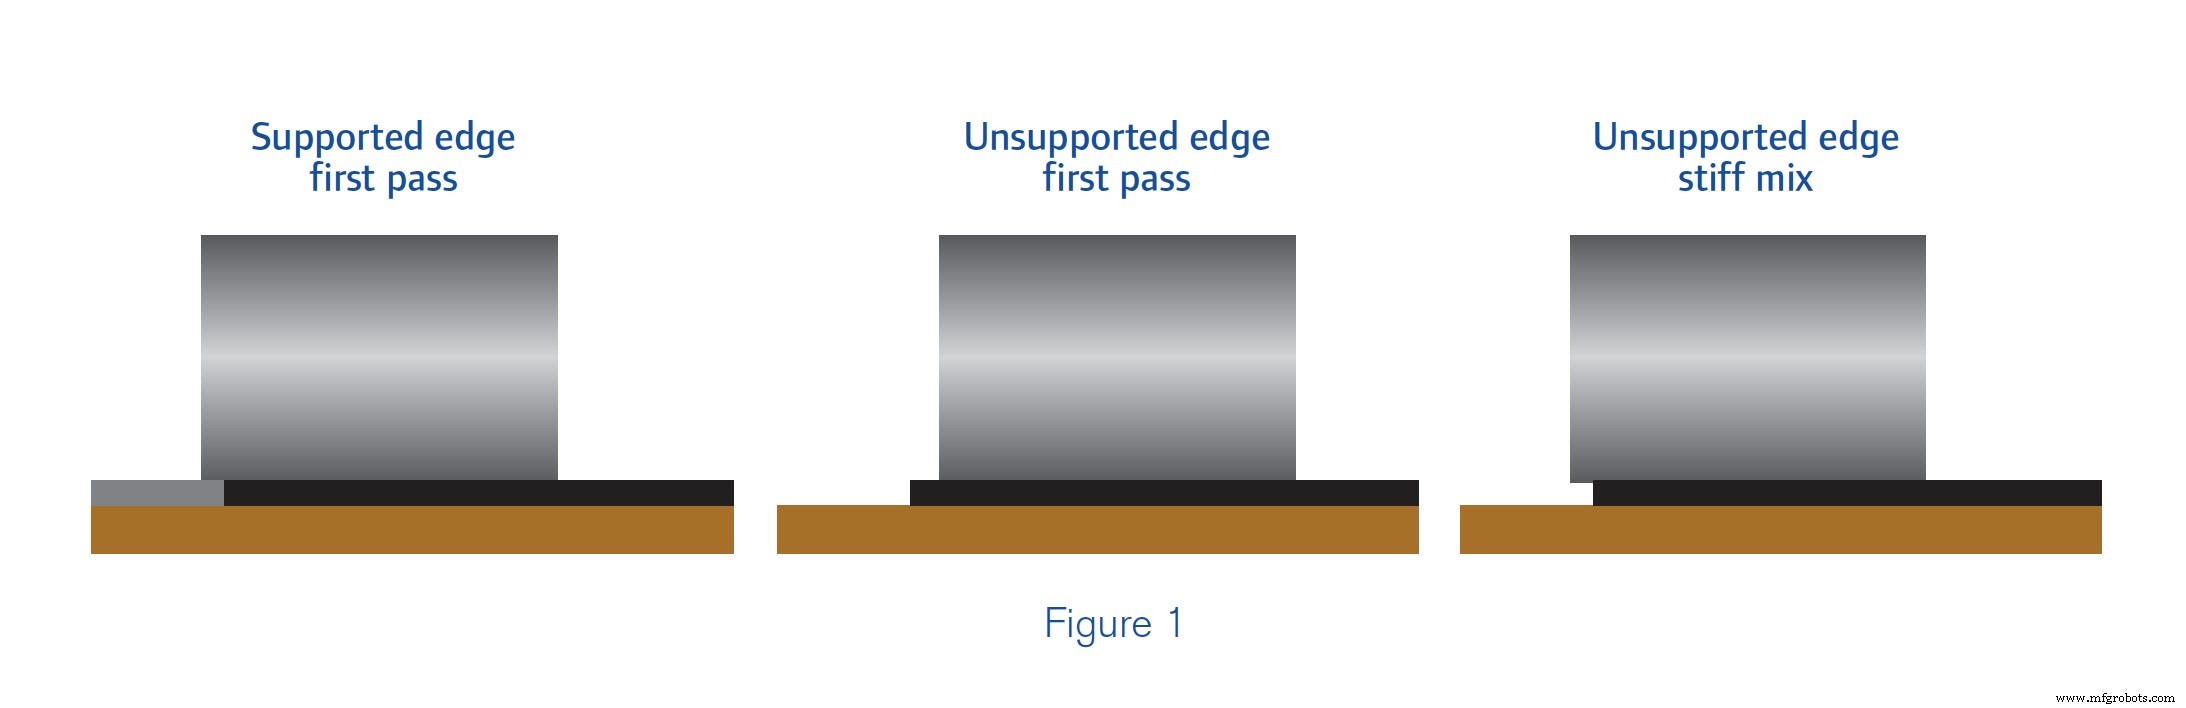
最初のパスで最も多くの空隙が減少します。混合物の粘度が低く、骨材粒子をより密な配向に再配列する能力が高いためです。舗装端部が側方移動に対して支持されている場合、オペレーターは冷却済みパネルと熱いパネルの継ぎ目をわずかにオーバーラップさせるべきです。オペレーターの熟練度が高いほど、必要なオーバーラップ幅は狭くなります。ほとんどのオペレーターは3〜4インチ(75〜100mm)のオーバーラップで十分です。端部が支持されていない場合、最初のパスは端部から6〜8インチ(150〜200mm)離して行い、マットの側方押し出しを抑制します。硬い混合物ではこの予防措置は不要な場合があります。図1は最初のパスにおける適切なドラム向きを示します。
フィニッシャーとクルーの安全な距離後方で、パネル中央に向かって緩やかな弧を描きながら停止する
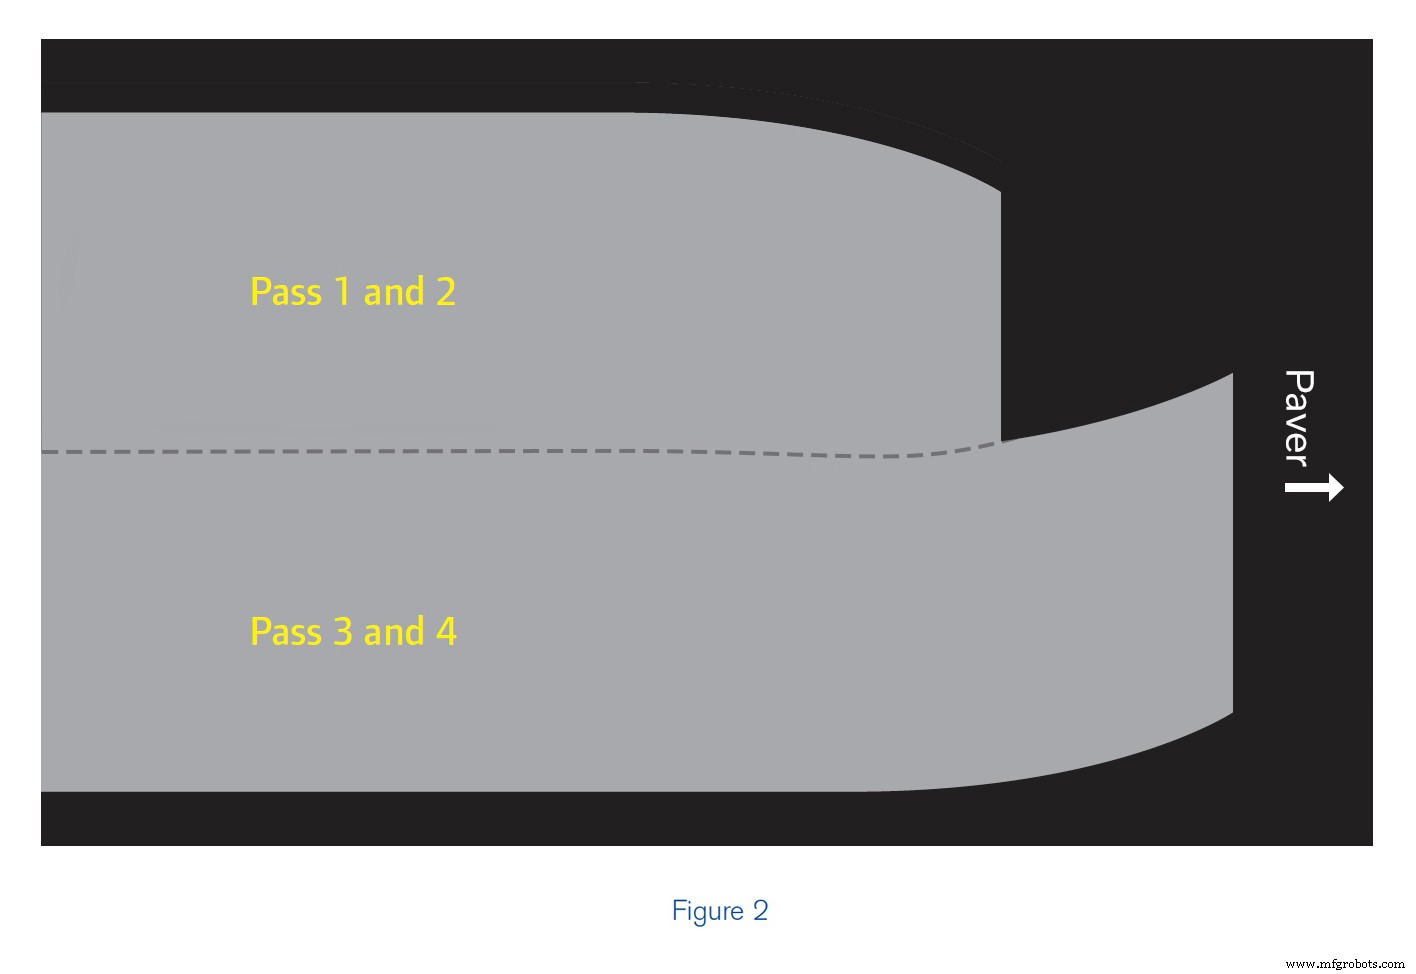
角度をつけて停止する理由は、次のパスでドラムのへこみをローリングアウトしやすくするためです。これにより舗装面の凹凸(バンプ)形成を防ぎます。図2にこの技術を示します。パネル左側のパスは弧を描いて停止し、同一経路で復路します。次の前進パスはパネル右側で、前の前進パスを追い越し、パネル中央に向かって弧を描きます。この技術により、締固め機は各並行パスで同一温度範囲内に留まり、より均一な密度を達成できます。
以降の各パスの末端は、隣接・前回のパスの末端を超えてローリングする
これも図2に示されています。フィニッシャーの前進に追従することで、ブレークダウンローラーはフィニッシャーと同じ相対的なマット温度範囲内で作業できます。ブレークダウンローリングゾーンの長さを制限することで、前方のローラーがフィニッシャーに追従しやすくなります。これは締固めにおいて、特にストーンマスティックアスファルト(SMA)とスーパーパヴ混合物で、これ以上ない重要な技術です。
最適なアスファルト密度の達成
目標密度を達成するのに十分な温度まで混合物が冷える前に、ブレークダウンローリングを完了させる。 この技術は2つの目的を果たします。ほとんどの混合物で最高生産性を実現できます。テンダーゾーン(軟弱帯)を示す混合物では、混合物が不安定になる前に密度に到達できます。
継ぎ目を締固め、均一な密度を確保する。 HMA舗装でよく見られる欠陥の一つが、継ぎ目の低密度です。継ぎ目低密度の原因は、不適切な舗装技術、過度なルーティング・レーキ作業、不適切なローリングプラクティス、またはこれらの組み合わせです。不適切なローリングプラクティスは、ローラーオペレーターの適切な訓練と経験で克服できます。
実効ローリング幅に基づく締固め機選定
締固め機ドラムの長さは、生産能力の真の尺度ではありません。むしろ「実効ドラム幅(EDW)」が重要な指標です。EDWとドラム長の差は無視できません。一般的に両者は10%以内の差に収まります。図3にいくつかの例を示します。
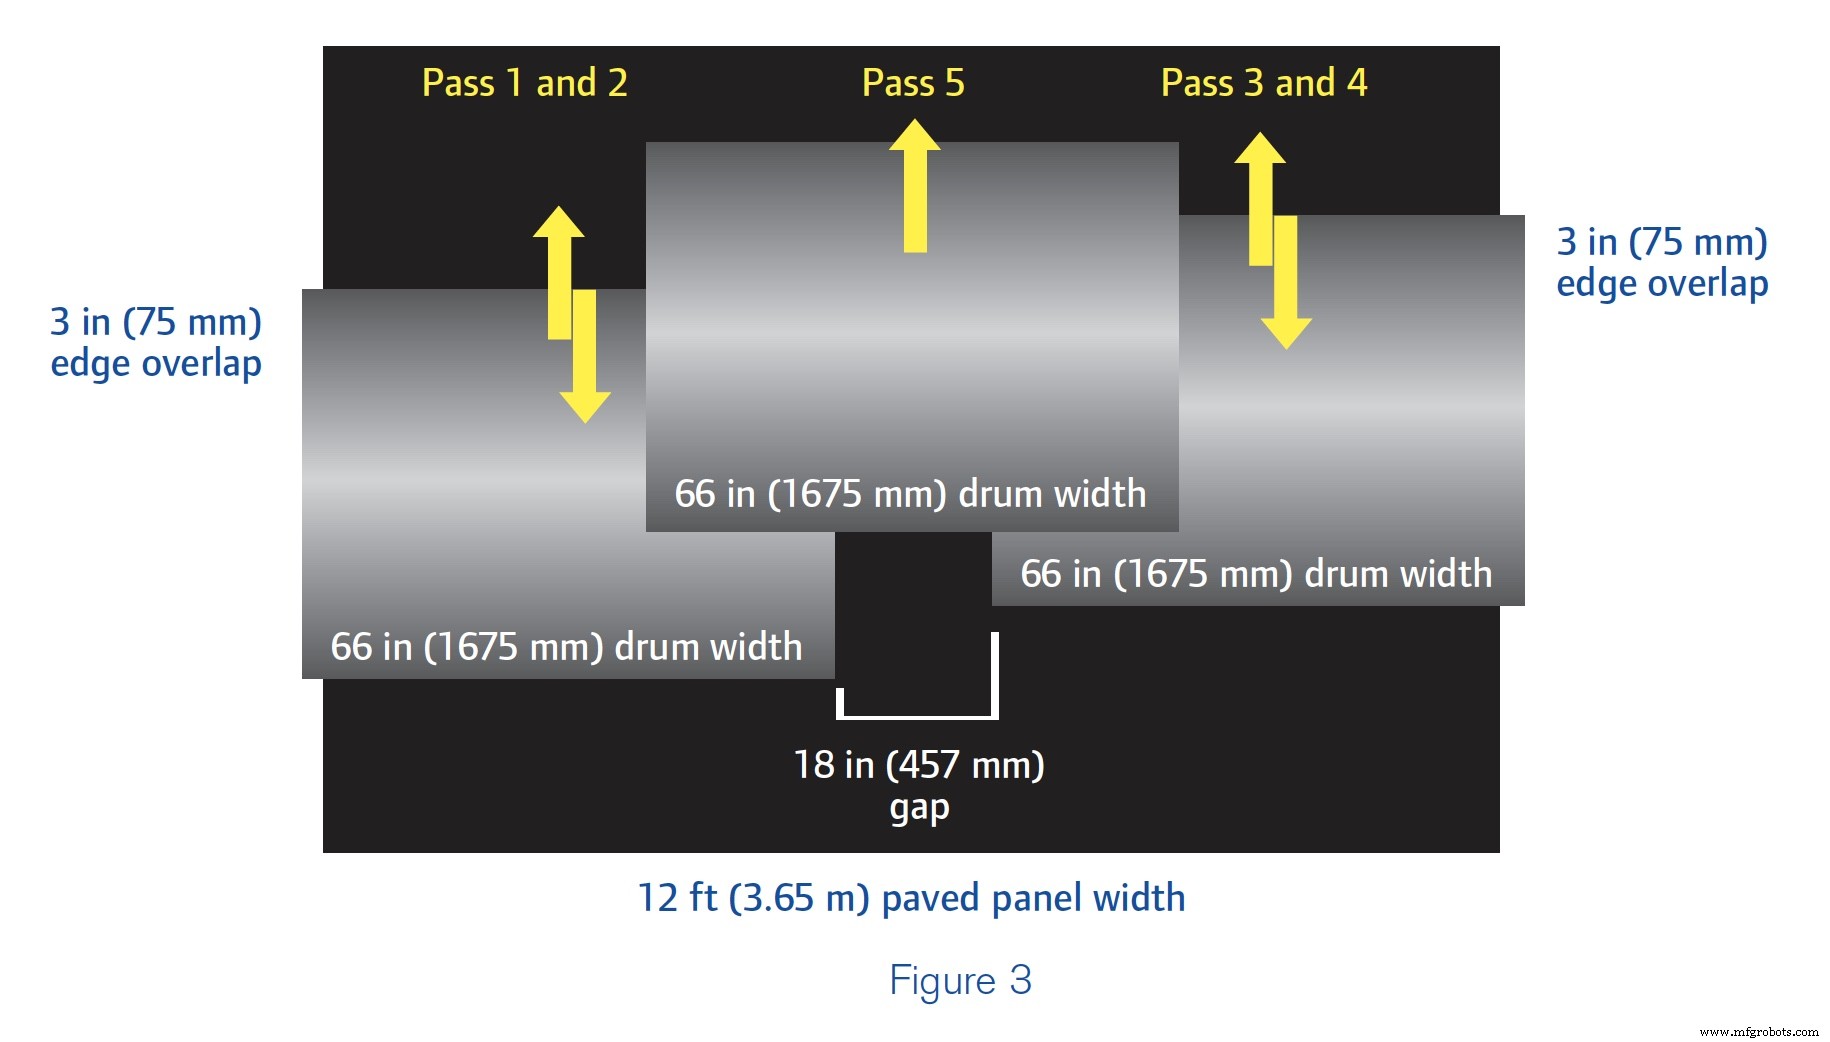
図3の舗装パネル幅では、ローラーの並行パス3回で完全カバーが必要です。残念ながら、最良のオペレーターでも、図のようなローリングパターンでは舗装面全体に締固め力が均等にかからないため、均一な密度を達成できません。5回目のパスは最初の4パスで締固められた面をオーバーラップしますが、パネル中央18インチ(457mm)にはシングルパスしかかかりません。これにより中央の密度が最も低く、外側の四分の一はやや高く、3回ドラムが通った部分が最高になります。これは要件を満たしません。狭いローリング幅は、オペレーターがフィニッシャーに追従する能力も阻害します。
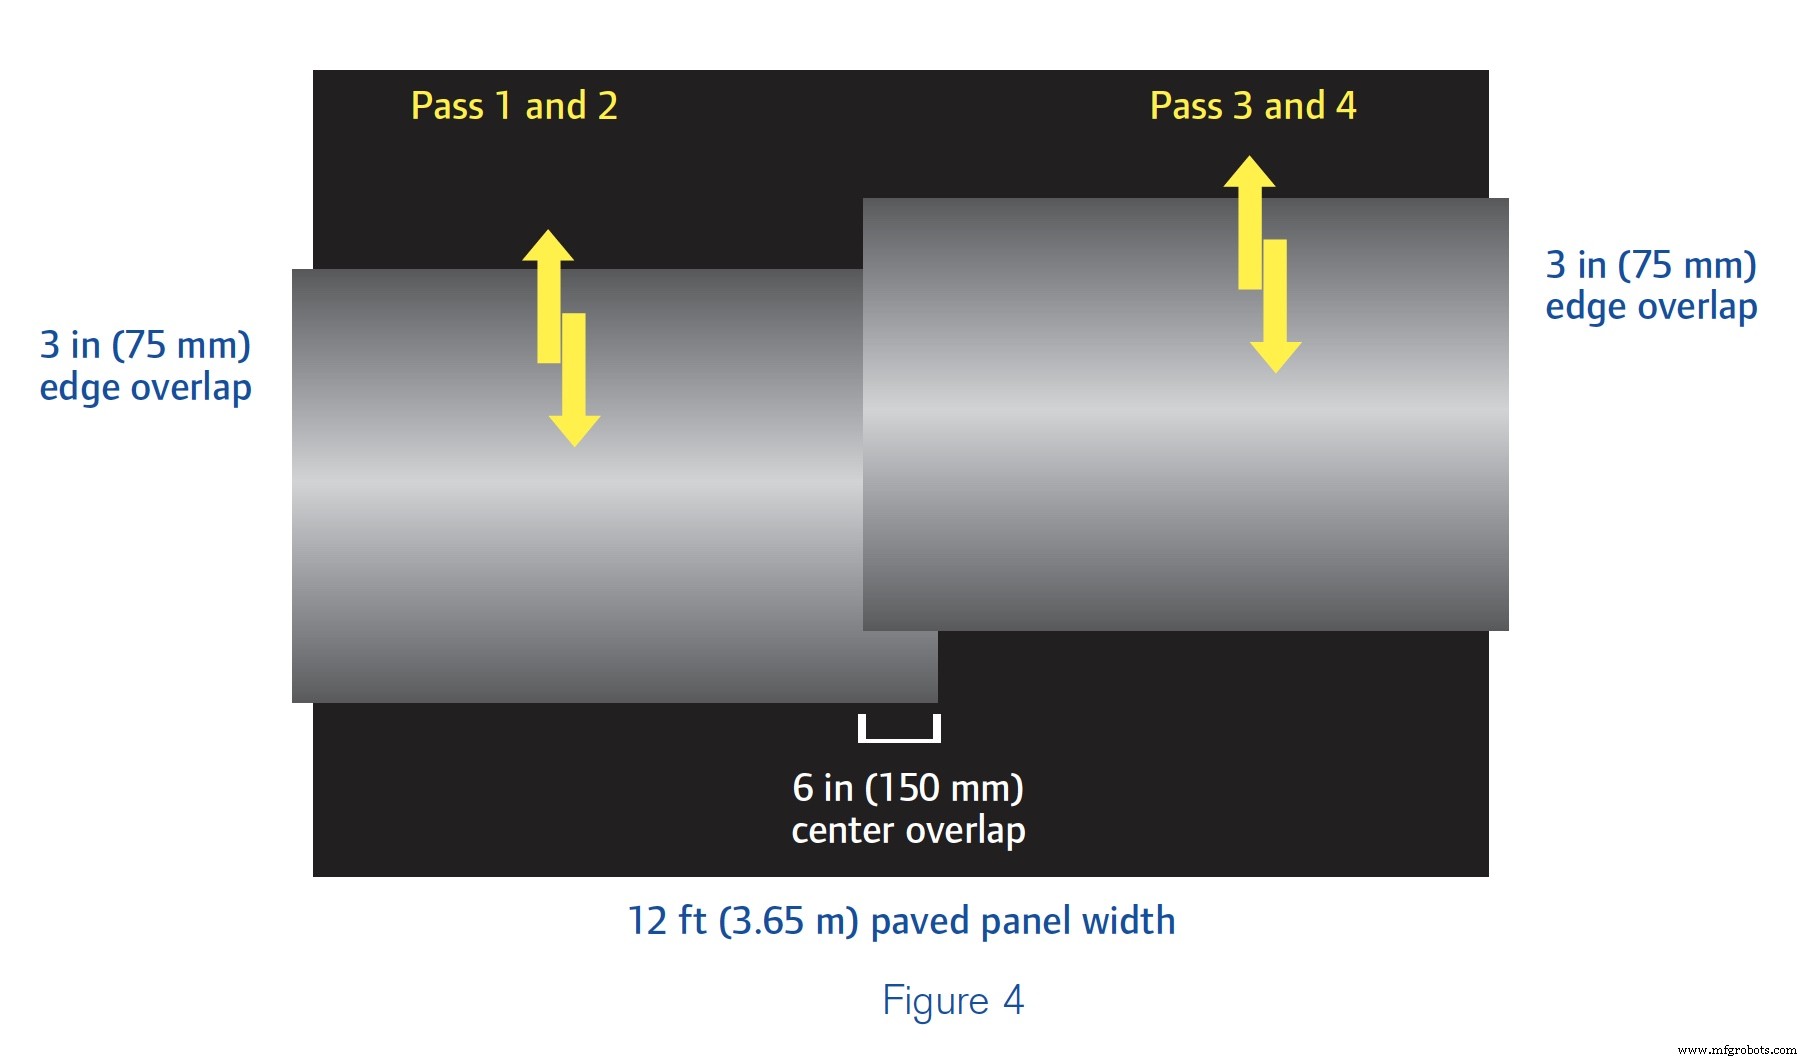
図4では、図3と同じパネル幅を、並行パス2回で完全カバーできています。これはEDWの広いローラーによるものです。熟練オペレーターが78インチ(1980mm)ドラムのローラーで作業すれば、並行パスのオーバーラップが中央でわずかに発生するのみで、パネル全体を均一にカバーできます。このブレークダウンローリング技術なら、パネル全体で均一な密度を達成し、仕様要求を満たせます。
逆に、ドラムがパネルに対して広すぎるケースもあります。図5では、ドラム幅84インチ(2135mm)のローラーを使用しています。
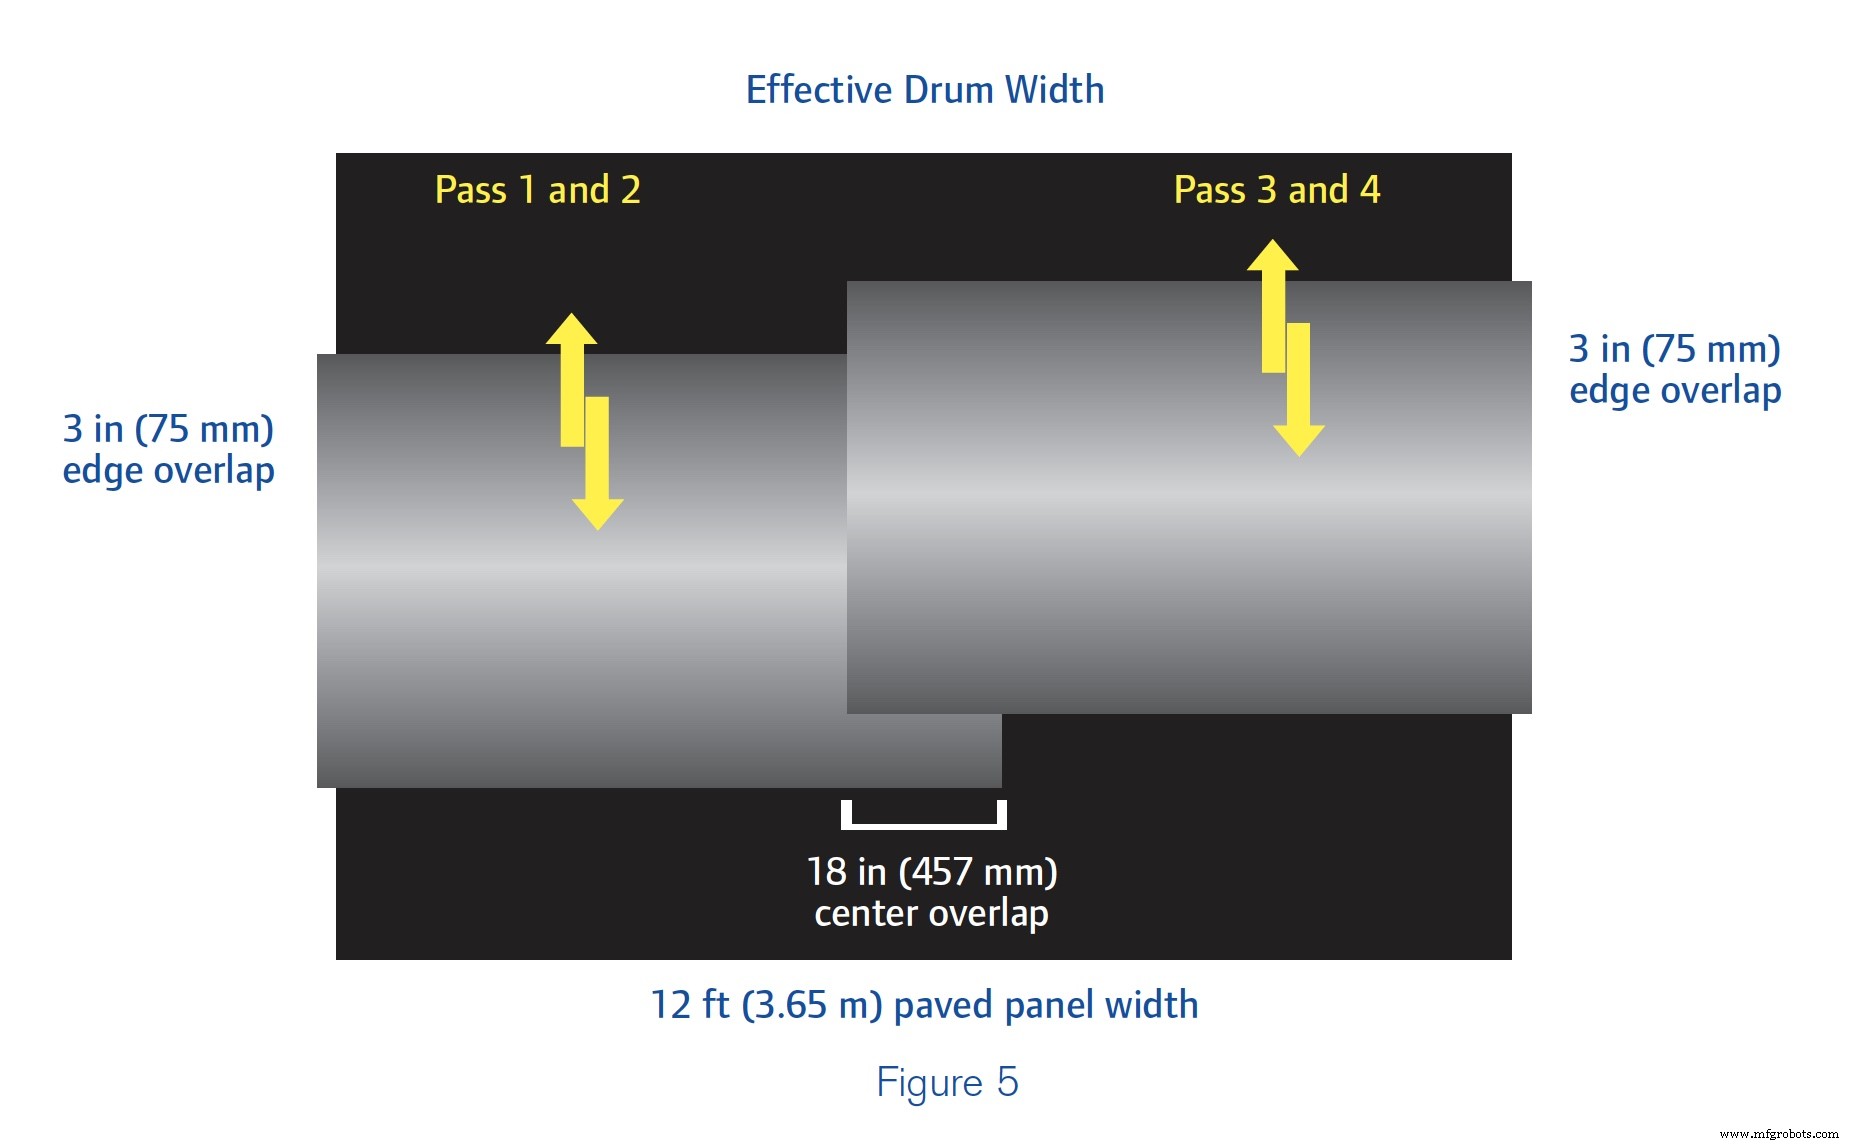
パネル中央が外側セクションの2倍の締固め力を受けます。パネルに対して広すぎるドラムのローラーを使ったため、ブレークダウンローリングの結果は要件を満たしません。さらに、大型ローラーは所有・運用コストが高いため、請負業者の投資回収も減ります。
このため、ほぼすべてのメーカーがハイウェイクラスのローラーを、66、78、84インチ(1675、1980、2135mm)の3つの基本ドラム幅で製造しています。
ローラーが舗装列車に与える最大の貢献は、密度達成能力です。ローラーサイズの選定は、請負業者が保有するフリートに基づくこともあります。フィニッシャーに追従し続けることは、均一密度達成と同等に重要です。ローラー選定とローリングパターンへの配慮は、特に仕様達成の成功においてメリットをもたらします。
アスファルト締固めの基礎についてさらに学ぶ。
産業機器
- 熱間圧延と冷間圧延の違いと特徴:金属成形プロセス徹底解説
- 大量生産 vs カスタム生産:主要違いを解説
- 包括的な機器トレーニングでプロジェクト成功を最大化
- スイス型・量産旋削向け精密スライディングヘッドストック自動化
- 建設現場の締固め機械:プレートコンパクター・ランマー・ローラーの種類と基礎安定への役割
- 適切なコンパクター選定:効率的廃棄物管理のための包括的ガイド
- ダイカストによる迅速試作・少量生産:金属部品に最適な選択肢
- 持続可能性主導の生産と設計で効率向上とコスト削減を実現
- 持続可能な生産で地球環境とビジネス成功を両立:アトラスコプコの取り組み
- Mar-Bal、IQMS EnterpriseIQ ERPで製造卓越性を実現
- C言語: アドレスとポインタを関数に渡す – 実践ガイド