



CGTechのOptiPathとForceモジュール、相乗効果で性能向上
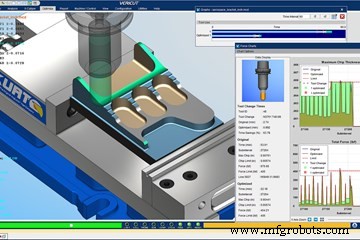
3年前、Vericutソフトウェア開発元CGTechは、航空宇宙・医療ジョブショップUltra Machining Company(UMC)のプログラマー、ドン・ラー氏とマイク・トリプレット氏に、Vericutの知識ベースド加工モジュール「OptiPath」の使用について取材しました。彼らは最近、CGTechに要請していたカスタマイズを含むアップデートを導入したばかりでした。
その要請——Vericut SCR #16986——は、オペレーターアクセス可能なマクロ変数による送り速度変更を簡素化し、段取りを合理化し、プログラミング部門を巻き込まずにシンプルな変数調整ができるようにするものでした。
ラー氏とトリプレット氏は今もUMCに在籍し、カスタマイズアップデート直後にプログラミング部門に加わった12年目のコリー・マーン氏もいます。当時、CGTechの新モジュール「Force」——物理ベースの工具軌跡最適化ツールで、サイクルタイムを25%以上削減すると謳われる——について議論がありましたが、UMCには当面導入予定はありませんでした。
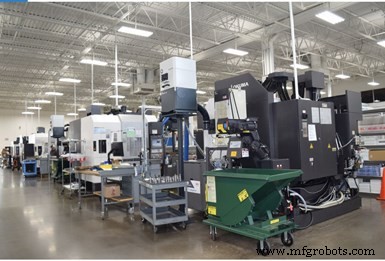
ミネソタ州モンティチェロにあるUMCは、数十台の最新CNC工作機械を擁する航空宇宙・医療ジョブショップです。15年以上Vericutを使用しています。
状況が変わったのは2020年2月。比較的長時間のジョブで初のForceテストランを実施しました。「その部品番号でサイクルタイムを約10%短縮でき、会社としてほぼ13,000ドルの節約になりました」とラー氏。結果は経営陣を納得させ、ソフトウェア投資が決まりました。「その後達成した節約ほど大きくはありませんでしたが、前進する価値を認識させるには十分でした。」
対象ワークは304Lステンレス製医療部品、約2×3×0.5インチ。最大工具は0.75インチ4枚刃超硬エンドミル、最小は1/32インチ、軸方向切込み深さは0.001〜0.002インチ/パス。ラー氏によると、Forceは荒加工と中仕上げで最大の効果を発揮しましたが、上記のような極小工具でも工具軌跡を最適化し、工具折損をゼロにしながらサイクルタイムを改善することが多かったとのこと。「工具寿命へのメリットも明確です」と付け加えます。
現場のアップデートと自動化推進
UMCの最近の変化もForce導入の決断に影響しました。まだ第2世代の家族経営ですが、従業員数は約200人に倍増。CNC工作機械も増加。Okuma M460V-5AX五軸立形マシニングセンタ数台、Okuma四軸MB-46VAE立形マシニングセンタ2台、Matsuura MX-520五軸マシニングセンタ3台(うち2台は4ステーションパレットプール付き)を導入。
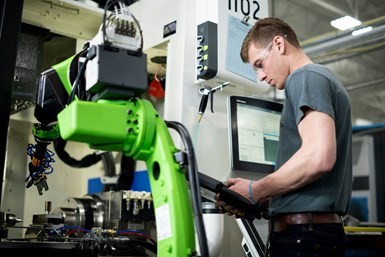
熟練労働者不足のため、UMCをはじめとするジョブショップでは、自動機械世話が年々重要になっています。
従業員増にもかかわらず、現場自動化は進んでいます。「熟練工が見つからないので、旋盤とフライス盤にロボットを追加しています」とマーン氏。「ロットサイズは比較的小さいですが、無人または少人数運転が可能になります。一部機械のワークホールディングをアップグレードし、オフライン工具プリセッティングも導入しました。」
OptiPathとForceの比較
執筆時点で、UMCは20の異なる部品番号をForceで最適化済み。サイクルタイム改善は3〜28%の範囲ですが、ラー氏は最初の1年以内に投資を3〜4回回収できると強調します。
ツールパス最適化に詳しい方なら疑問に思うかもしれません:UMCはすでにOptiPathを使っていたのに、なぜForceに投資したのか? 両者ともサイクルタイム短縮と工具寿命延長を謳い、工具たわみ、コーナーでのチャタリング等の問題を解決します。OptiPathへの投資は無駄だったのか? まったく違います。CGTechのVericut製品マネージャー、ジーン・グラナタ氏が説明します。
「ForceとOptiPathは異なるアプローチで最適化する異なる製品ですが、互いを補完し合います。例えばOptiPathは切削力を測定しません。体積法またはチップ厚測定による最適化を行います。Forceもチップ厚を測定しますが、切削力や主軸出力の監視、工具たわみ予測など、追加のチェックアンドバランスがあります。いずれの場合も、送り速度調整と工具軌跡分割により、各工具に対して一定の近似理想加工条件を維持しながら材料除去量を一定に保ちます。」
状況に応じた使い分け
最終的に、両ソフトにはそれぞれ最適なユースケースがあります。グラナタ氏は、切削力や主軸出力の瞬間的なスパイクが工具と主軸に大問題をもたらす、硬く加工困難な材料にはForceを推奨。一方、アルミニウム、軟鋼、鋳鉄などの軟らかい金属では、主目的が材料をできるだけ速く除去すること(一定チップ負荷維持ではなく)、または工具切削条件が危険な切削力/主軸出力レベルに近づかない状況ではOptiPathを推奨します。
グラナタ氏によると、多くのOptiPathユーザーは、Force導入後も試行錯誤で培ったOptiPath戦略を継続使用し、特に硬い/加工困難材料ではForce最適化を、特定の工具でOptiPathが有利な場合はOptiPathを使い分けています。ただし、プログラミングに万能のアプローチはないと強調します。
「ユーザーが好む戦略によります」と氏。「OptiPathパワーユーザーなら、OptiPathライセンスにForce最適化を追加し、両方を呼び出せるようにするでしょう。工具ごとにどちらを使うか選択でき、工具軌跡中で戦略を切り替えて最も効果的な最適化を達成することも可能です。両者は補完し合い、最も多くの最適化戦略を提供します。」
UMCプログラミングチームの経験もこの理論を裏付けています。マーン氏によると、Forceはチームが以前OptiPathで実行していたジョブで、さらに平均5〜6%サイクルタイムを短縮しました。副次的効果として、マーン氏とラー氏はForceが全体的なプログラミング時間も短縮することを見出しました。「Forceを使うと、CAMソフトでの工具軌跡作成にそれほど厳密でなくてもよくなります」とラー氏。「私にとって最大の調整は、Forceに任せることでした。私が使う送り速度の少なくとも2倍を提案することが多いですが、そのまま任せればForceは正しくやってのけます。」
産業機器
- Timken、QM Bearings買収で高性能動力伝達ポートフォリオを拡充
- 複合材料の積層造形:航空宇宙・防衛分野を前進させる
- Kennedy Incorporated:継続的改善で生産性78%向上、生産量400%増を達成
- サプライヤー・リスクと不可抗力を管理する3つの重要ステップ
- WBL Services、Fluke Connect®でアリゾナ大型試合会場の電力品質を確保
- 相互運用性とは:シームレスな統合を実現する方法
- 予防保全 vs 是正保全:主な違いとメリット
- 優秀な金型メーカーを見分ける5つの重要な特徴
- TL-1工具室旋盤:手動からCNCへのシームレスな移行
- TF2000 CNC旋盤 – 重切削対応の高精度とユーザーフレンドリーな制御
- Rutronik、Redpine Signalsの超低消費電力マルチプロトコルSoCを提供