



スイス型旋盤:時計製造のための精密クラフトマンシップ
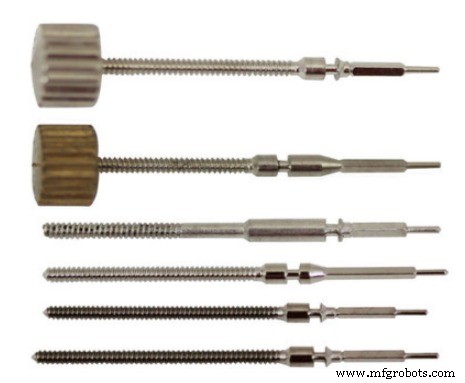 スイス式原理は、1800年代にスイスで、非常に小さく、複雑で、長い時計部品を旋削するために開発されました。時計産業は長くスイスの人々にとって重要だったため、従来の「固定主軸台旋盤」では作れない小さな部品を作るスイス式旋盤を発明しました。これは、多くの時計部品に見られる極端な長さ/直径比と、旋削繊細さと小型専用工具を必要とする小径が原因でした。
固定主軸台旋削
固定主軸台の原理では、長さ/直径比が4:1を超えると、工具圧力でワークがたわむ傾向があります。これは、ワークを長さまで送り出し、バーを所望径まで旋削する従来旋盤での一般的な限界でした。場合によっては、材料サイズ、長さ、目標径、仕上げ径までのパス数によって、4:1を超えることも可能でした。
 テールストックの使用や、ステディレストの使用で、より長い長さの旋削を補助できますが、これら2機能は大径部品でのみ有効です。スイス機が活躍する径では、一般的にバー材サイズは最大38mm、最大使用は1インチ(約25.4mm)未満のバー径です。
スイス式自動旋盤は、スイス型、スイススクリューマシン、スライディング主軸台旋盤など、いくつかの異なる名称で呼ばれます。スイスCNC(コンピュータ数値制御)機械は、他の何ものも効果的でないいくつかの業界で使用されます——医療機器、骨ネジ、歯科インプラント、電気コネクタコンタクトピン、時計部品、その他常にバー材から作られる小さく複雑な部品です。
スイス式自動旋盤は、バー材稼働専用に設計され、通常12フィート(約3.6m)の長いバー材を使用します。多くの場合、これらの機械には自動マガジンバーフィーダーがあり、複数のバーをラックし、1本使い切ると自動的に次のバーを装填します。CNCスイス機では大量生産が一般的です。
旋削済み部品をメイン主軸で再チャッキングして追加工するセカンダリ操作にスイス機が使われるケースは非常に稀です。
典型的なスイス加工部品
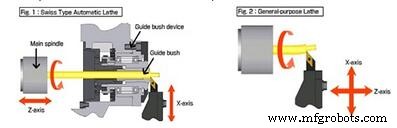
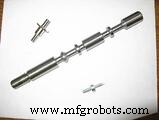 バー材から長く細い部品を旋削する際にスイス旋盤をこれほど効果的にする鍵は、ガイドブッシングの使用です。ガイドブッシングは主軸台鋳物に取り付けられ、その内径はバー径に対して数ミクロン(1/10,000mm)単位でサイジングされます。バーは、ガイドブッシングの後ろにあるスライディング主軸台のコレットで把持されます。バーはガイドブッシングを通って押し出され(Z軸)、ガイドブッシングのすぐ前で切削工具が所望の径(X軸)へ移動し、ワークピースのたわみがほぼゼロで旋削が行われます。
初期のカム駆動スイス自動盤では、ガイドブッシングは非回転でした。そのため、バーはガイドブッシング内径との密なフィットを維持するために、センタレス研削で非常に厳しい公差に仕上げる必要がありました。バーが非回転ブッシング内で回転するため、高摩擦が発生し、切削油をガイドブッシングと切削工具の両方に供給する必要がありました。
今日、ほぼすべてのスイス型旋盤メーカーは、主軸コレットと1:1で同期回転する駆動式ガイドブッシングを標準装備しており、摩擦と発熱の傾向を大幅に排除しています。それでも、ほとんどのスイス加工現場では水溶性切削油ではなく切削油を使用し続けています。切削油は機械の潤滑を保ち、錆と早期摩耗を防ぎます。水溶性クーラントを使用した中古スイス機は価値が大きく下がり、この情報が買い手に知られると再販が非常に困難になります。
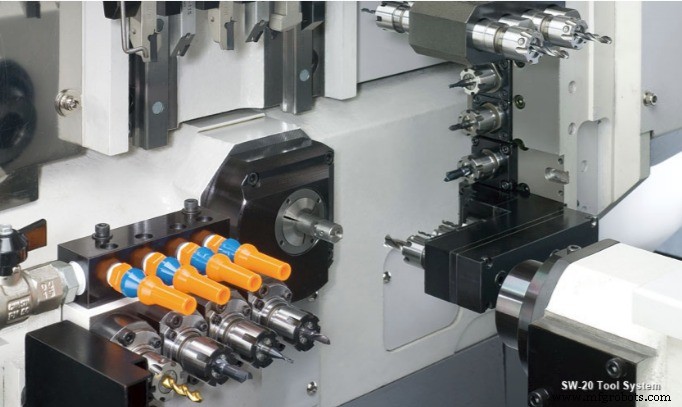
今日のCNCスイス自動旋盤は、厳密に旋削専用だったオリジナルのカム駆動スイスから大きく進化しました。今日、ほぼすべてのスイス機は2主軸——メインとサブ——を持ち、それぞれ独立した「C」軸、各主軸用のライブツーリング、センターラインの上下にライブツールを動かせる「Y」軸を装備しています。多くのメーカーは、部品に完全なフィーチャーを加工できる工具バンク用の「B」軸や回転軸も搭載しています。
これらすべての現代的進歩に加え、複数のメーカーからガイドブッシングあり/なしの両方で運転できるハイブリッドモデルも見つかります。これは、加工する一連の部品が比較的短く、ガイドブッシングなしで実行する方が実用的な場合に使われます。ガイドブッシングなしで運転するには、ブッシングホルダーを取り外し、主軸コレットが主軸台鋳物内に突出するようにします。これにより、リニアZ軸を持つ固定主軸台旋盤のように動作できるようになります。これで、通常のミルラン材(外径に多少のバラツキあり)を使用可能になります。
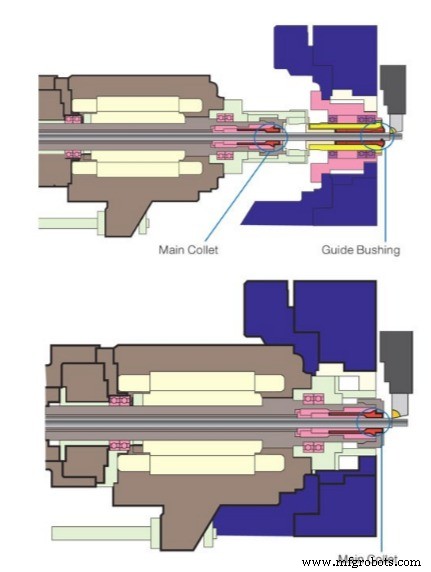 以下の図は、ガイドブッシング付きスライディング主軸台と、ガイドブッシングを外して主軸コレットから直接旋削する同一機械の違いを示しています。この切り替え機能は、特定ブランドとそのブランド内の特定モデルでのみ利用可能です。
中古スイス機は、8〜10年の高生産稼働後でも通常良好な稼働状態を維持しています。切削油の使用は、機械の機械的部分——ほとんどのスイス旋盤に採用されているリニアガイドレールなど——の寿命を大幅に延ばします。また、小さく繊細な部品は、8インチや10インチチャック旋盤の場合より機械に負荷をかけません。
最も人気のあるスイス機はStar、Citizen、Tsugamiですが、Tornos、Hanwha、Nexturnなど、より小さなシェアを持つメーカーもいくつかあります。通常、4〜5年落ちのトップブランド中古機を見つけるのは稀で、人々は技術に大きな変化が見られるまで、装備の良いスイス機を手放そうとしません。
産業機器
- CNC旋削加工ガイド:よくある3つの疑問に回答
- PACとPLCの本質的違い:知っておくべきポイント
- 放電加工(EDM):非接触で実現する精密加工
- マザックCNC工作機械:総合概要と能力
- バー機による短納期旋削の加速
- CTX 410 & 510:次世代ユニバーサル旋削マシン
- ハーディンゲグループ、新型ターニングセンターGS 51AとRS T-42を発表
- スイス型・量産旋削向け精密スライディングヘッドストック自動化
- エボデコ単軸旋盤 & 完全トルノス/アルマックCNCシリーズ
- トルノス スイス ST26:ターンキー高性能旋削センターソリューション
- 溶剤染料と反応染料:用途、メリット、業界インサイト