



放電加工(EDM)用ワイヤーの選び方:速度、精度、仕上げのバランス
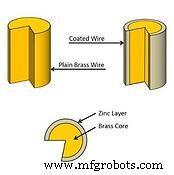 ワイヤー放電加工(EDM)は、驚くべき形状を精密な精度と非常に細かな仕上げで切断できます。ワイヤーには多くの選択肢があり、それぞれに長所と短所があります。2/10,000インチ(約0.005mm)の公差を守る必要があるのか、それとも可能な限り速く切りたいのか? ここでは2つの基本ワイヤータイプをわかりやすく説明します。
コーティングワイヤー(被覆ワイヤー)
材料の一部分を荒取りして棚に戻し、別のジョブで使うために「純粋な速度」を求めるなら、大径.012〜.014インチ(約0.3〜0.35mm)のコーティングワイヤーが最適です。コーティングワイヤーは、高導電性の銅または真鍮の芯線に、亜鉛と銅の薄いコーティングを施したものです。この外層コーティングが内部芯線を保護し、高出力設定と「オンタイム」増加による高速材料除去率を可能にします。
コーティングワイヤーのもう一つの利点は、同じ発生器設定でプレーン真鍮ワイヤーよりワイヤー断線が少ないことです。コーティングワイヤーにはタイプA〜Dの様々な「タイプ」があり、各タイプが用途ごとに特定のメリットを提供します。速度がコーティングワイヤーのプレーン真鍮ワイヤーに対する最大のアドバンテージですが、一部のコーティングワイヤーは精度、仕上げ、不良フラッシング条件、超硬などの材料に優れています。
コスト面も考慮すべきです。コーティングワイヤーはプレーン真鍮ワイヤーより20〜30%高速切断できますが、高コストが正当化されるか判断する必要があります。
プレーン真鍮ワイヤー
プレーン真鍮ワイヤーの最大の利点はコストです。あなたの用途が時間に敏感ではなく、フラッシング条件が良好なら、プレーン真鍮ワイヤーが最良かつ最も経済的な選択です。
プレーン真鍮ワイヤーが最適な切削条件もあります! テーパー角15度超を切る必要がありますか? なら超軟質(390 N/mm)プレーン真鍮ワイヤーが最適です。大きなテーパーでは、ワイヤーがガイドで即座に曲がって適切な角度を作る必要があります。硬いワイヤーはこの曲がりを抵抗し、トップ/ボトム/角度のいずれか、またはすべてで開口サイズを達成できず、切削パスが不正確になります。
プレーン真鍮ワイヤーには様々な径があり、主に3つの引張強度(硬度レベル)があります:
- 軟質——前述の急テーパー切削用
- 半硬質——5〜15度のテーパー用
- 硬質——5度未満のテーパーと直線切削用
ワイヤーが硬いほど、より高いテンションをかけて真っ直ぐな切削が可能になります——特に荒加工とコーナーで顕著です。超精密公差(0.0001インチ≒0.0025mm以下)では、プレーン真鍮ワイヤーで最終仕上げスカムカットを行うのも最良の選択です。コーティングワイヤーの亜鉛コーティングは微小ながら芯材より速く気化します。プレーン真鍮ワイヤーではこの問題は起きません。
この2種類以外にも多くのワイヤー選択肢があることを覚えておいてください。.004インチ(約0.1mm)未満の微細ワイヤーにはスチール芯や他の材料組み合わせがあります。ほとんどのショップと用途では、.010インチ(約0.25mm)径のコーティングワイヤーとプレーン真鍮ワイヤーを在庫しておくのが、ワイヤーEDM用途のベストソリューションになるでしょう。
産業機器
- ワイヤ放電加工機(EDMワイヤーカット)が業界トップチョイスである理由
- CNCワイヤー放電加工:あなたのワークショップのための究極の精密加工ソリューション
- CNC放電加工機(EDM)完全ガイド:ワイヤ/シンカー型、精密加工メリット、工具応用、夢の用途まで
- 放電加工(EDM):精密金属加工の究極ガイド
- 放電加工(EDM):CNCを超える革新的技術
- CNC加工 vs 3Dプリント:適切な試作技術の選択
- ワイヤーカット vs ダイシンキング:電気放電加工(EDM)をマスターする
- CNC加工に最適な材料選定ガイド:実務で押さえるべき5つの判断基準
- マーランドクラッチを最大活用:耐久性と汎用性のトップアプリケーション
- EDM(放電加工機)を快調に稼働させる5つの実証済みメンテナンス術
- なぜタングステン・銅電極が放電加工(EDM)で優れるのか