



Automatic Products、CNC機導入で生産効率を大幅向上
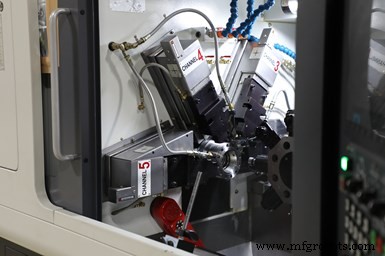
ワシントン州サムナーのAutomatic Productsは、1990年代初頭にカム式自動盤のジョブショップとしてスタート。現在は50台以上のCNC機械を保有。2017年からカム式自動盤をLico LNTS機に置き換え開始。オーナーのJoel Gregory氏は、カム式自動盤で技術を学んだため難しい決断だったと語るが、労働力問題が決断を迫った。新CNC設備はカム式自動盤を37%上回る性能。多くのジョブで無人運転を実現し、成形工具(と成形工具研磨)および二次加工機の必要性を排除、より少ない従業員で運営可能に。写真提供: Absolute Machine Tools
19世紀半ば〜後半、業界のより高い生産ニーズが手動タレット旋盤のカム駆動自動化を促しました。回転ドラムまたは平板カムを持つシャフトを使用し、タレット旋盤は最小限の人的介入で部品製造が可能になりました。これらの機械の様々な改良版が100年以上にわたり生産旋削の世界を支配。その間、単軸・多軸ネジ切り盤のアップグレードで生産性、能力、安全性が向上しましたが、基本メカニズムは変わらず、回転カムが機械リンクを駆動し、高度な熟練労働と特殊工具がセットアップと運転に必要でした。
1960年代のCNC技術の登場で、大型CNC旋盤が業界に登場。精度と汎用性は高かったが、相対的に低速でした。これらは1970年代を通じて進化し、今日のCNC旋盤になりました。これらは今やサブスピンドルで複雑な部品を完成加工できますが、中〜大量ロットを回す生産旋削ショップのニーズを完全には満たしていないかもしれません。
スイス型スライディングヘッドストック旋盤業界が、1970年代にCNC技術を生産旋削に初めて適用しました(CNC単軸機も同時期に登場)。スイス型は当初ヨーロッパで人気でしたが、北米で広く採用されるまでには時間がかかりました。一般に競争力のある価格、充実した能力、小さなワークゾーンに豊富なライブツーリングを提供します。
工具使用も、過去100年のカム駆動ネジ切り盤の独自の特徴です。つまり、複数の工具を同時に切削に投入できる能力。一部のマルチスピンドル機以外の設備では同時に2工具しか切削に投入できませんが、新しいCNC単軸機(Lico製、Absolute Machine Tools経由で米国で入手可能)では3工具を同時に投入でき、生産性向上とサイクルタイム短縮に貢献します。
CNCへの移行トレンド
ショップがカム駆動機から移行する主な理由は、設備の老朽化と状態、限られた熟練労働力の可用性です。さらに、顧客はより厳しい公差と良い仕上げを要求し、部品はより複雑になり、ロットサイズは小さくなっています。機械側から見れば、CNC設備は部品あたりの必要人員が少なく、スピンドル稼働率が高いです。また、規制面からは、CNC機械は古いカム自動盤よりもOSHA基準を遵守しやすいです。
カム駆動自動盤の熟練労働者不足は長年の問題でしたが、今や深刻化しています。10年前の調査では、それらの機械のセットアップ担当者の平均年齢は55歳でした。今日、それらの多くは定年を迎えつつあります。この間、この仕事を追求したい人材を見つける難しさから、新人教育を行う企業はほとんどありませんでした。カム自動盤の熟練セットアップ担当者を育成するには数年かかります。
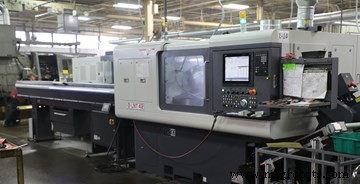
Global Precision Partsは3拠点でLico LNTSとLNDDモデル機を稼働。プロセスエンジニアのMike Naticchia氏が、カム自動盤や他のCNCプラットフォームで以前走っていた短・中・長期ジョブでの成功を主導。社長のRandy Mueller氏によれば、CNC機械により部品あたりの労働内容を削減し、スループットを200〜300%向上させた。
同時に、多くのカム自動盤が不完全な状態に陥っています。スペアパーツはより希少で高価になり、修理知識を持つ人はパーツよりも稀です。単軸機の修復費用は10,000〜40,000ドル、多軸機は修理内容により40,000〜250,000ドルの範囲。
生産旋削ショップは、より厳しい公差要求、従来カム機では二次加工が必要な機能の増加、より良い仕上げの必要性に直面しており、シェーブ工具やバニシング工具で対応することもあります。しかし、それらの一部はカム自動盤では直線部分に限定されます。CNC機械ははるかに厳しい公差を保持でき、適切な工具選定で32マイクロインチRa以下の旋削/ボーリング仕上げが可能。カム自動盤では継続的な調整が必要な公差も、CNCネジ切り盤では最小限の人的介入で保持可能。さらに、ほとんどのCNCネジ切り盤にはライブ軸方向/径方向工具があり、C軸と組み合わせるとフライス、クロス穴あけ/タッピング、軸方向穴あけ/フライスが可能。一部のCNCネジ切り盤にはB軸とY軸もあり、非常に複雑な部品も完成加工できます。
セットアップ時間もCNC移行の一般的な理由です。単軸カム機は2〜6時間、多軸カム機は6〜16時間かかります。その間、機械は収益を生まず、ショップで最も高価な従業員の1人が機械の前に立ち続けます。逆に、CNC単軸機でジョブが合格すれば、セットアップはしばしば1時間未満、リピートジョブならさらに高速です。
CNC設備で部品あたりコストをさらに削減する利点は、軽負荷または無人運転が可能なこと。マガジンバー供給装置もCNC設備のスピンドル稼働率向上と、機械に材料を供給し続けるために必要な人員を大幅に削減します。一部ショップはバー供給マガジンを満タンにして枯渇まで運転。一部は現在のロットをオフシフトで完了し、翌朝の初勤で新しいジョブを開始。他は、機械がほぼ無人で動くため、第2・第3シフトの人員を削減。これにより、第1・第2シフトでセットアップを行い、ジョブを24時間稼働できます。
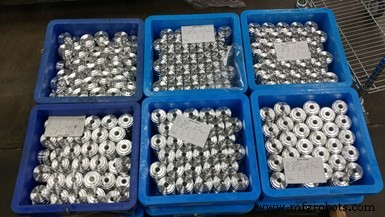
ミネソタ州セントフランシスのNorthland Screw Productsは、カム駆動多軸機から多くのジョブをLNTSプラットフォームに移行。シニアマシニストのAlex Martinson氏が主導し、経済的ロットサイズで最小限の人的介入で部品を生産。
もう一つの考慮点は清潔さと安全性。CNC自動盤は完全密閉型で、一般的に囲いドアに安全インターロックを装備。これによりオイルとクーラントを機械内に留め、床への漏出を防ぎ、転倒事故リスクを低減。ミスト排出システムへの接続も容易で、作業者の空気質を改善。ドアとPLCの有効なインターロックにより、機械稼働中は従業員が切削エリアから離れることを保証し、設備操作による怪我の機会を減らします。
レガシーカム自動盤は重いスライドドア(またはドアなし)、安全インターロックなし、多くのガード隙間から液体やチップが飛び出し、滑りやすい危険なショップフロア環境を作ります。古いカム自動盤の多数のピンチポイントを完全にガードするのは困難で、作業者保護、騒音低減、液体封じ込めのための完全金属囲いを製作すると、機械セットアップがより困難で時間がかかるという欠点があります。
ショップの経験
上記の理由で、カム駆動機からLico CNC単軸設備へ移行したショップが多数あります。例えば、オハイオ州デルフォスのVanamaticは2008年からLico機を稼働。数年かけて追加し、現在9台のLNTSモデル機を運用。航空宇宙部品ファミリーを8軸機と二次加工機からLNTSモデルでの完成加工に移行し、生産レート向上と部品品質改善を実現。Vanamaticのエンジニア、Jared Wiltsie氏によれば、難削ステンレス材を多く切削しており、以前は1オペレーターが8軸機に常時張り付く必要があったが、今では1オペレーターが3台以上のLNTS機を担当し、完成部品を生産している。
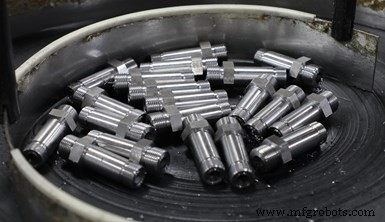
ミシガン州オリベットのAir-Way Manufacturingは、OEM向け油圧継手のメーカー兼ディストリビューター。現在、2つの異なるプラントで4台のLico LNDD機を使用。製造技術マネージャーのTroy Newman氏によれば、カム駆動多軸機から短〜中ロット部品をオフロードし、CNC機を工具化してオフシフト作業を一部実行。
同様に、オハイオ州ニュートンフォールズのQuality Switchは、外部ベンダーからネジ切り部品を購入しながら、大径部品を多機能CNC旋盤で生産。副社長のJeremy Sewell氏によれば、小径部品を自社のLNDD機で内製化してコスト削減。さらに、それらの部品を自社製品用に加工しているため、製造スケジューリングの面でもより良い管理が可能になった。
この記事の写真は他の事例も紹介。一部ショップは早期導入組、一部は必要に迫られてカム機から移行。逼迫する労働力、より厳しい公差と仕上げ、短いセットアップ時間、より安全な職場環境は、CNC生産旋削への移行を後押しする強力な動機。ショップはまた、最新CNCネジ切り盤が財務的成功の大きな貢献者であることも発見しています。
産業機器
- CNC工作機械の進化:18世紀起源からAI駆動精密へ
- CNC工作機械:生産性向上、コスト削減、精度確保
- CNC旋盤が製造精度と効率を飛躍的に向上させる理由
- Fagor 8050TC CNC旋盤:旋削・端面・ねじ切りに直感的でトレーニング不要の操作性
- 最新CNC旋盤「Quick Turn Nexus 350」─ 高速金属除去と精密加工を両立
- CTX 410 & 510:次世代ユニバーサル旋削マシン
- QL300H/MツインスピンドルCNCターニングセンタ – 完全自動部品ハンドリング搭載
- 高速・高精度CNC旋削・フライス複合機で生産時間短縮
- アブソリュートマシンツールズ「エコカSJ-20」:精度と柔軟性の高精度CNCターニングセンター
- ハーディンゲグループ、新型ターニングセンターGS 51AとRS T-42を発表
- CNCターニングセンター vs CNC旋盤:違いを徹底解説