



プロアクティブな自動化: 需要を見越したロボット加工セル構築
このロボット加工セルは自動車燃料システム用チューブを生産。テネシー州クックビルのCustom Toolでのセル構成(ワークホールディング、パーツディスペンサー、安全スキャナー、パーツコレクター)を紹介。
「 eventual には役立つだろうが、今のところ買う理由は『気になっていたから』だけ」という理由で設備を購入した経験はありませんか? その問いに「はい」と答え、全く後悔していない機械ショップを訪問する機会がありました。実際、ある大量生産ジョブでスループットが向上し、自動化チームは今後の多くの自動機械世話プロジェクトで有利になると信じる新しいスキルを習得しました。
2018年、Custom Tool Inc.(テネシー州クックビル)の経営陣は、チームメンバーにとって未知の技術に興味を持ちました。同社は自動溶接セルを持つなど自動化に馴染みがありましたが、マシンテンディングロボットの自己統合経験はありませんでした。したがって、将来的に自動化が有益になるジョブのためにロボット統合を学ぶという唯一の目的で、ロボットアームを購入し、プログラミング方法、エンドエフェクターコンポーネント追加、工作機械とのインターフェース方法をじっくり習得しました。
チームの予測は賢明であるだけでなく、タイムリーでもありました。ロボット投資の直後に、自動化が有益だとチームが判断した受注が入りました。経営陣のビジョンは、この自動化プロジェクトが効率を超えて機能し、より一貫性、時間節約、スループット向上、人的知恵が必要なショップフロアの他の工作機械へオペレーターを配置できる能力を提供したことで、最終的に検証されました。
運か必然か?
このストーリーの詳細がこれほど綺麗に噛み合ったため、ショップは「運が良かった」と言う人もいるかもしれません。しかし、「運は自分で作るものだ」という言葉がここに響きます。Custom Toolの副社長Bob Young氏と、社長である彼の兄弟Gillen Young氏は、自動化の機会に常にアンテナを張っています。したがって、これから話すこのストーリーが単なる運だと言うのは無理があります。ただし、チームのロボット自己統合の旅にはいくつかの障害が待ち受けていましたが、星が一直線に並んだと言えるかもしれません。
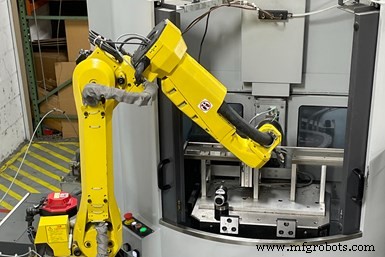
このロボット加工セルは、FANUC M-10 6軸ロボットがHardinge Bridgeport V480 VMCをテンディング。自動化によりほとんどの人的介入要素が排除されるが、一部オペレーター監視は必要。このセットアップにより、Custom Toolのショップフロアでオペレーターが他の必要な仕事を行えるようになります。
Custom Toolは2018年以前にはロボットを自己統合したことはありませんでしたが、航空宇宙、防衛、医療、自動車市場を主に担う同社は、2008年に既存CNC旋盤にバー供給装置を追加したときから自動化を開始。以来、多くの機械で無人加工を強く信じて実践。さらに、一晩で加工された複数部品の測定ルーチン自動化や、自社開発の生産ログ計画戦略のためのデータ収集(サイドバー参照)も自動化。同社の仕事の大半は直径2インチ以下の部品ですが、時には顧客ニーズを満たすためにそれ以上にも対応。例えば、特定の顧客修理ジョブ完了のために購入したロボット溶接セルも所有。
次の自動化プロジェクトは、2018年にティア1自動車メーカーのサプライヤーから、自動車燃料システム用ステンレス鋼チューブ穴あけの受注があったときに現れました。Bob Young氏と、同社製造マネージャー兼2020年Production MachiningエマージングリーダーのClay Adcock氏率いる自動化チームは、同年早々に学習目的のみで購入していたロボットを、垂直マシニングセンタとインターフェースさせて、受注した大量部品に最適なセルを作れると判断。Hardinge Bridgeport V480 APC VMC(パレットチェンジャー付き)を、事前購入済みのFANUC M-10ロボットとペアにすることを決定。この用途では一貫性が求められるため、ロボットがワークのロード/アンロードに適していると判断しました。
この自動化セルのアイデアは解決策に見えましたが、セルの詳細を学ぶプロセスは速くも容易でもありませんでした。チームの学習曲線は始まったばかりで、試行錯誤が続きました。しかし、結果は努力に見合うものでした。経営陣は他のやり方を選ばなかったでしょう。
自己統合プロセスと課題
VMC納入後、Custom Toolの自動化チームはFANUCロボットとの統合プロセスを解明し、顧客の部品要件を満たすようにセルを稼働させるまで、約8ヶ月かかりました。しかし、学習期間中も、3/8インチ径ステンレス鋼チューブの片側に5.5mm穴を開ける受注(長さ27インチと34インチ、年間最大25万個)を履行しなければなりませんでした。
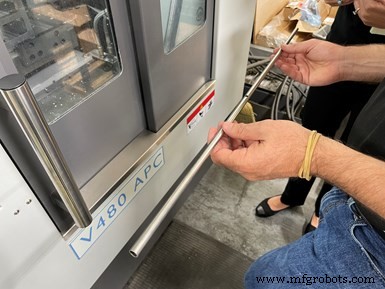
Custom Tool自動化チームは柔軟性を保つ必要あり。部品仕様が急に変更されることを学んだから。ロボットマシンセルは元々27インチ長チューブ(片側5.5mm穴)を生産していたが、顧客が34インチチューブに変更。また、製造開始後にバリなし要求が追加された。
そのため、自己統合プロジェクト完了と自動化セル稼働までの間、オペレーターが手動でVMCをロード/アンロードし、仕事はこなしたが、自動化ほど効率的ではありませんでした。自己統合プロジェクト完了後、自動化セルが稼働すると、経営陣は一貫性の向上とスループット20%増を実現しました。
「我々は多くの数値追跡を行っています。ビッグブラザーごっこをしたいからではなく、そこから学びたいからです」とYoung氏は説明します。「オペレーターが機械フロントエンドで行うハードワークを評価していますが、それは物理的作業です。彼らの最善の努力でも、自動化の側面から得られた一貫性には及びませんでした。」同氏は自動化が提供する新たな一貫性を「時計仕掛けのように正確」と表現します。
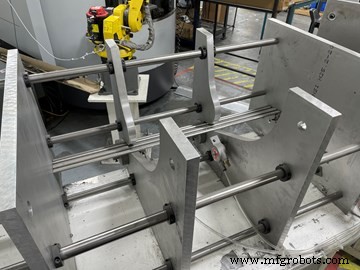
Custom Toolが設計・製作した「つまようじディスペンサー」からの精密な部品提示がシステムに必要。ビンにはセンサーがあり、ビン残量が少なくなると制御側に通知。
システムには、Young氏が愛称で「つまようじディスペンサー」と呼ぶ装置からの精密な部品提示が必要です。Custom Toolチームが設計・製作したこのアルミニウムビンは、チューブを整列させ、ロボットがピックアップしやすくします。ロボットはチューブをVMC加工ゾーン外のパレット固定治具にロードし、VMCはもう一方のパレットに固定されたチューブを穴あけ加工します。
機械内パレットのすべてのチューブの穴あけが完了すると、パレットチェンジャーが回転して完成部品を機械外へ、新しいワークを機械内へ搬入。ロボットは各完成部品をピックアップし、治具から外してマテリアルビンへ配置。機械は新しいワークの穴あけを開始。そこから各完成部品は検査・バリ取りされ、梱包工程へ移ります。
ロボットのタスクはシンプルに聞こえますが、Young氏によればチームはいくつかの大きなハードルに直面しました: 治具、ロボットへの部品提示、セルのPLCプログラミング。
これらのハードルは克服可能で実際に克服しましたが、事前に課題を知っておくことは役立ちます。治具のわずかな動きがロボットの部品把持失敗を招くこと。ロボットへの部品提示は重要だが、ロボットが要求する精度で行うのは容易ではない。プロセスのあらゆる細部を考慮する必要があると説明。例えば、ロボットが材料をどう取得し、終わったらどう扱うか。
PLCについては、Young氏はソフトウェア購入とその仕組み理解が大きな取り組みだと語ります。
適切な設備選定
Young氏がエンドオブアームツーリングを探し始めたとき、彼とチームはSchunk Inc.の電動駆動グリッピングシステムを選択しました。
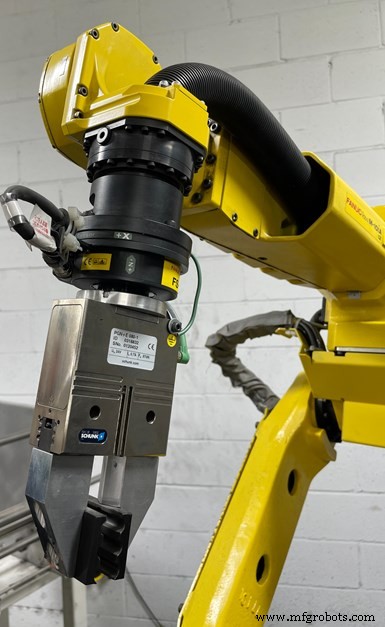
Custom Toolは空圧式ではなく、Schunk Inc.の電動駆動グリッピングシステムを使用。それぞれメリット・デメリットがあるが、Bob Young氏は電動版が同社にとってより賢い選択だったと考えます。
電動駆動システムは必要なアクセサリーが少ないという点が魅力的でした。彼の目標は構成を可能な限りシンプルに保つことでした。例えば、電動グリッパー付きFANUC M-10は「クリーン」でケーブルが数本のみですが、空圧式はエアラインが必要で構成が複雑になります。
M-10は小型ワークセル専用設計の6軸ロボットで、最大12kgまで搬送可能。Young氏はフォースセンサー付きでロボットを購入し、これを強く推奨します。フォースセンサーによりロボットはエンドエフェクターにかかる力とトルクを検知可能。これによりほぼ人間の触覚に近い感覚を得られます。Young氏とチームにとって驚きだったのは、フォースセンサーのセットアップと使用がそれほど難しくなかったことです。
「フォースセンサーは最も難しい側面の一つだと思っていましたが、かなりシンプルでした」と同氏。「自分が『うまくいかない』と思い込んでいる壁を乗り越える必要がある場合があります。」
ロボット購入と受注後、仕事に適した工作機械を探す段階になりました。Hardinge Bridgeport V480 APC VMCは、スピンドル稼働率を最大化するパレットチェンジシステムが魅力的でした。
「機械サイズが決め手ではありません。手のひらサイズの部品を主に作っているからです」とYoung氏は説明。「重要なのは、機械がサイクルし、インデックスし、加工し続ける能力です。非常に予測可能なプロセスを作れ、スケジューリングと計画に最適です。」
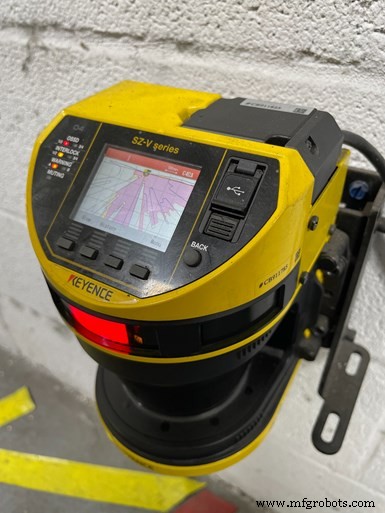
Keyence SZ-Vシリーズエリアスキャナー、ロボット加工セル周囲27.56フィート(約8.4m)の保護ゾーンを提供。感度が高く、エリアを飛ぶ蛾を検知してロボットを停止させた実績あり。
ロボット/工作機械セル統合後、当初はロボットをケージで囲っていました。しかし、使いやすさと機械アクセスの向上のため、約1年間ケージを使用した後、Keyence SZ-Vシリーズエリアスキャナーを代替として導入することを決定。
Young氏によれば、スキャナーは最高の買い物の一つでした。スペースと、ロボットを停止させ、ケージドアを開閉する時間を節約し、一般的に加工環境を改善します。
また、チームはスキャナーの感度に感銘を受けました。Young氏は、ある日蛾がスキャナーゾーンに飛び込んだことでロボットが停止したのを目撃し、驚きました。
Young兄弟は工作機械からデータ収集することの重要性も理解しています。このセル導入時、MTConnectをインターフェースとして実装し、情報を生産ログ計画システムに供給しています。
自己統合のメリット
ロボットセルの自己統合には時間、スキル、労力がかかるため、なぜCustom Toolが外部インテグレーターを雇わず「難しい」道を選んだのか疑問に思うかもしれません。Young氏は、内部統合への献身を将来プロジェクトへの投資と機械加工インテリジェンス獲得の方法と表現します。チームが将来的にショップフロアで更多くのロボットを自己統合できるよう努めるだけでなく、DIYアプローチが彼らを機械とロボットに非常に精通させ、制御盤内部(Mコードや全コンポーネントの連携機能)まで理解させたと語ります。
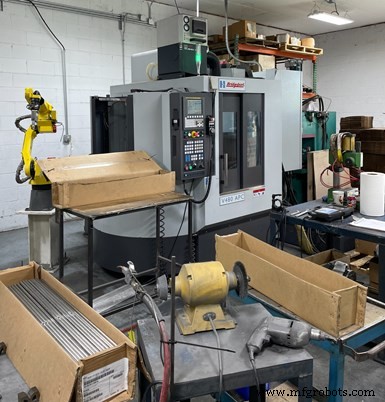
一部設備は無人運転だが、Young氏はこのロボット加工セルを無人運転しないと決定。受注が顧客支給材料で走るため。無人運転中にミスでスクラップが出れば、顧客の材料を無駄にするリスクがあるため。
一方、ロボットインテグレーターと協力する場合でも、学習曲線は存在するとYoung氏は説明します。経営陣が関与する統合検討事項や、設備学習の苦労・課題に加え、統合がサインオフされれば、セルを稼働し続けるのはショップの仕事になります。したがって、時間をかけて自己統合し、すべてのシステムを内外から知る価値があると判断。この選択は外部インテグレーター雇用費を節約します。
Custom Toolが成長し設備投資を続ける中、Young氏は今後ロボットインターフェース標準装備の工作機械のみを購入し、機会が来たらロボット統合を容易にしています。
成長への備え
Custom Toolの自動化セグメント成長への強い意志のもと、Young氏は最近のロボットインターフェース付き機械投資により、より多くのこのようなジョブを受注できる体制が整ったと感じています。「機械が準備できていれば、ロボットをプログラミングし、マテリアルハンドリングを解決するだけです。『統合する準備はすでにできています。』」とYoung氏。同氏のショップでは、次にどんなジョブが来るか予測不能です。
自動化マインドセットを持つことは、あらゆる受注を自動化の可能性として見ることを意味します。実際、Young氏は現在見ているジョブトレンドが続けば、12ヶ月後には別の統合プロジェクトについて語っているだろうと完全に期待しています。
自己統合セルが今や確立され、同社は週5日、日中14〜16時間、軽いオペレーター監視のみで稼働可能。チームが目標とする1日18〜20時間運転に達するかは、顧客からの材料供給可否に依存します。
Custom Tool Inc. | 931-432-6609 | customtoolinc.com
Harding Inc. | 800-843-8801 | hardinge.com
FANUC America | 800-477-6268 | fanucamerica.com
自動データ収集システム、20分ごとに情報を集計
Custom Toolの自動データ収集・レポートシステムは、社長Gillen Young氏が開発。ウェブベースの産業用IoT(IIoT)プラットフォームを使用し、オープンソースMTConnect通信プロトコルのエージェントを持つ機械と、同社のJobBoss ERP(エンタープライズリソースプラニング)ソフトウェアからデータを取得。プラットフォームはTelitのDevicewise for Factory。TelitはIIoTモジュール、ソフトウェア、接続サービスとソフトウェアを提供。
Gillen氏によれば、このシステムのメリットは多様なコントローラーとインターフェース可能で、データ収集にカスタムプログラミングが不要。以前手動で機械から収集していたすべてのデータ(部品カウント、機械コード等)とERPデータ(ジョブ番号、ジョブ説明、受注日、受注数量、納期等)を自動的に取得し、クラウドに保存。データはウェブダッシュボードからアクセス可能。レポート作成で、以前生産ログスプレッドシートでしか見られなかった情報をよりグラフィカルに表示可能。
システムは2018年6月初旬から、稼働中の機械についてエントリを欠かさず20分ごとにデータ収集継続中。現在3台の旋盤と1台のフライス盤が接続済み。もう1台のフライス盤はMTConnectエージェント設置後に接続予定。Gillen氏は優れた機械監視製品が多数あることを認めつつ、技術的バックグラウンドを活かし、ショップが最も知りたいビジネス情報に対応する社内ソリューションを探求したと述べます。また、このデータ収集能力が、特定の切削工具/インサートタイプへの切削時間紐付けなど、さらに高度な分析にもつながる可能性を感じています。
産業機器
- 三菱電機オートメーション、CNCメーカー向けモバイルロボットセル「LoadMate Plus」発表
- ワークプラットフォーム選定を導く6つの必須質問
- 最適な機械工場選定のための7つのエキスパートヒント
- この新型CNCマルチスピンドル旋盤はあなたのショップに最適か?
- 宮野BX-26S二重スピンドル旋盤:複雑なバー部品の高精度・高速一括加工
- マザックHyper Quadrex 150 MSY:二重スピンドルバー加工システム
- エマグUSC 11/21:高精度4軸オイルパイプ旋盤
- 5Gが機械加工をどう変えるか:業界専門家の洞察
- AIが製造・加工業に革命をもたらす:マット・ダンフォード氏の洞察
- 無人運転の精度確保:一人機械工場オーナーの安全戦略としてのオンマシンプロービング
- 機械ショップ向け3Dプリンター購入ガイド:エキスパートのヒントと選択肢