



中古酸素アセチレン溶接ロボットの多様な用途で効率を最大化
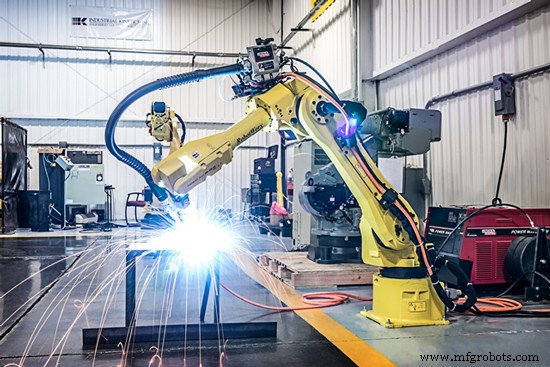
酸素アセチレン溶接は、通常ガス溶接または酸素燃料溶接(OFW)と呼ばれ、酸素とアセチレンの燃焼に依存するプロセスです。手持ちトーチまたは吹き管内で正しい割合で混合されると、約5,792°F(3,200℃)のかなり高温の炎が形成されます。この高温の炎は、溶接される部品の金属面を溶かし、溶融金属が間に流れ込み、結合して連続した一体化した部品を形成します。
炎の調整と用途
酸素アセチレン炎の化学的組成は、酸素とアセチレンの体積比を変えることで調整できます。これにより、中性、酸化、 carburizing(浸炭)の3つの異なる炎設定が作られます。溶接は一般的に、酸素とアセチレンが同量の中性炎設定で行われます。酸化炎は酸素流量を増やすだけで得られ、carburizing炎は酸素流量に対するアセチレン流量を増やすことで得られます。鋼は2,732°F(1,500℃)以上で溶けるため、鋼を溶接するのに十分な熱を持つ唯一のガスブレンドとして酸素とアセチレンの組み合わせが使用されます。ただし、プロパン、水素、コールガスなどの他のガスは、融点の低い非鉄金属の接合、ろう付け、銀ろう付けに使用できます。
これは、酸素アセチレンプロセスが金属溶接、切断トーチ、ろう付けトーチ、金属加熱による曲げ・成形用トーチなど、多様な用途に使用できることを示しています。さらに、酸素アセチレン装置はほぼどこでも使用できます!
装置
酸素アセチレンロボット装置は便利で使いやすいです。圧力下で鋼製シリンダーに貯蔵された酸素とアセチレンガスを含みます。シリンダーはレギュレーターとフレキシブルホースで吹き管に接続されます。ホースとシリンダーレギュレーターの間には、フレームトラップなどの特別に設計された安全装置が配置されます。フレームトラップは、「フラッシュバック」で発生した炎がシリンダーに到達するのを防ぎます。フラッシュバックの主な原因は、ホースのパージ不足と吹き管ノズルの過熱です。
動作特性
溶接対象材料表面への酸素アセチレン炎の作用は、ガス流量を変えることで柔らかい、激しい、激烈な効果に調整できます。溶接に使用できる炎の種類には実用的な限界があります。激しい強力な炎は溶融溶接プールを吹き飛ばし、あまりに柔らかい炎は施工点付近で安定しません。吹き管は、正しい量の炎を使用できるよう、さまざまなサイズのスワンネック銅ノズルを内蔵するように設計されています。材料厚、吹き管ノズルサイズ、溶接速度の関係は不可欠です。融解溶接を行う場合、必要に応じて棒状の充填金属を追加できます。酸素アセチレン溶接で採用される主な方法は、左向き、右向き、全姿勢右向きです。
前者はほぼ専用で、約5mmまでの板厚の突合せ、フィレット、重ね継ぎの溶接に理想的です。右向き技法は、5mm以上の板厚で平坦および水平垂直位置での溶接に機能します。全姿勢右向き法は右向き技法の改良で、位置決め溶接(垂直とオーバーヘッド)を実装する必要がある鋼板、特に配管の溶接に理想的です。右向きと全姿勢右向き技法は、溶融溶接プールと溶接金属に対する追加の制御で均一な浸透ビードを実現します。
利点
OFWプロセスは、修理溶接、薄板、チューブ、小径パイプに最適です。熱入力率、溶接ゾーン温度、溶接雰囲気の酸化または還元ポテンシャルを制御できます。さらに、充填金属が溶接熱源とは別に追加されるため、溶接ビードのサイズ、形状、溶融プールの粘度を制御しやすくなります。
酸素アセチレン溶接ロボットオプション
RobotWorxは複数ブランドの酸素アセチレン溶接ロボットを販売しています。ほとんどの予算に対応できるよう、新品と再生品の両方を用意。すべてのロボットにRobotWorx Value Package(保証、トレーニング、サポートなど)が付属します。
酸素アセチレン溶接の詳細については、877-762-6881までお問い合わせください。
産業用ロボット