



H₂S環境下での316Lステンレス鋼の応力腐食割れ(SCC)防止対策
応力腐食割れ(SCC)は、引張応力と腐食性環境の複合的な影響によって生じる割れ現象です。最悪の場合、通常は延性を示す金属合金が突然破壊される原因となり、特に高温環境下で顕著です(このトピックの概要については、「パイプラインにおける応力腐食割れの原因とは?」を参照してください)。
パイプにおける応力腐食割れ(SCC)の事故事例
2011年7月、コンプレッサープラント内の圧力安全弁に接続された2インチ径のパイプから漏洩が報告されました。その後2日間で、同様の配管ラインでさらに2件の漏洩が確認されました。図1の赤線は、隣接するコンプレッサートレインの圧力安全弁上流にある2本のフレアパイプにおける漏洩箇所を示しています。
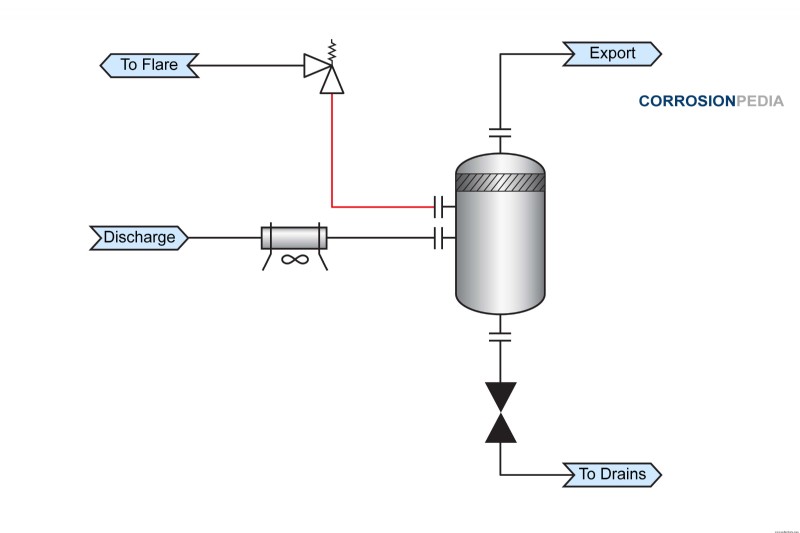
図1. 故障箇所を示すプロセス概略図
各破損箇所は、水平配管部におけるパイプとエルボの溶接部に位置していました。漏洩はパイプの上部、溶接部の熱影響部(HAZ)内で発生していました。すべての破損箇所は詳細調査のために撤去されました。
応力腐食割れ事故の調査
パイプ下部に黒色堆積物が認められ、この場所に液体が溜まっていたことが示唆されました。顕微鏡観察では、パイプ外面に13mmのヘアラインクラックを含む割れが確認されました。硝酸洗浄で腐食生成物を除去すると、割れが肉眼でも明確に視認できるようになりました。
マクロ写真では、ピッティングと割れが主に溶接部と母材で発生していることがわかりました。応力腐食割れ特有の形態的特徴として、分岐を伴う粒界割れが観察されました(図2)。
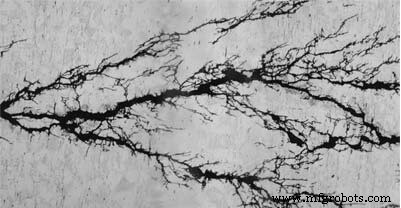
図2. 分岐を示す応力腐食割れの顕微写真
出典:NASA腐食工学研究所
故障の根本原因
コンプレッサー吐出しからのフラッシュガス中の硫化水素(H₂S)濃度は約11モル%(分圧5.5 bar)でした。また、水分で飽和しており、塩化物濃度は260〜900 ppmでした。正常運転温度は52℃(126°F)で、塩化物存在下でのオーステナイト系ステンレス鋼のISO 15156限界値をわずかに下回っていました。しかし、真夏の高温環境とチューブフィンの汚れにより、環境はさらに過酷になっていました。標準メンテナンス手順ではクーラーを停止し、フィンを水洗いしてから再起動して冷却能力を回復させますが、この手順中にクーラー停止時に一時的に高温状態が発生していました。
NACE MR0175とISO 15156の理解
NACE MR0175とISO 15156は、石油・ガス生産におけるH₂S含有環境で使用される材料の規格であり、環境割れ対策が必要とされるH₂Sの閾値限界を推奨しています。2003年の初版では、塩化物が50 ppmを超える場合、AISI 316Lステンレス鋼の使用温度上限は60℃(140°F)とされていました。
その後の実験室試験により、研究者たちはオーステナイト系ステンレス鋼の制限を元のISO 15156よりも過酷な環境まで拡大できると主張しました。2007年にAISI 316材の制限が更新され、2009年版で公式に承認されました。
業界で報告された故障の多くは、現在のISO 15156制限では感受性ありとされる環境で発生しましたが、最近提案されているさらなる緩和基準では非感受性と分類される領域でした。報告された故障の大半は、運転開始から4カ月〜3.5年の間に異なる施設で発生しています。
図3には複数の報告事例がプロットされています。3つの色分けゾーンは、ISO 15156の当初の制限(色1)、2007年と2009年の改訂版(色2)、最近提案されているさらなる緩和案(色3)を表します。実験室試験では許容とされる黄色ゾーンでも多数の故障が発生しており、実験室試験と実運転経験の間に乖離があることがわかります。
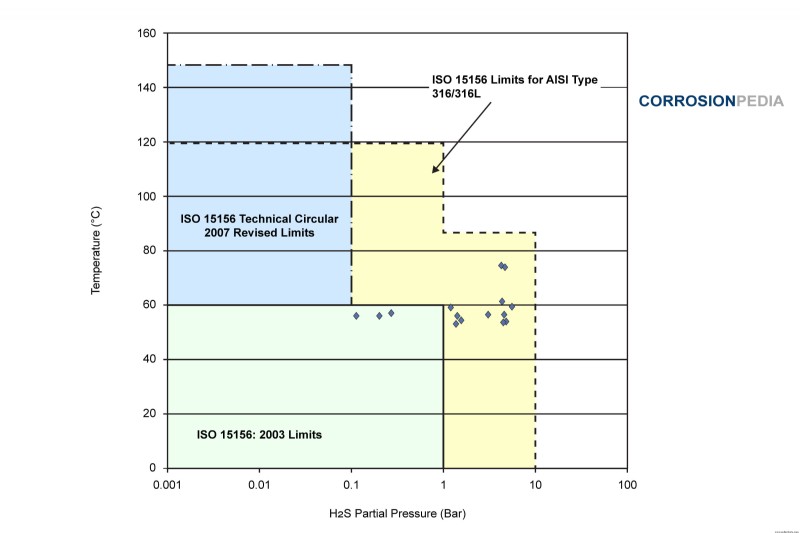
図3. 最大塩化物濃度1000 mg/LにおけるAISI 316/316Lの工業的故障プロット
この乖離の第一の説明は、実験室試験が液相環境で行われるのに対し、報告された故障が気相環境で発生した点です。湿った蒸気は蒸発と凝縮の影響で塩化物が濃縮されやすく、前述の事故で破損部品内面から採取された固形物には、液相濃度を大きく超える塩化物が含まれていました。
第二の要因は、溶接部ごとに異なる残留応力です。溶接パラメータによって試験結果が大きく変わることがあります(関連記事:「溶接継手における腐食の原因と防止」)。
第三に、オーステナイト系材料の応力腐食割れには相当な潜伏期間が必要です。試験曝露時間は重要な因子であり、実験室で行われる加速試験では再現が困難です。
最後に、溶接部の表面状態(熱変色や熱影響部の有無)も耐食性に影響します。熱変色は母材と溶接熱履歴に依存する様々な酸化物で構成され、酸化物の種類によって耐食性が異なります。
応力腐食割れの防止対策
溶接で発生する残留応力は応力除去焼鈍で緩和でき、炭素鋼では一般的です。しかし、オーステナイト系ステンレス鋼では塩化物環境下で残留応力の閾値が非常に低いため、焼鈍や溶接後熱処理の効果は限定的です。
ショットピーニングやグリットブラストなどの機械的加工で圧縮残留応力を導入し、溶接による引張残留応力を相殺することは、SCC制御に有効です。
合金組成が応力腐食割れに与える影響
塩化物SCCへの耐性は使用するステンレス鋼の種類に依存します。オーステナイト系ステンレス鋼はSCCを受けやすく、その耐性はニッケル含有量に依存します。
ニッケル含有量8〜10 wt%(例:304/304L、316/316L)のオーステナイト系はSCCを受けやすい一方、ニッケルとモリブデンを多く含む合金20、904L、6%モリブデン超オーステナイト系はSCCに対して優れた耐性を示します。
フェライト系ステンレス鋼(タイプ430、444など)も塩化物SCCに対して非常に強い耐性を持ちます。
実験室試験に加え、実運転経験も規格策定、コード制限、特定環境での材料承認において重要な判断材料です。気相と液相環境の違い、残留応力の役割、試験期間、溶接表面状態を考慮することで、ISO 15156は本記事で示したような事故を防ぎ、業界の安全性を向上させることができます。
複合材料
- ステンレス鋼の耐食性を理解する
- ステンレス鋼:特性、製造、未来の用途
- Inconel vs ステンレス鋼: 高温耐食用途に最適な合金選定
- ステンレス鋼の製造プロセス:製錬から完成品まで
- オーステナイト系ステンレス鋼:構造・利点・用途
- ステンレス鋼の理解:特性、メリット、用途
- 軟鋼 vs ステンレス鋼: 主な違いを徹底解説
- 316Lステンレス鋼が海洋用途で第一選択される理由:耐食性・溶接性・実績の全貌
- 銅含有抗菌ステンレス鋼:安全性と耐食性の向上
- S32550 超デュプレックスステンレス鋼 (Amazon 256) — 優れた耐食性と高強度
- S31803 デュプレックスステンレス鋼 — 石油化学・オフショア向け高強度・耐食性材