



迅速な金属プロトタイピング:製品開発と市場投入を加速
高品質製品が設計から生産、市場へ──かつてないスピードで進行
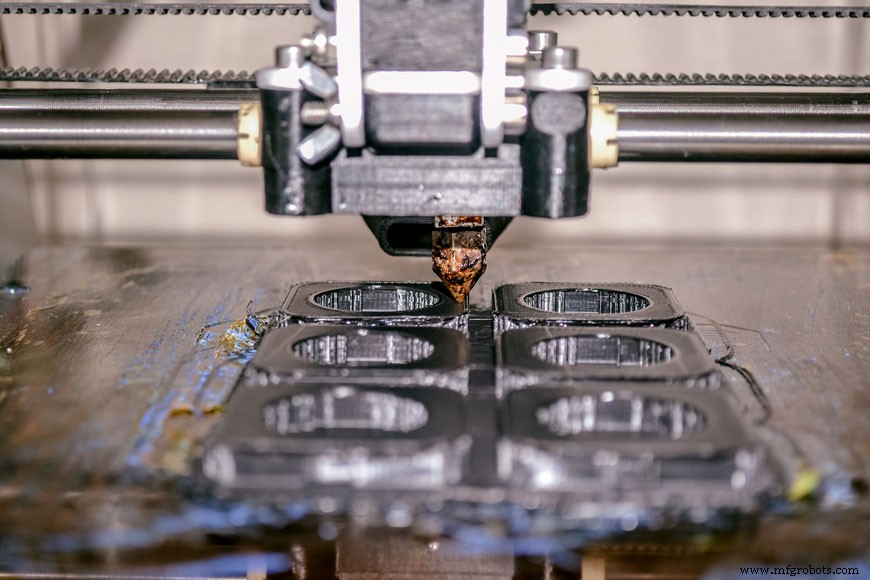
新製品の市場投入には、設計、市場調査、製造の複雑なプロセスが関わります。ラピッドプロトタイピングはこのプロセスの一環で、コンポーネント部品を作製し、製品の動作モデルを開発して機能と限界をテストします。これらのプロトタイプは最終製品と同材料で作ることも、テスト目的で代替材料を使うこともできます。
金属プロトタイピングの主な手法には以下があります:
- 3Dプリンティング
- 砂型鋳造(木型)
- インベストメント鋳造(ワックスパターン)
- 金属素材からの直接加工(ファブリケーション)
- 金属素材からの直接切削(マシニング)
ラピッドプロトタイピング手法と適用分野
各プロトタイピング手法には長所・短所があり、特定プロジェクトに適した要因があります。
3Dプリンティング
3Dプリンティングは比較的新しいプロセスで、積層造形(アディティブマニュファクチャリング)とも呼ばれます。製品を一度に1層ずつプリントし、多数の層で3Dコンポーネントを構築します。各層は約100ミクロン厚です。プリンターはコンピューター制御システムにより、3D設計データを入力として3D製品を出力として生成します。
技術進化により、多様な材料が使用可能になりました。プラスチック、ナイロン、レジン、銀、チタン、鋼、ワックス、光重合体、ポリカーボネートなどが3Dプリンティング材料として利用できます。
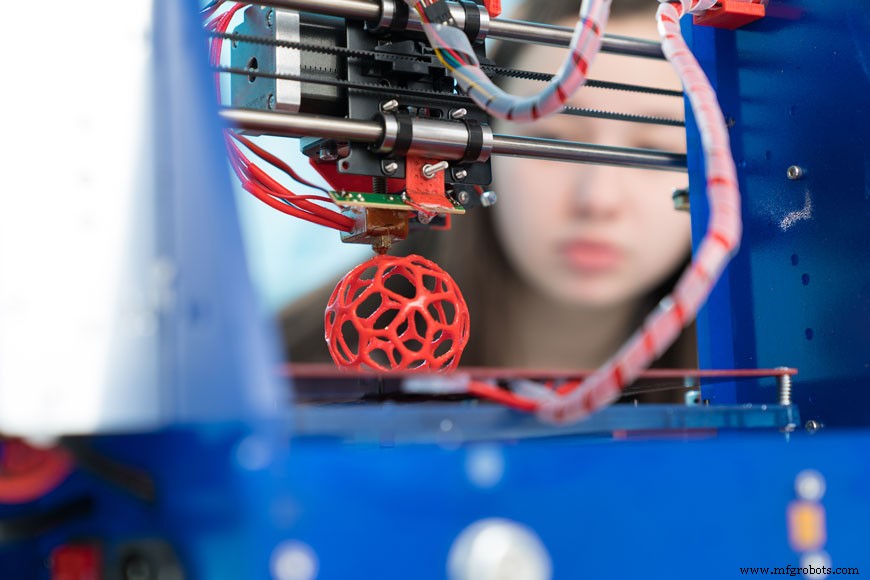
主な3Dプリンティング方式は3種類あります:
- 選択的レーザー焼結(SLS):粉末材料を使用。レーザーで粉末を溶融し各層を形成。未焼結粉末を上から供給し、パーツ全体が完成するまで繰り返します。
- 熱溶解積層法(FDM):熱可塑性フィラメントを溶融押出。コンピューターが3D設計に従い精密に制御し、層を順次積層します。
- ステレオリソグラフィ(SLA):レーザーを使用しますが、液体材料をレーザー作用で1層ずつ硬化させ、設計に合わせて制御します。
3Dプリンティングはラピッドプロトタイピングで人気です。生産ラインの工具準備が不要、労働力要件が最小限、廃棄物が非常に少ないため、非常にリソース効率が良いからです。デメリットは時間がかかることで、複雑な部品では数時間、時には数日を要します。部品サイズは機械の造形エリアで制限されます。また、一部金属の極めて高い融点のため、希望材料で造形できない場合があります。
砂型鋳造
金属鋳造所では、パターンを使って金属部品を鋳造する型を作ります。プロトタイプ用パターンは、最もシンプルでコスト効率の良い方法で作られ、部品をテスト・調整できるようにします。そのため、最も安価で迅速に作れる砂型がよく使われます。ルース木型(バラ木型)を使用すれば、開始から完了まで2〜4週間でプロトタイプが完成します。
ルース木型は、旋盤加工、工具・金型製作、精密木工などの技術を用いてパターンメーカーが木材から製作します。設計に基づき、金属冷却時の収縮を考慮した公差を組み込んで製造されます。バックドラフト(逆テーパー)が必要な箇所は、ピンで固定するルースピースとして分割製作します。
造型砂は、金属鋳造に必要な特性(形状保持、適度な水分保持、良好な仕上げ品質)を得るために特別に配合されます。ルース木型の周りに砂を締め固めて型を作り、金属プロトタイプを鋳造します。
金属プロトタイプの鋳造は標準的な鋳造所プロセスです:金属を溶かし、成分を制御し、溶湯を型に注ぎます。冷却後、型を破壊し金属プロトタイプを取り出し、仕上げ加工へ進みます。
ルース木型による金属ラピッドプロトタイプ鋳造は、低コストと、パターン調整・再鋳造の容易さで人気です。最終製品と同材料でプロトタイプを作れるため、後の開発ステップを省略できます。メーカーはしばしば、プロトタイプ開発プロセスが微修正を経て最終生産工法になることを発見します。
インベストメント鋳造
インベストメント鋳造も金属鋳造所プロセスですが、型作り用パターンの作成技法が異なります。第一ステップは、プロトタイプ設計に一致するワックスパターンの作成です。歴史的にワックスパターンは射出成形機やワックスプレスで作られてきましたが、新材料と3Dプリンティングの発展により、インベストメント鋳造用パターンをより容易かつ迅速に作れるようになりました。
パターン完成後、セラミック材料で被覆し、硬化時にパターン形状を転写します。その後型を加熱し、ワックスを溶かして鋳型から流出させます。これが「ロストワックス鋳造」と呼ばれる所以です。その後、標準的な鋳造所プロセスで溶湯を注ぎます。金属が冷却・凝固したら、セラミック型を破壊し、金属プロトタイプを取り出して仕上げます。
このラピッドプロトタイピング手法のメリットはルース木型と似ていますが、より高い公差精度と仕上げ品質が得られるという追加メリットがあります。
金属プロトタイプのファブリケーション(組立加工)
金属素材には板、棒、チューブ、バー、ワイヤーがあります。これらを鋳造や3Dプリンティングのような一次製造ではなく、二次加工ステップとして金属プロトタイプに加工できます。
板金プロトタイプ製造では、多様なプロセスを用できます。例えば、物理モデルを平坦化して金属板にテンプレートとして配置し、レーザーやトーチで輪郭・開口・曲げ位置をマーキング・切断し、プレスでマーク位置に曲げ、専用溶接設備で部品を接合します。
チューブは多様な加工を経て、設計に合致するプロトタイプ部品に仕上げられます:
- フレアリング - チューブ端部を開口拡大し漏斗形状に
- スウェージング - チューブ径の拡大または縮小
- ディンプル - 金属表面への小さな変形
- 曲げ - 定点に曲げを入れ形状形成
- 平坦化 - プレスでチューブを圧扁
- ピアッシング - 材料に穴あけ
- 拡径 - 熱と工具でチューブ径を拡大
素材在庫から金属プロトタイプをファブリケートする主なメリットは時間効率です。パターンや型が不要で、原材料が棚卸し在庫として入手可能です。デメリットは、一部プロトタイプ設計が標準加工プロセスでは複雑すぎて製作不能なことです。
金属プロトタイプのマシニング(切削加工)
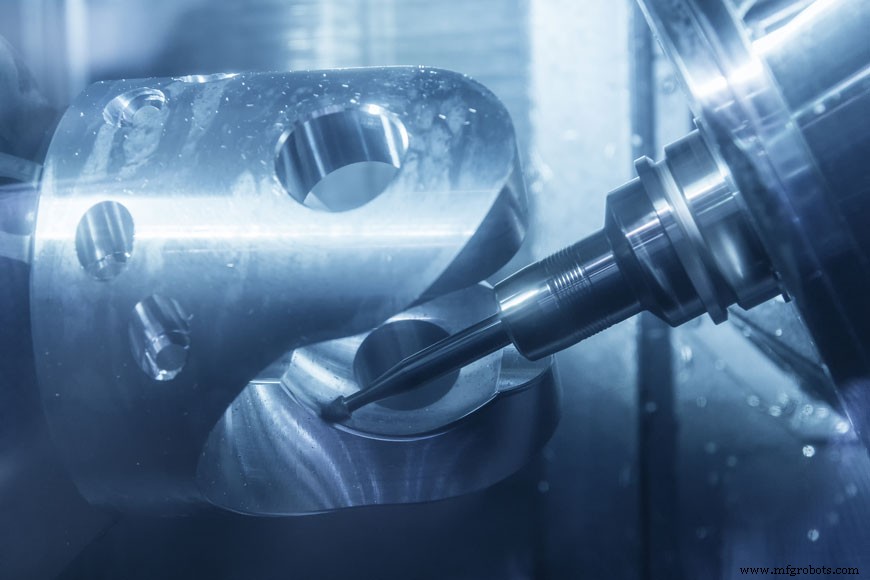
マシニングは、原材料を制御された材料除去プロセス(減法製造)で所望の最終形状・サイズに切削するあらゆるプロセスです。金属製品のほか、木材、プラスチック、セラミック、複合材なども製造可能です。現代生産では、コンピューター数値制御(CNC)により実施されます。
CNCは、3D設計に従い加工設備をコンピューター制御して部品を製造する技術です。加工設備には旋盤、フライス盤、ルーター、ドリル、グラインダーがあります。CNCマシンの原材料は鋼板、バーなどの金属素材在庫です。
3D設計をコンピュータープログラムに変換し、制御システムが工作機械を指示します。プロトタイプより大きな原材料を選択する必要があります。マシニングによる金属除去でプロトタイプを製造するためです。高度なCNCマシンは3軸(X,Y,Z)すべての操作を制御し、ワーク反転と工具自動交換が可能で、高品質仕上げと高精度を実現します。
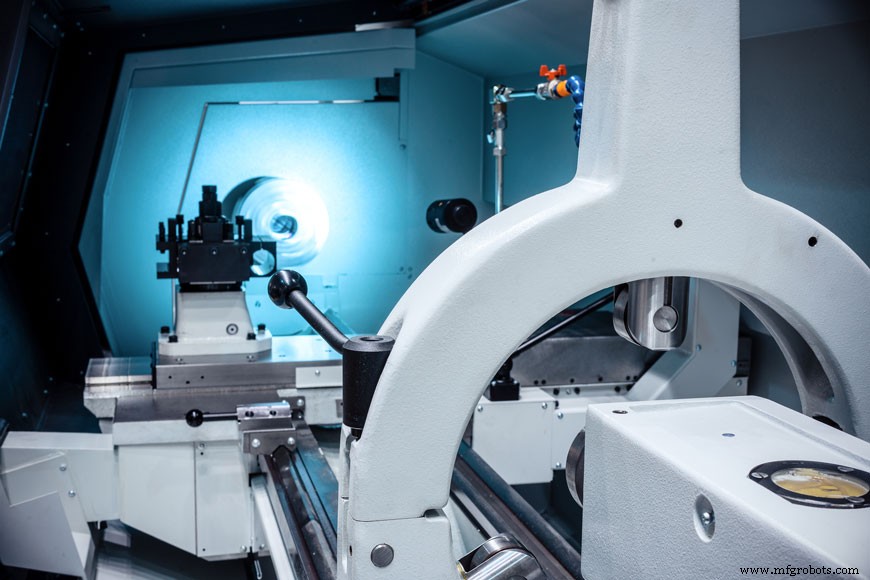
CNCマシンの他ファブリケーション技法に対する優位性は、3D設計ベースの自動化アクションです。人的介入が最小限で、設計に高精度で一致したプロトタイプが製造されます。手動操作より複雑なプロトタイプが製造可能です。マシニングのデメリットは、原材料から金属を除去して部品を作るため廃棄物が発生することです。廃棄物はリサイクル可能ですが、コストとロスが生じます。
ラピッドプロトタイピングのケーススタディ
自動車業界
研究によれば、3Dプリンティングの発展がエンジニアのアイデアテストと迅速な市場投入能力に劇的な影響を与えています。自動車関連記事では、特定自動車部品の空力テストが車両性能への影響測定に不可欠と強調されています。テスト結果取得後、設計を微調整し、新プロトタイプを極めて短時間で再プリントできます。空力テストでは形状がテスト対象で強度ではないため、最終材料で作る必要はありません。3Dプリンティングが自動車エンジニアの開発加速と効率向上を支えています。
異なる用途には異なる製造法が適します。ある例では、内部空間にマイクロSDカードスロットを持つ2部品リングアセンブリを製造する際、最初のプロトタイプを直接金属レーザー焼結(DMLS)で作りましたが、表面仕上げ品質が低く組立精度も悪かったため、静電放電加工を用いたCNCマシンへの切り替えを検討しました。プロトタイプ性能の向上は、この特定用途におけるCNCの優位性を示しました。
ハイテク業界
開発コスト削減は、新製品を市場投入する多くのハイテク企業にとって経済的必須事項です。アイコン・エアクラフトがA5レクリエーション機プロジェクトを立ち上げた際、コンポーネントのプロトタイピングと量産で最もコスト効率よく効率的な方法を見つけるため、多大な時間と労力を投じました。ケーススタディによれば、アイコン・エアクラフトはエアダクト部品1つあたり、専用工具の必要性を減らすことで、生産スケジュール2〜3週間短縮、2000ドル、2人日を節約しました。
航空機業界
米国鋳造協会(AFS)2017年年間最優秀鋳造賞は、航空機旅客シートフレームの新鋳造を開発した企業に授与されました。歴史的にこの構造部品は単一ビレットから削り出しで作られていましたが、詳細な設計・エンジニアリングにより、アルミニウムより軽いマグネシウム製格子構造へと再設計されました。マグネシウムは3Dプリント不能です。鋳造プロトタイプは、既存機械加工部品より大幅に軽量ながら必要強度を確保しました。単一旅客機あたり年間10万ドルの燃料コスト削減と、関連排出ガス削減が試算されています。
ラピッドプロトタイピングと未来への道
イノベーターとエンジニアが利用できるラピッドプロトタイプ製造法は増え続けています。各手法には独自の長所・短所があります。鋳造プロセスは、プロトタイプを最終製品と同材料で作る必要がある用途、特に高融点金属に適しています。3Dプリンティングは、特定のプリント可能材料で作られる小型コンポーネントに適しており、技術は継続的に発展・改良されています。マシニングは、複雑さがそれほど深刻でなく、フライス・研削など標準プロセスが適用できる場合、素材在庫から切削加工するのに使用できます。
ジェームズ・ダイソン卿は、家庭用掃除機で紙パック式をサイクロニック方式に置き換えた発明で知られる象徴的な発明家、起業家、エンジニアです。BBCの魅力的なインタビューで、ダイソンは発明完璧に5年、総計5,127回の試行錯誤と修正を要したことを明かしています。彼は「最初に失敗しても、試し、試し、再び試せ!」という古き良きモットーを固く信じています。ダイソンの物語は、製品開発者とエンジニアが新製品を市場に送り出すために、開発と改良の複数イテレーションを必要とする現実を浮き彫りにしています。ラピッドプロトタイピングの改善は、非効率を減らしコストを下げ、イノベーターと消費者の双方に利益をもたらし続けるでしょう。
参考文献
- 3ders. "3D Printing Basics"
- Marlin Steel. "3D Printing versus Traditional Manufacturing"
- Mechanical Inventions. "Types of Patterns"
- Mechanical Engineering. "Molding Patterns / Sand Casting Patterns / Patterns and Molds"
- miBot. "Making Sand Molds and Patterns"
- The Library of Manufacturing. "Investment Casting"
- Foundry Management and Technology. "Making Investment Casting a Better Investment"
- Thomas Net. "More about CNC Machining"
- Rapid Sheet Metal. "Rapid Prototype Fabrication"
- Creative Mechanisms. "Everything you need to know about CNC machines"
- Wikipedia. "Machining"
金属
- Desktop MetalのBMDとマイクロ波焼結:金属積層造形の新時代
- H.C.スタルク、金属3Dプリント向け新ガスアトマイズ粉末「AMPERPRINT®」を発表
- メタル3Dプリント部品を最適化するための主要設計原則
- Scalmalloy:航空宇宙グレードメタル3Dプリンティング向け高強度アルミニウム・マグネシウム・スカンジウム合金
- 製品開発のためのラピッドプロトタイピング: 実践ガイド
- 3Dプリンティングが金属製造を高める:主要メリットを解説
- 高速・信頼性のPCBプロトタイピング:設計プロセスを加速
- エキゾチック金属によるラピッドプロトタイピング:高速・精密・信頼性の高い部品開発
- 急速試作と3Dプリントが製造成功を加速する理由
- 医療機器イノベーションのための主要ラピッドプロトタイピング手法5選
- 難融金属粉末が3Dプリンティングに革命をもたらす