



鋳鋼生産:主要特性、化学組成、性能評価の完全ガイド
鋳造所における試験と検査
鋳鋼は最大炭素含有量約0.75%の鉄系合金です。鋼鋳造品は、型の空洞に液体鋼を充填して製造される固体金属物体です。鍛造鋼材と同じ炭素鋼・合金鋼の多くで生産可能です。鋳鋼の機械的特性は一般に同成分の鍛造鋼より劣りますが、複雑形状をより少ない工程で成形できる利点で補われます。
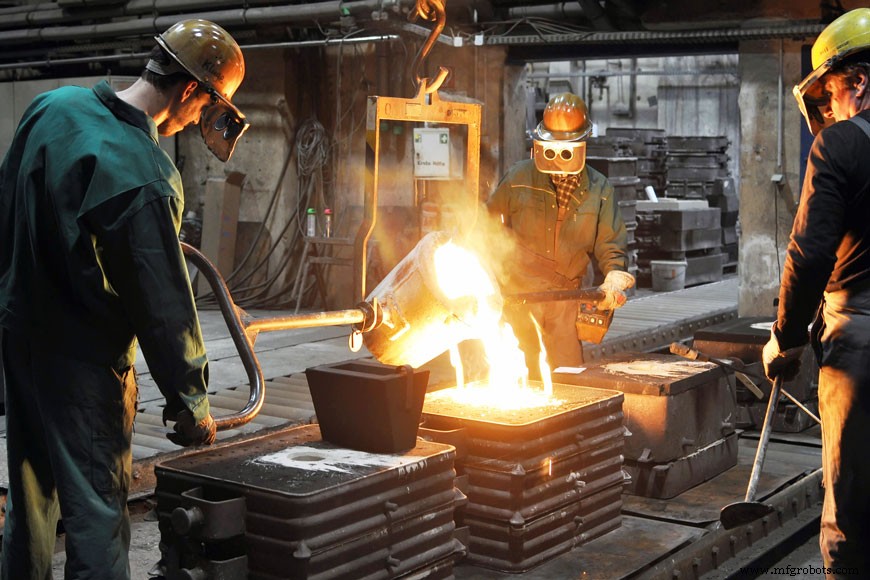
鋳鋼の特性
鋳鋼は幅広い特性で生産可能です。物理的特性は化学組成と熱処理により大きく変化し、用途の性能要件に合わせて選定されます。
- 硬度
材料の耐摩耗性。炭素含有量が鋼の最大硬度(焼入れ性)を決定します。 - 強度
材料を変形させるために必要な力。炭素含有量と硬度が高いほど高強度鋼になります。 - 延性
引張応力下で変形する能力。炭素含有量が低く硬度が低いほど高延性になります。 - 靭性
応力に耐える能力。延性向上は通常靭性向上と相関します。合金元素添加と熱処理で調整可能です。 - 耐摩耗性
摩擦と使用に対する抵抗。鋳鋼は同成分の鍛造鋼と同等の耐摩耗性を示します。モリブデン、クロム添加で向上可能です。 - 耐食性
酸化と錆に対する抵抗。鋳鋼は鍛造鋼と同等の耐食性を示します。高クロム・高ニッケルの高合金鋼は高い耐酸化性を持ちます。 - 切削性
切削、研削、穴あけなどの機械加工による形状変更の容易さ。硬度、強度、熱伝導率、熱膨張率の影響を受けます。 - 溶接性
欠陥なく溶接できる能力。主に鋳鋼の化学組成と熱処理に依存します。 - 高温特性
常温以上で動作する鋼は、酸化、水素脆化、硫化スケール、炭化物不安定性により機械的特性劣化と早期破損のリスクがあります。 - 低温特性
鋳鋼の靭性は低温で著しく低下します。合金化と特殊熱処理で荷重・応力耐性を改善可能です。
鋳鋼の化学組成
鋳鋼の化学組成は性能特性に大きな影響を与え、鋼の分類や標準呼称の基準としてよく用いられます。鋳鋼は大きく炭素鋳鋼と合金鋳鋼の2カテゴリーに分けられます。
炭素鋳鋼
鍛造鋼と同様、炭素鋳鋼は炭素含有量で分類されます。低炭素鋳鋼(0.2% C)は比較的軟らかく、熱処理で硬化しにくいです。中炭素鋳鋼(0.2〜0.5% C)はやや硬く、熱処理で強化可能です。高炭素鋳鋼(0.5% C)は最大硬度と耐摩耗性が求められる場合に使用されます。
合金鋳鋼
合金鋳鋼は低合金と高合金に分類されます。低合金鋳鋼(合金含有量≤8%)は普通炭素鋼と類似振る舞いですが、焼入れ性が高いです。高合金鋳鋼(合金含有量>8%)は耐食性、耐熱性、耐摩耗性など特定特性を狙って設計されます。
代表的な高合金鋼には、ステンレス鋼(クロム>10.5%)とハッドフィールドマンガン鋼(マンガン11〜15%)があります。クロム添加により酸素暴露時に酸化クロム不動態皮膜が形成され、ステンレス鋼に優れた耐食性を与えます。ハッドフィールド鋼のマンガン含有量は加工硬化時に高強度と耐摩耗性を発揮します。
| ASTM | 化学的要件 | 引張要件 | |||||||
|---|---|---|---|---|---|---|---|---|---|
| 鋼グレード | 炭素 | マンガン | ケイ素 | 硫黄 | リン | 引張強さ | 降伏点 | 伸び(2in) | 絞り |
| 最大% / 範囲 | 最小 ksi [MPa] / 範囲 | 最小 % | |||||||
| ASTM A27 / A27M | |||||||||
| ASTM A27, Grade N-1 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, Grade N-2 | 0.35 | 0.60 | 0.80 | 0.06 | 0.05 | N/A | N/A | N/A | N/A |
| ASTM A27, Grade U60-30 | 0.25 | 0.75 | 0.80 | 0.06 | 0.05 | 60 [415] | 30 [205] | 22 | 30 |
| ASTM A27, Grade 60-30 | 0.30 | 0.60 | 0.80 | 0.06 | 0.05 | 60 [415] | 30 [205] | 24 | 35 |
| ASTM A27, Grade 65-35 | 0.30 | 0.70 | 0.80 | 0.06 | 0.05 | 65 [450] | 35 [240] | 24 | 35 |
| ASTM A27, Grade 70-36 | 0.35 | 0.70 | 0.80 | 0.06 | 0.05 | 70 [485] | 36 [250] | 22 | 30 |
| ASTM A27, Grade 70-40 | 0.25 | 1.20 | 0.80 | 0.06 | 0.05 | 70 [485] | 40 [275] | 22 | 30 |
| ASTM A148 / A148M | |||||||||
| ASTM A148, Grade 80-40 | N/A | N/A | N/A | 0.06 | 0.05 | 80 [550] | 40 [275] | 18 | 30 |
| ASTM A148, Grade 80-50 | N/A | N/A | N/A | 0.06 | 0.05 | 80 [550] | 50 [345] | 22 | 35 |
| ASTM A148, Grade 90-60 | N/A | N/A | N/A | 0.06 | 0.05 | 90 [620] | 60 [415] | 20 | 40 |
| ASTM A216 / A216M | |||||||||
| ASTM A216, Grade WCA | 0.25 | 0.70 | 0.60 | 0.045 | 0.04 | 60-85 [415-585] | 30 [205] | 24 | 35 |
| ASTM A216, Grade WCB | 0.30 | 1.00 | 0.60 | 0.045 | 0.04 | 70-95 [485-655] | 36 [250] | 22 | 35 |
| ASTM A216, Grade WCC | 0.25 | 1.20 | 0.60 | 0.045 | 0.04 | 70-95 [485-655] | 40 [275] | 22 | 35 |
- 鋳鋼グレードチャートをダウンロード
鋳鋼グレード
鋼グレードは、ASTM International、米国鉄鋼協会、自動車技術者協会などの標準化団体により、特定化学組成とその結果としての物理的特性を持つ鋼を分類するために作られました。鋳造所はユーザーの特定特性要求や特定生産グレードの標準化のため、独自の社内グレードを開発することがあります。
鍛造鋼の仕様が、主合金元素によりさまざまな鋳造合金を分類するためによく用いられてきました。しかし、鋳鋼は必ずしも鍛造鋼組成に従うわけではありません。ケイ素とマンガン含有量は、鍛造相当品より鋳鋼の方が頻繁に高くなります。主要な高ケイ素・高マンガンに加え、合金鋳鋼では鋳造プロセス中の脱酸のためにアルミニウム、チタン、ジルコニウムを使用します。アルミニウムはその有効性と相対的低コストから、主たる脱酸剤として使用されます。
鋳鋼生産
鋼鋳造の実践は1750年代後半にさかのぼり、他金属の鋳造よりかなり遅れています。鋼の高融点と、金属溶解・加工技術の未成熟が、鋼鋳造業の発展を遅らせました。これらの課題は炉技術の進歩で克服されました。
炉は耐火物ライニングされた容器で、「チャージ(溶解材料)」を保持し、溶解エネルギーを供給します。現代の鋼鋳造所では電気アーク炉と誘導炉の2タイプが使用されます。
電気アーク炉
電気アーク炉は、グラファイト電極間の電気アークにより、「ヒート」と呼ばれる金属バッチを溶解します。チャージは電極間を直接通過し、継続的な放電からの熱エネルギーに曝されます。
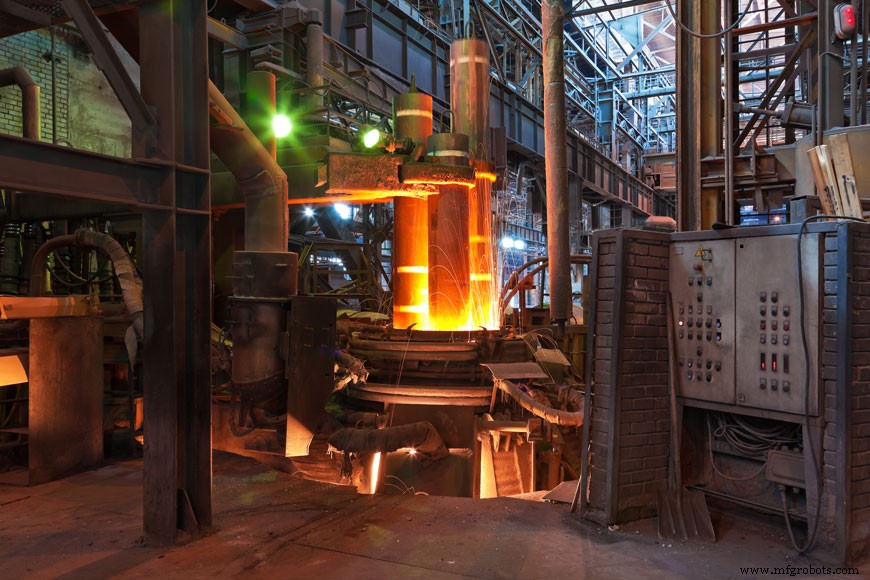
電気アーク炉はタップ・ツー・タップ操業サイクルに従います:
- 炉チャージ
鋼スクラップと合金を炉に投入。 - 溶解
炉内にエネルギーを供給し鋼を溶解。電気エネルギーはグラファイト電極を通じて供給され、通常鋼溶解作業の最大貢献者です。化学エネルギーは酸素燃料バーナーと酸素ランスで供給されます。 - 精製
溶解中に酸素を吹き込み、不純物と溶解ガスを除去。 - 脱スラグ
タップアウト前に、多くの望ましくない不純物を含む過剰スラグを浴から除去。レードル内での脱スラグも湯注ぎ前に実施可能。 - タッピング(タップアウト)
炉を傾けて溶湯をレードルなどの移送容器へ注出。 - 炉ターンアラウンド
タップアウトと次炉チャージサイクルの準備を完了。
このプロセスのさまざまな段階で、さらなる脱酸と湯注ぎ前のスラグ除去のための継続的な追加ステップがよく実施されます。延長タップアウト中の合金消耗を考慮し、鋼の化学成分調整が必要な場合があります。
誘導炉
誘導炉は、誘導により熱エネルギーを伝達する電気炉です。銅コイルが非導電性チャージ容器を囲み、交流電流をコイルに流して電磁誘導をチャージ内に生成します。
誘導炉はほとんどの金属を溶解可能で、最小溶損で運転できます。欠点は金属精製がほとんど不可能なことです。電気アーク炉と異なり、鋼を変質(精製)できません。
現代の鋼鋳造所では、鋳造生産のコストと環境影響を低減するため、リサイクル鋼スクラップを頻繁に利用しています。廃車、機械部品、類似品が分離・サイズ調整され、スクラップとして鋳造所へ出荷されます。これは鋳造プロセスで発生する社内スクラップ、さまざまな合金元素と合わせて溶解炉にチャージされます。
熱処理
鋳造品が凝固し、型から取り出され、洗浄された後、適切な熱処理により鋳鋼の物理的特性が発現します。
- 焼鈍(アンネーリング)
鋼鋳造品を特定温度まで加熱、特定期間保持、その後炉内で緩やかに冷却。 - 正規化(ノーマライジング)
焼鈍と類似だが、鋼鋳造品を大気中で冷却(場合によりファン使用)。より高強度を達成しやすい。 - 焼入れ(クエンチング)
正規化と類似だが、強制空気、水、オイルをクエンチ媒体としてより急速に冷却。 - 焼き戻し(テンパリング/応力除去)
鋳造品内部の内部応力を除去する技法。応力は鋳造プロセス、または正規化・焼入れなどの強化・硬化熱処理中に生じます。焼き戻しは焼鈍温度より十分低い温度まで加熱、その温度で保持、その後緩やかに冷却します。
鋳鋼検査
鋼鋳造品は、寸法精度、鋳肌仕上げ状態、内部健全性などの特定物理的特性を検証する検査を受けることがよくあります。さらに化学組成検査も必要です。化学組成は微量合金元素添加で劇的に影響を受けます。鋳鋼合金は化学組成の変動を受けやすいため、鋳造前に正確な化学組成を検証するため化学分析が必要です。少量の溶湯を型に注いで分析します。
寸法精度
寸法検査は、製造された鋳造品が顧客の寸法要求と公差(機械加工代を含む)を満たすか確認するために実施されます。内部寸法測定のためにサンプル鋳造品を破壊する必要がある場合もあります。
表面仕上げ状態
鋳肌仕上げ検査は、鋳造品の美観を調査するために用いられます。肉眼では明確でない表面およびサブサーフェスの欠陥を探します。鋼鋳造品の表面仕上げは、パターン種類、造型砂、型塗料、鋳造品重量、洗浄方法の影響を受けることがあります。
内部健全性
すべての鋳造品には一定レベルの欠陥が存在し、健全性仕様が許容欠陥閾値を決定します。最大許容欠陥レベルの過剰仕様はスクラップ率と鋳造コストを上昇させます。過少仕様は破損を招きます。
鋼鋳造品でよく発生する3つの内部欠陥:
- ガス孔(ポロシティ)
内壁が滑らかで光沢のある鋼鋳造品内部の空隙。一般に鋳造プロセス中のガス発生またはガス巻き込みが原因。 - 介在物(インクルージョン)
鋳造品内の異物片。金属介在物、金属間化合物介在物、非金属介在物があります。型内由来(ゴミ、砂、コア材)または湯注ぎ時に流入することがあります。 - 収縮空(シュリンクエージ)
通常鋳造品内部の空隙または低密度領域。凝固時に十分な供給湯が得られない溶融孤立域が原因。収縮空内壁は粗い結晶面を特徴とします。
化学分析
鋳鋼の化学分析は通常、湿式化学分析法または分光化学分析法で実施されます。湿式分析は小試料の組成決定や、生産後の製品分析検証によく用いられます。対照的に、分光分析は多忙な生産現場での大試料の化学組成を日常的かつ迅速に決定するのに適しています。鋳造所はヒートレベルと製品レベルの両方で化学分析を実施できます。
ヒート分析
ヒート分析では、炉から少量の液体鋳鋼をレードルで採取、凝固させ、分光化学分析で化学組成を分析します。合金元素組成が不正確なら、鋳造前の炉内またはレードル内で迅速に調整可能です。一度適正になれば、ヒート分析は一般にそのヒート全体の組成を正確に代表すると見なされます。しかし、合金元素の偏析と鋼ヒートの注湯にかかる時間により、化学組成の変動は予想されます。注湯プロセス中に特定元素の酸化が発生する可能性があります。
製品分析
製品分析は、個々の鋳造品の組成が適用規格に完全には適合しない可能性があるため、特定の化学分析検証のために実施されます。これは、ヒート分析が正しかったヒートから注湯された製品でも起こり得ます。業界慣行と規格では、ヒート分析と製品分析の間に一定の変動を許容しています。
鋳鋼試験
鋳鋼の組成と熱処理を変更することで、炭素鋼・合金鋼鋳造品に多様な機械的特性を付与できます。鋳造所は完成前の機械的特性チェックに特殊試験法を活用します。
鋳鋼試験には業界で2種類の試験が用いられます:破壊試験と非破壊試験。破壊試験は試験鋳造品を破壊し、内部健全性を目視判定します。この方法は試験したピースの状態のみを示し、他ピースの健全性を保証しません。非破壊試験は鋳造品を損傷せずに内外部健全性を検証します。試験合格後、鋳造品を本来の用途に使用できます。
引張特性
鋼鋳造品の引張特性は、緩やかな荷重条件下での荷重耐性を示します。代表的な鋳造サンプルを制御引張荷重(引張バー両端に引張力を作用)で破断まで引張り、試験します。破断時に引張特性を調べます。
引張特性
| 特性 | 説明 |
|---|---|
| 引張強さ | 引張荷重、または伸張荷重下で鋳造品を破断させるのに必要な応力。 |
| 降伏強さ | 引張状態で鋳造品が降伏・伸びし始め、塑性変形を示す点。 |
| 伸び(%) | 延性、または鋳造品が塑性変形する能力の尺度。 |
| 絞り(%) | 鋳造品延性の二次的尺度。引張バーの元断面積と破断後の最小断面積の差を示す。 |
曲げ特性
曲げ特性は、長方形代表試料をピンに特定角度まで曲げ、結果として曲がったバーの望ましくない割れを観察することで、鋳造品の延性を特定します。
衝撃特性
衝撃特性は、標準ノッチ試験片を破断させるのに必要なエネルギーを試験することで得られる靭性の尺度です。破断により多くのエネルギーを要するほど、鋳造材料はタフです。
硬度
硬度は、圧入試験による鋳造品の貫入抵抗の尺度です。鋳鋼の耐摩耗・耐摩耗性を示す特性です。硬度試験は生産現場で引張強さの指標を容易・定期的に検査する方法も提供します。硬度スケール試験結果は通常、引張強さ特性と高い相関があります。
カスタム鋳造サービス
リライアンス・ファウンドリーは、各カスタム鋳造品の最適な物理的・化学的特性、熱処理、試験方法を決定するため、クライアントと協力して取り組みます。お見積もり依頼で、当社の鋳造サービスがいかにプロジェクト要件に適合するかをご確認ください。
金属