



鋼管を理解する:製造からインフラまで
鋼管の歴史、生産、用途
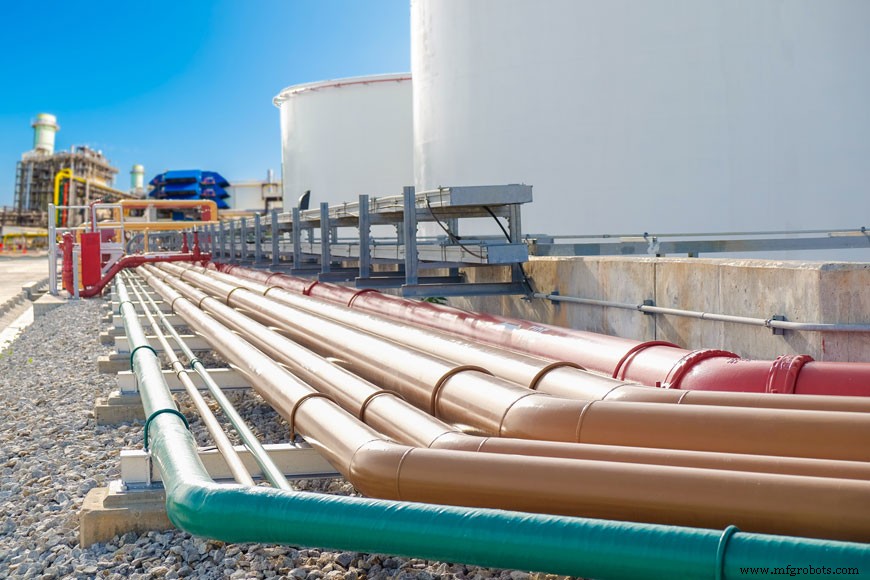
鋼管は鋼材から作られる円筒形チューブで、製造とインフラで多くの方法で使用されます。これらは鋼鉄業界で最も利用される製品です。パイプの主な用途は、石油、ガス、水を含む液体やガスの地下輸送です。しかし、さまざまなサイズのパイプは製造と建設全体で使用されます。一般的な家庭製造例は、冷蔵庫の冷却システムを流れる狭い鋼管です。建設では暖房と配管にパイプを使用します。構造物は、手すり、自転車ラック、パイプボラードなど、さまざまなサイズの鋼管を使用して建設できます。
ウィリアム・マードックは鋼管の先駆者と考えられています。1815年、彼はマスケット銃の樽を接合して石炭ガス灯システムを支えました。マードックは革新的な配管システムを使用して、ロンドンの街路灯に石炭ガスを輸送しました。
1800年代以来、鋼管技術では製造方法の改善、用途開発、認証を管轄する規制と基準の確立など、大きな進歩がなされてきました。
鋼管はどう作られるか?
原材料の溶融から成形または溶接まで、この至る所にある建材は2つの主要プロセスで作られます:
原鋼をより使いやすい形に変換
両プロセスとも、まず良質な鋼材を作ることから始めなければなりません。原鋼は鋳造所で炉内での原材料溶融プロセスによって生産されます。組成を正確にするため、元素を溶融金属に添加し、不純物を除去します。結果として得られる溶融鋼はインゴットを作るために鋳型に注がれるか、連続鋳造機に移されてスラブ、ビレット、ブルームを作ります。パイプはこれら2つの製品から作られます:スラブまたはビレット。
鋼管製造における鋼スラブとスケルプ
鋼スケルプは2,200°F(約1204℃)に加熱されたスラブから作られます。熱により表面にスケールが形成され、スケールブレーカーと高圧洗浄で除去されます。一度清掃されると、鋼スラブは熱間圧延されて薄く狭い鋼ストリップであるスケルプになります。スケルプは硫酸でピクリン(表面洗浄)され、水で洗浄され、大型スプールに巻き取られてパイプ製造の原材料となります。スケルプの幅が作成可能なパイプの直径を決定します。
スケルプはスプールから巻き戻され、加熱され、溝付きローラーを通して圧延され、スケルプのエッジが上向きに曲げられます。このプロセスは、2つのエッジが互いに接合するように真っ直ぐ曲げられた長い円筒形チューブを生成します。溶接プロセスでエッジを接合し、パイプを密封します。
- 連続溶接作業では、溶接ローラーがパイプのエッジを互いに押し付け、スケルプにすでに適用された熱により鍛造溶接を形成。溶接時に金属は添加されず、最終ローラーがパイプの直径と肉厚を仕様に合わせて減らします。
- 電気抵抗溶接は連続溶接と類似のプロセスを踏みますが、スケルプがパイプ形状に冷間圧延されます。回転銅ディスクによりパイプエッジに電流が供給され、エッジを溶接温度まで加熱。溶接ローラーがパイプエッジを接合して鍛造溶接を作成。
- らせん溶接と二重サブマージアーク溶接はより従来の溶接技術を使用し、溶接材を添加して結合を形成。
シームレスパイプ用鋼ビレット
鋼ビレットは連続鋳造機から直接生産される長い正方形の鋼材ピース、または鋳造インゴットを圧延・伸長して作られる二次製品です。これらのビレットはシームレスパイプの製造に使用でき、溶接ラインがないため一部の用途でより安全です。
固体鋼ビレットは極端な温度まで加熱され、白熱状態になりますが溶融しません。機械で圧延して円筒形固体にします。まだ熱いうちに、弾丸形状のピアサーを使用して中空中心を寸法に従って規則的にします。一連のフライス加工が続き、パイプを要求仕様に適合させます。
仕上げステップ
パイプは最終プロセスステップとして矯正機を通されることがあり、端部にジョイントが取り付けられます。小口径配管は通常ネジ付きジョイントが取り付けられますが、大口径配管は通常パイプ端部に溶接されたフランジが取り付けられます。測定機が完成パイプの寸法をチェックし、品質管理のために詳細をパイプ側面にスタンプします。
品質管理
品質管理ステップには、X線機械を使用したパイプ欠陥チェックが含まれます。特に溶接部沿い。別の技術は、水を充填し、指定時間圧力下で保持して、運用前に大惨事を引き起こす可能性のある欠陥を露出させる圧力試験です。
鋼管はどう使用されるか?
パイプは構造物、輸送、製造で使用されます。外径に従ってサイズ設定され、内径は肉厚に基づいて変化します。一部の用途は、パイプが管理しなければならない力に依存して、他より厚い壁を必要とします。
構造用途
構造用途は一般的な建築と建設です。これらの産業では、建材は一般的に鋼管と呼ばれます。
建設杭
鋼管は杭打ちと呼ばれるプロセスで基礎に強度を提供します。これらの用途では、基礎が敷かれる前に管が深く地中に打ち込まれます。安全でない地盤上の高層建物や建設に安定性を提供します。
杭基礎には2つの基本タイプがあります:
- 支持杭は底端が特に強い土壌や岩盤層に置かれます。建物の荷重は杭を通じて強い層に伝達されます。
- 摩擦杭は杭の全高にわたって摩擦により建物の荷重を土壌に伝達します。杭の全表面が力を土壌に伝達するのを助けます。
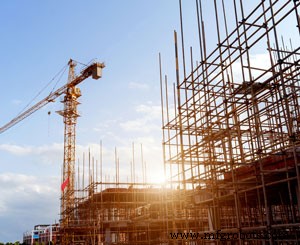
足場ポール
足場ポールは鋼管をケージ状に連結して作られ、建設作業員が地上高くのエリアにアクセスできるようにします。
製造用途
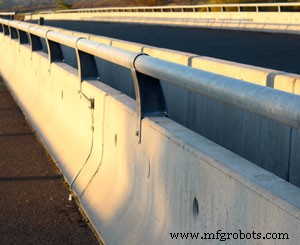
ガードレール
ガードレールも鋼管から作られ、階段とバルコニーの美的にも優れた安全機能を創造します。
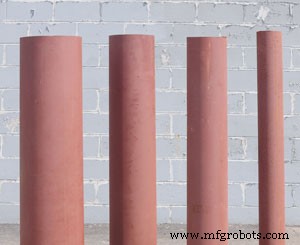
ボラード
セキュリティボラードは人々、建物、インフラを車両衝突から守るためにエリアを車両交通から遮断するために使用されます。
バイクレック
多くの商業用バイクレックは鋼管を曲げて形成されます。鋼材のタフな材料特性により泥棒に対して安全です。
輸送用途
鋼管の最も一般的な用途は製品輸送です。材料が長期設置に適しているためです。硬さと崩壊抵抗性により地中に埋設できます。
低圧用途ではパイプに高強度は不要で、大きな応力にさらされないためです。薄肉厚により安価な製造が可能です。より専門的な用途(石油・ガス業界で使用されるパイプなど)はより厳格な仕様を必要とします。輸送される製品の危険性とラインにかかる圧力増大の可能性は、高強度を要求し、したがってより厚い肉厚を必要とします。これは一般的に関連する高コストを伴います。これらの用途では品質管理が極めて重要です。
鋼管はどう指定されるか?
これらの材料がどう指定されるか、そしてそれがパイプの正確な特性に何を意味するかについて混乱がある場合があります。米国材料試験協会(ASTM)、米国機械学会(ASME)、米国石油協会(API)が北米で配管仕様で最も参照される組織です。
仕様は3つの主要カテゴリーに分解できます:
呼び管サイズ
パイプサイズは「呼び管サイズ」またはNPSで引用されます。小径パイプ(< NPS 12)のNPS番号の起源は大径パイプの起源と異なります。しかし、特定のNPS番号のすべてのパイプは同じ外径(OD)を持ちます。内径は金属の肉厚に依存して変化します。この理由は、肉厚に関わらず特定のNPS番号のすべての配管で同じ構造サポートを使用できるようにするためです。
スケジュール
鋼管スケジュールはパイプの肉厚を記述する方法です。これはパイプの強度と特定用途への適合性に直接関連する重要なパラメータです。パイプスケジュールは無次元数で、設計圧力と許容応力を与えられた肉厚の設計式に基づいて計算されます。
スケジュール番号の例:5, 5S, 10, 20, 30, 40, 50, 60, 80, 100, 120, 140, 160, STD, XS, XXS—最も一般的はスケジュール40と80。スケジュール番号が増加するとパイプの肉厚が増加します。パイプのスケジュール番号はしたがって内径を定義します。ODはNPS番号で固定されるためです。
パイプ重量
パイプ重量はNPS(外径を定義)とスケジュール(肉厚を定義)に基づいて計算できます。式は鋼材の理論重量40.8ポンド/平方フィート/インチ厚を使用して定数を決定します。
W = 10.69 × t (OD – t)
ここで:
W = 重量(ポンド/フィート)
OD = 外径
t = 厚さ
以下のEngineering Toolboxの表は、異なるNPSのパイプのOD、肉厚、重量の測定値を示しています。スケジュール40とスケジュール80の両方の測定値が示されています。
| 呼び径 | スケジュール40 | スケジュール80 | ||||
|---|---|---|---|---|---|---|
| NPS | 外径(in) | 肉厚(in) | 重量(lb/ft) | 外径(in) | 肉厚(in) | 重量(lb/ft) |
| 1/8 | 0.405 | 0.070 | 0.240 | 0.405 | 0.100 | 0.310 |
| 1/4 | 0.540 | 0.090 | 0.420 | 0.540 | 0.120 | 0.540 |
| 3/8 | 0.675 | 0.090 | 0.570 | 0.675 | 0.130 | 0.740 |
| 1/2 | 0.840 | 0.110 | 0.850 | 0.840 | 0.150 | 1.000 |
| 3/4 | 1.050 | 0.110 | 1.130 | 1.050 | 0.150 | 1.470 |
| 1 | 1.315 | 0.130 | 1.680 | 1.315 | 0.180 | 2.170 |
| 1-1/4 | 1.660 | 0.140 | 2.270 | 1.660 | 0.190 | 3.000 |
| 1-1/2 | 1.900 | 0.150 | 2.720 | 1.900 | 0.200 | 3.650 |
| 2 | 2.375 | 0.150 | 3.650 | 2.375 | 0.220 | 5.020 |
| 2-1/2 | 2.875 | 0.200 | 5.790 | 2.875 | 0.280 | 7.660 |
| 3 | 3.500 | 0.220 | 7.580 | 3.500 | 0.300 | 10.300 |
| 3-1/2 | 4.000 | 0.230 | 9.110 | 4.000 | 0.320 | 12.500 |
| 4 | 4.500 | 0.240 | 10.790 | 4.500 | 0.340 | 14.900 |
| 5 | 5.563 | 0.260 | 14.610 | 5.563 | 0.380 | 20.800 |
| 6 | 6.625 | 0.280 | 18.970 | 6.625 | 0.430 | 28.600 |
| 8 | 8.625 | 0.320 | 28.550 | 8.625 | 0.500 | 43.400 |
| 10 | 10.750 | 0.370 | 40.480 | 10.750 | 0.590 | 64.400 |
| 12 | 12.750 | 0.410 | 53.600 | 12.750 | 0.690 | 88.600 |
| 14 | 14.000 | 0.440 | 63.000 | 14.000 | 0.750 | 107.000 |
| 16 | 16.000 | 0.500 | 78.000 | 16.000 | 0.840 | 137.000 |
| 18 | 18.000 | 0.560 | 105.000 | 18.000 | 0.940 | 171.000 |
| 20 | 20.000 | 0.590 | 123.000 | 20.000 | 1.030 | 209.000 |
| 24 | 24.000 | 0.690 | 171.000 | 24.000 | 1.220 | 297.000 |
ASTM A53 - 鋼管、黒色および溶融亜鉛メッキ、溶接およびシームレスの標準仕様に基づく。
認証
メーカーは材質試験報告書(ミルシート)を発行し、製品が化学分析と機械的特性仕様を満たすことを検証します。MTRには製品に関連するすべてのデータが含まれ、製品のライフサイクルを通じて同伴します。
MTRに記録される典型的なパラメータ:
- 炭素含有量、合金、硫黄を含む化学組成
- 材料サイズ、重量、識別、グレード
- 処理バッチに遡る材料ヒート番号
- 引張強度、降伏強度、伸びなどの機械的特性
鋼管ボラードで最も一般的に引用される仕様はASTM A53とASTM A500です。
Reliance Foundryでの鋼管の使用
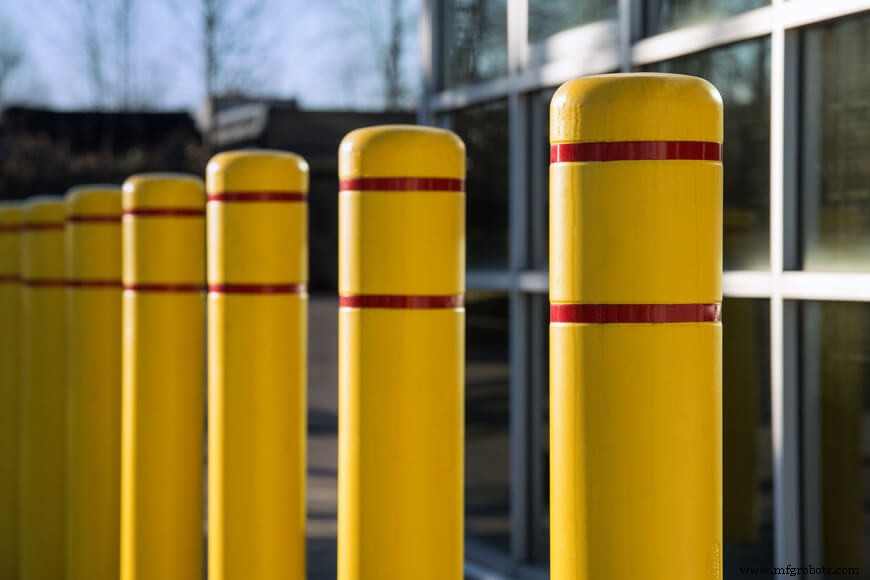
Reliance Foundryは鋼管から作られたパイプボラードを供給しています。ボラードは地中に設置される垂直パイプ長で、人々、建物、周囲のインフラを車両衝突から保護します。
鋼管ボラードは車両衝突の衝撃に耐えられる十分な強度を確保するため、安全仕様に準拠しなければなりません。用途に応じてスケジュール40とスケジュール80の鋼材で鋼管ボラードを作れます。
鋼管ボラードは美観と鋼管の耐食保護のため、ステンレス鋼、プラスチック、その他の金属装飾カバーで覆われることがよくあります。
金属
- 自動パイプベンダー:包括的な概要
- ステンレス鋼インベストメント鋳造の極意:精度、耐久性、産業用途
- オーステナイト系ステンレス鋼:構造・利点・用途
- 亜鉛メッキ鋼(ガルバナイズドスチール)解説:組成・メッキプロセス・耐食メリット
- ステンレス鋼解説:組成・製造プロセス・グローバルインパクト
- 亜鉛メッキ鋼管(ガルバナイズドパイプ)完全ガイド:メリット・用途・歴史・施工上の注意
- 金属配管 vs プラスチック配管:性能・寿命・安全性で選ぶ実践ガイド
- 建設・製造における4大鋼種の理解:炭素鋼・ステンレス・合金鋼・工具鋼
- A2工具鋼:産業・木工用途に最適な汎用・高コスパ冷間工具鋼
- レーザー切断の解説: 技術、応用、メリット
- 軟鋼 vs ステンレス鋼: 主な違いを徹底解説