



複合材製造コストの変革: パート2 – 高度な成形技術
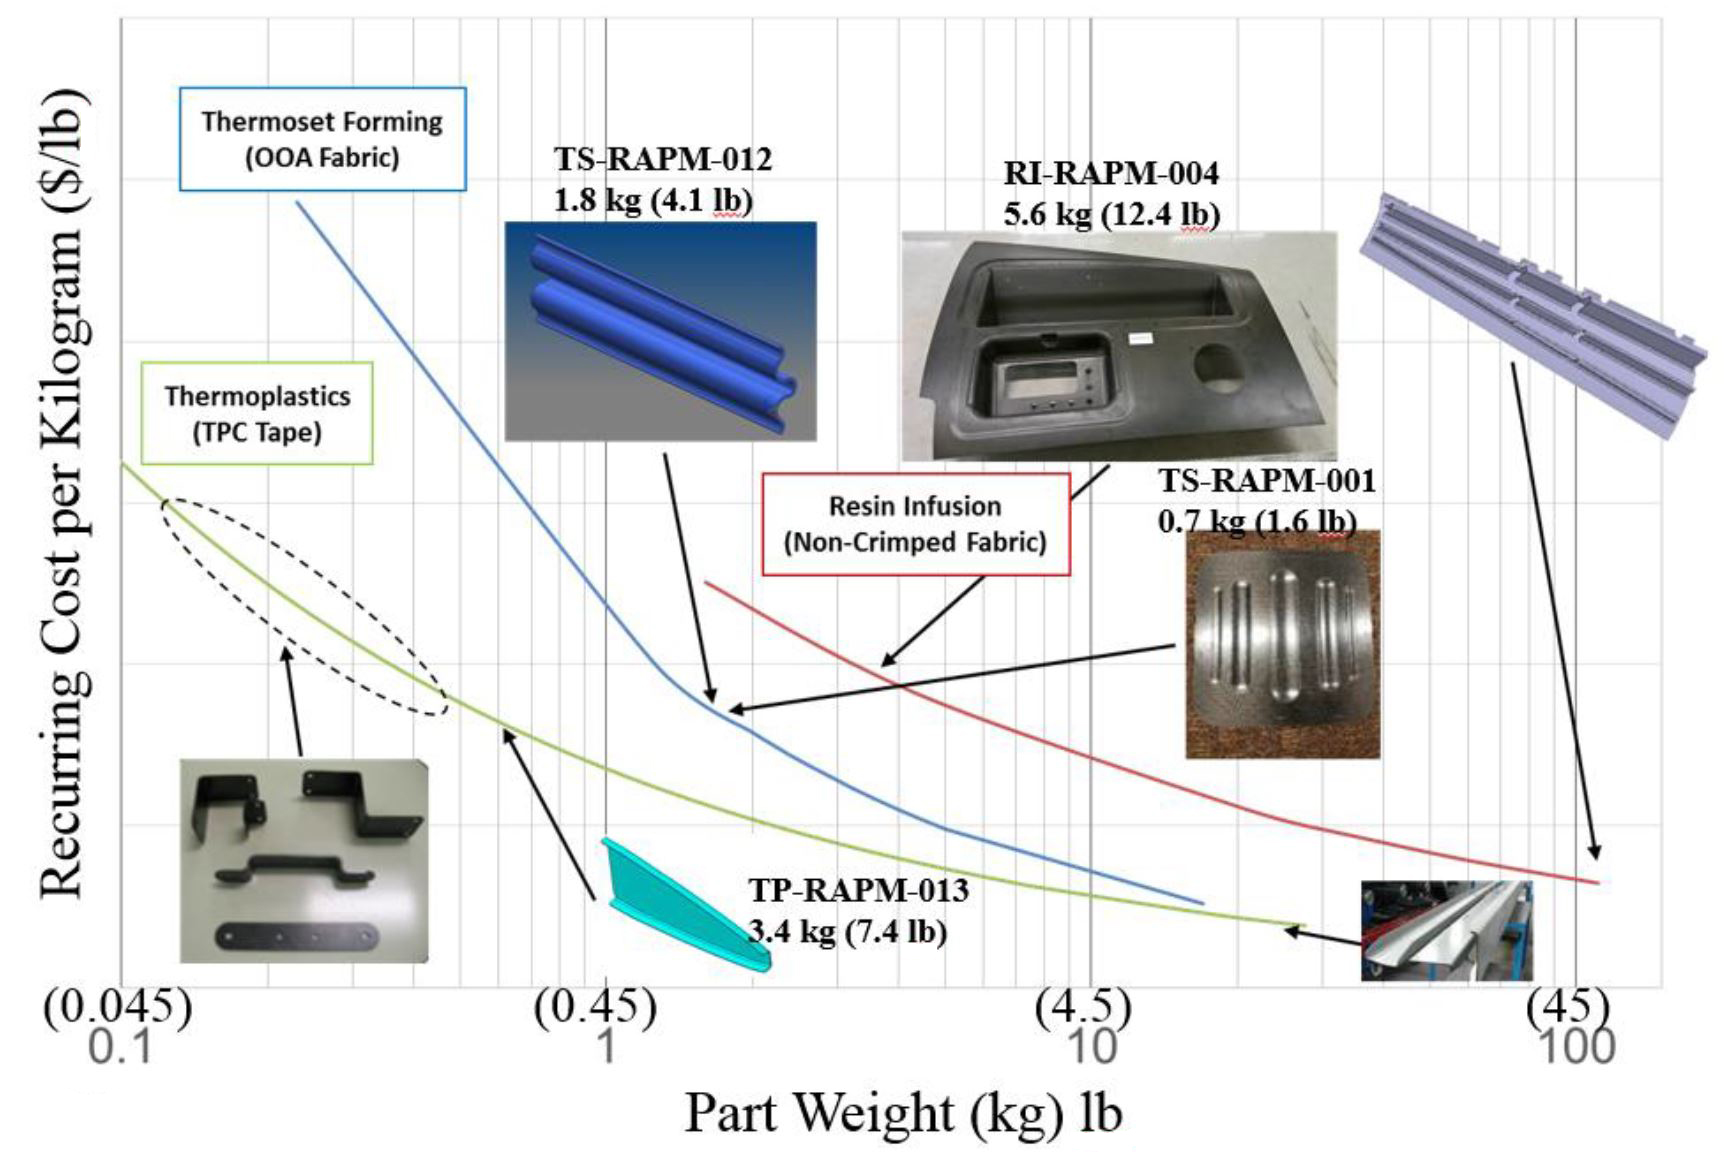
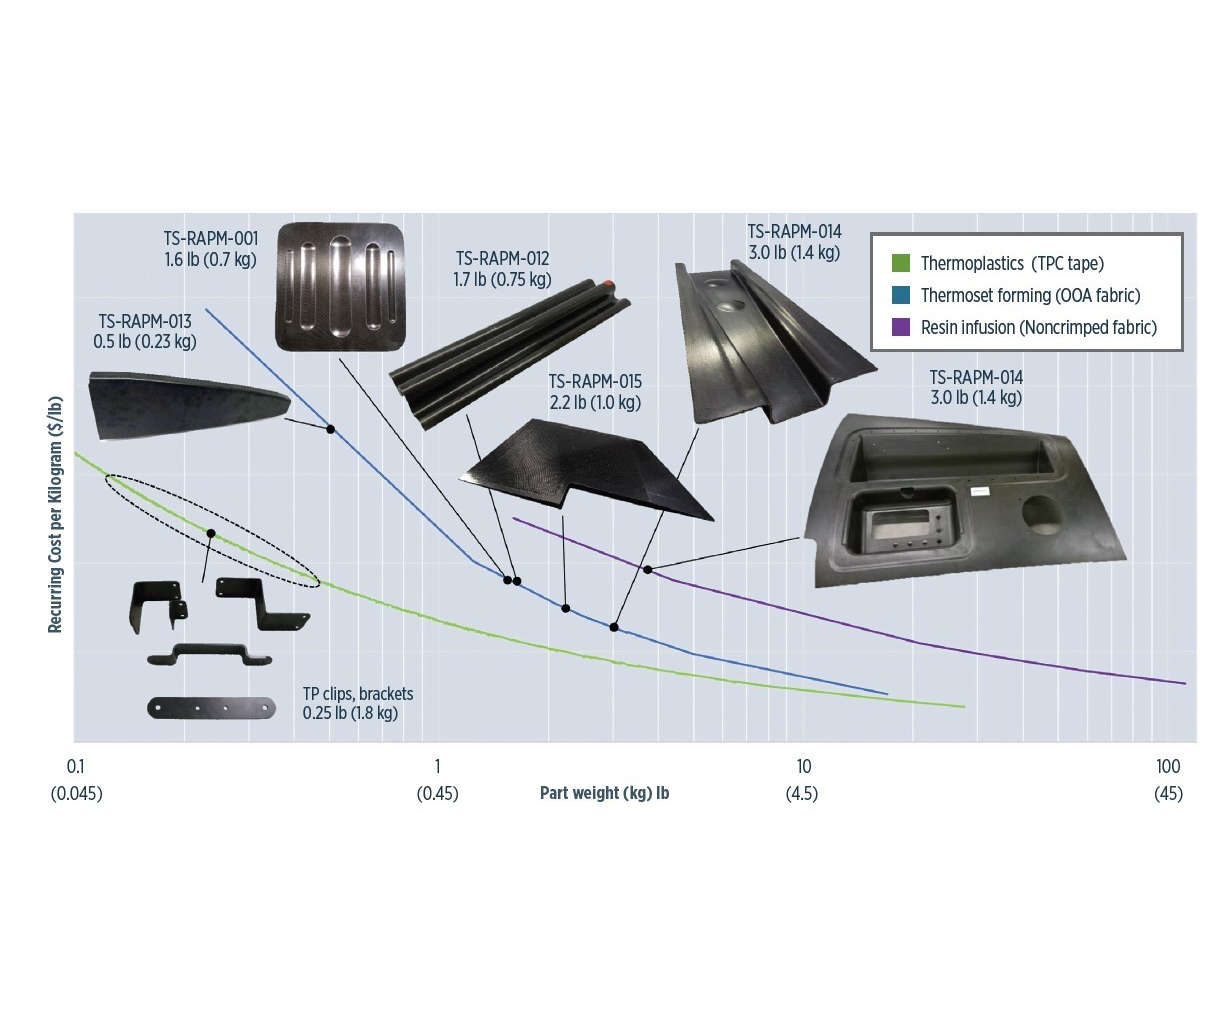
DARPAの「調整可能な原料と成形(TFF)」プログラム内のRAPMサブプログラムは、現在および過去の生産から得られた分析データと、複数の部品における独自の成形試験から得られた実証データをまとめ、これらの曲線を生成しました。その目的は、複合材部品とプロセスのトレードスペースをより深く理解することです。
出典(すべての画像): ボーイング社、DARPA
TFFプログラムの概要
国防高等研究計画局(DARPA、バージニア州アーリントン、米国)は2015年、「調整可能な原料と成形(TFF)」プログラムを開始しました。これは、小型で複雑な形状の複合材部品を迅速かつ低コストで、かつアジャイルに製造し、防衛航空機に適用することを目的としたものです。この48か月のプログラムは、複合材のコスト競争力を高め、機械加工アルミニウムに対する重量削減、耐食性、耐クラック性の優位性を活用することを狙っています。このシリーズのパート1では、CWはTFFのビジョンとそのサブプログラム「成形用調整可能ユニバーサル原料(TuFF)」を取り上げました。TuFFは、高い機械的特性と金属のような成形性を備えた短繊維シート材料を開発しました。
本記事では、焦点を原料から成形へと移し、TFFの第2サブプログラムである「高速高性能製造(RAPM、発音は「ラップエム」)」を扱います。これはボーイング社(イリノイ州シカゴ、米国)が主導しています。プログラムは2016年7月に開始され、SAMPE 2019での6編の論文と2件の発表を含む多数の出版物で成果を発表してきました。ボーイングのテクニカルフェローであり主任研究者でもあるゲイル・ハーンとトム・ツォツィスが説明するRAPMの目標は、「小型複合材部品のコストパラダイムに革命を起こし、防衛用途での普及を可能にすること」です。
「航空宇宙グレードの性能を自動車グレードの効率で実現するというビジョンから始めました」とハーンは語ります。プログラムは、ソルベイ・コンポジット・マテリアルズ(ジョージア州アルファレッタ、米国)やSGLコンポジッツ(オーストリア、リードおよびオルト・イム・インクライス)などの自動車用複合材メーカーと協力しましたが、航空宇宙グレードの特性を達成することは必ずしも容易ではありませんでした。「自動車用途向けの低温速硬化エポキシは容易に入手できますが、航空宇宙要件にはほど遠いです」とツォツィスは述べます。RAPMは、航空宇宙グレードの樹脂注入部品をターゲットとした新しい速硬化二液性エポキシを使用しました。しかし当初、SGLの成形システムは130℃を超えることができず、工具上での時間(タイム・オン・ツール)30分という目標を達成できませんでした。
「工具上での時間を最大30分に抑え、高速ワークセルの使用を可能にし、システムレベルのコストを機械加工アルミニウムと競合できるレベルまで下げることが目標でした」とツォツィスは説明します。「ボーイング社内では、これが防衛用途で見られるすべての要件を満たすと判断しました」とハーンは付け加えます。「なぜ30分なのか? 熱可塑性樹脂なら2〜6分で可能だからです。しかし熱可塑性樹脂はさらに高温処理が必要で、それに伴う工具の制約があります。私たちの目標は、サプライチェーンに十分な選択肢を提供することです。」
プログラムが進むにつれ、航空宇宙材料メーカーや実験的システム、例えばソルベイのXEP-2750にも門戸が開かれました。「当初、このシステムをDARPAプログラム『非オートクレーブ製造技術』(2007〜2012年)でCYCOM 5320-1を評価したのと同様に完全に評価できると考えていました」とハーンは振り返ります。同じ程度の評価はできませんでしたが、XEP-2750は現在、ソルベイによってCYCOM EP-2750として商品化され(オンラインサイドバー「RAPMにおける圧縮成形用新規プリプレグ」参照)、多数のRAPM部品試験と教訓の恩恵を受けています。
「アルミニウムとのトレードスタディで勝てる、小型複合材部品向けのプロセスをいくつか確立したいだけです」と、複合材業界およびTFFプログラムのコンサルタントであるジェフ・ヘンドリックスは、RAPMへの期待を語ります。では、RAPMは成功したのでしょうか? CWは、同プログラムが数百個の部品製造に取り組み、十数種類の航空宇宙部品構成を複数の材料とプロセスで比較検討し、時間とコストの削減手法を追求した努力を探ります。
プログラムの枠組み
主要な業界パートナーと協力し、RAPMは3つの主要トラックで部品試験を行いました:
- 樹脂注入: HITCOカーボン・コンポジッツ(カリフォルニア州ガーデナ、米国)およびSGLコンポジッツ
- 熱硬化性プリプレグ成形: ソルベイ・コンポジット・マテリアルズ(英国ヒアノーおよびカリフォルニア州アナハイム、米国)、ファイバー・ダイナミクス(カンザス州ウィチタ、米国)、ラインホールド・インダストリーズ(カリフォルニア州サンタフェスプリングス、米国)
- 熱可塑性成形: ATCマニュファクチャリング(アイダホ州ポストフォールズ、米国)およびTxVエアロ(ロードアイランド州ブリストル、米国)
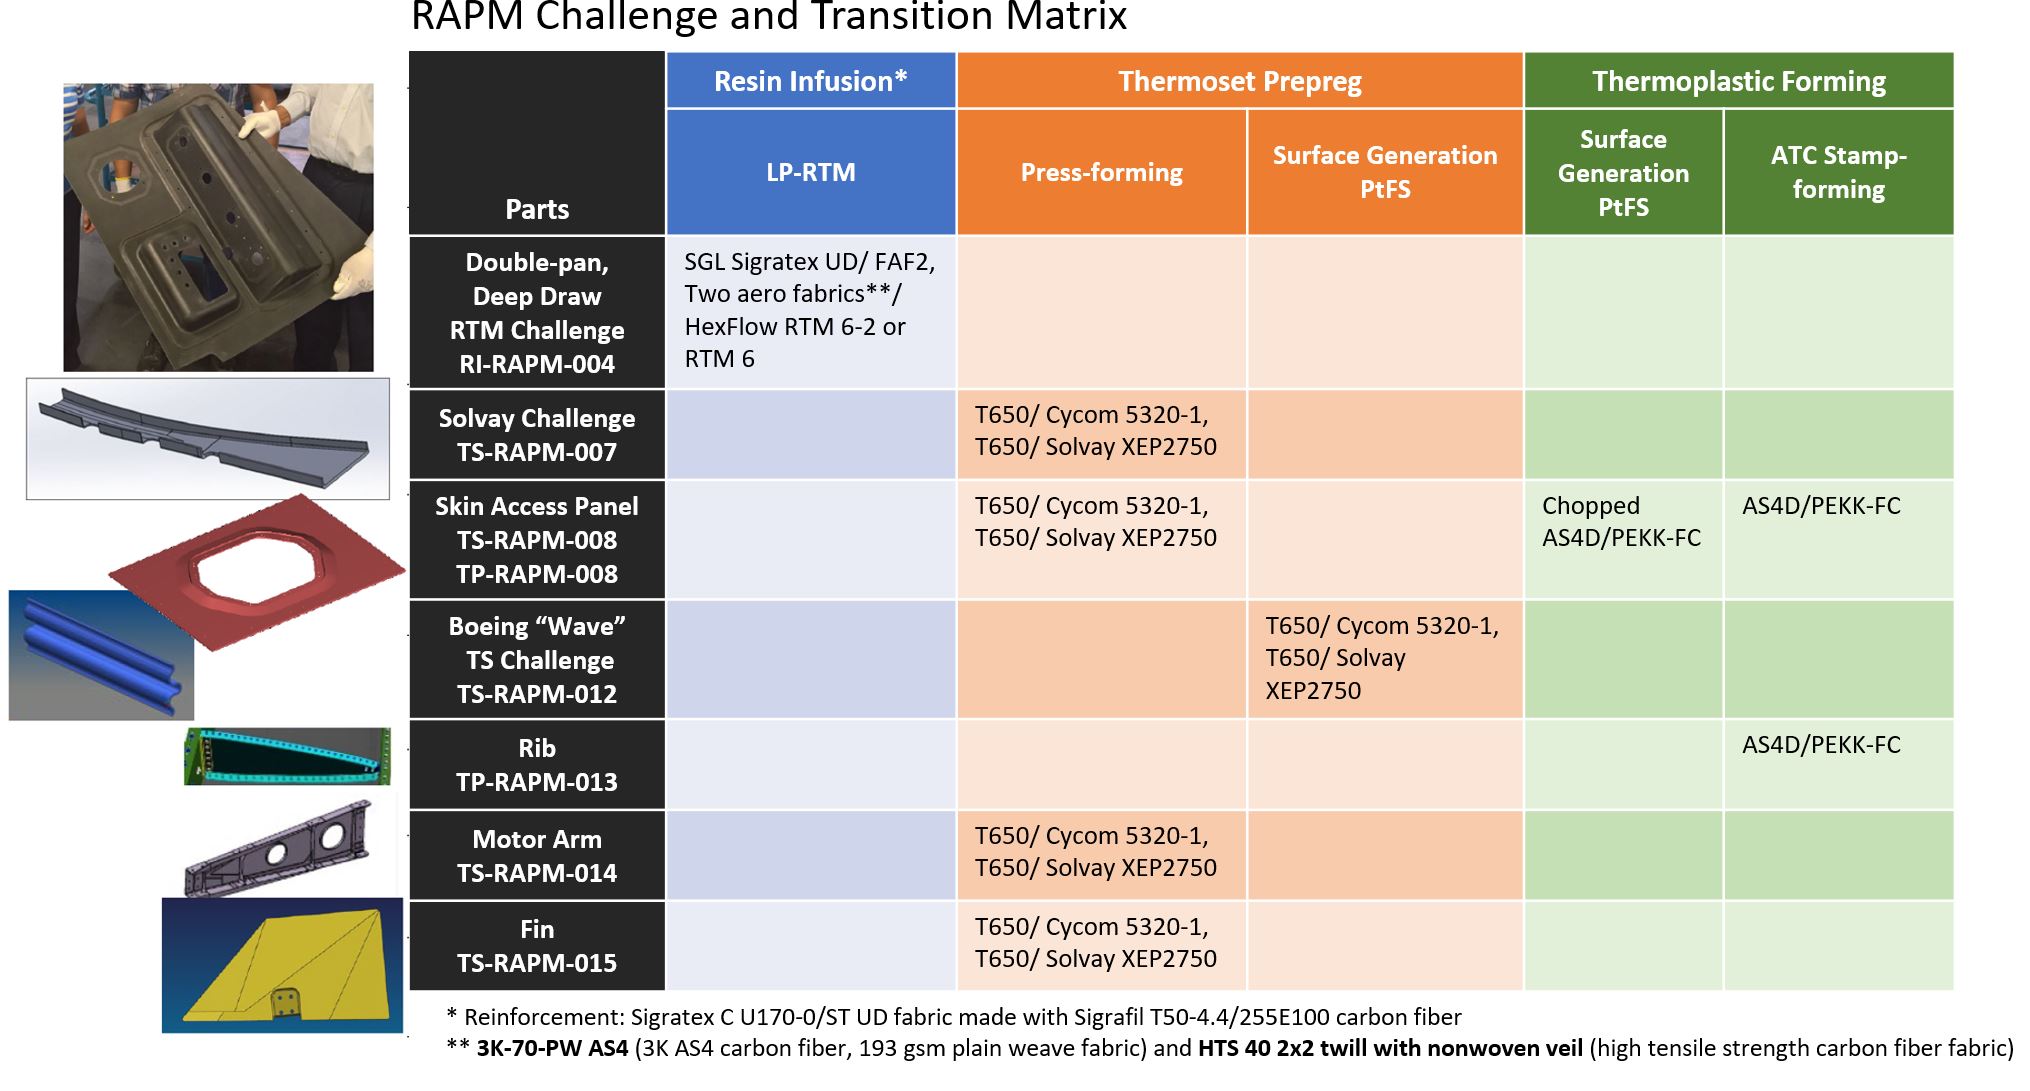
成形試験は2段階で完了しました:初期の「製造開発」段階(図1)と、その後の「チャレンジと移行(C&T)」部品(図2)です。これは初期開発を挑戦し、機械加工アルミニウムに勝つ可能性のある候補を移行させるためのものです。
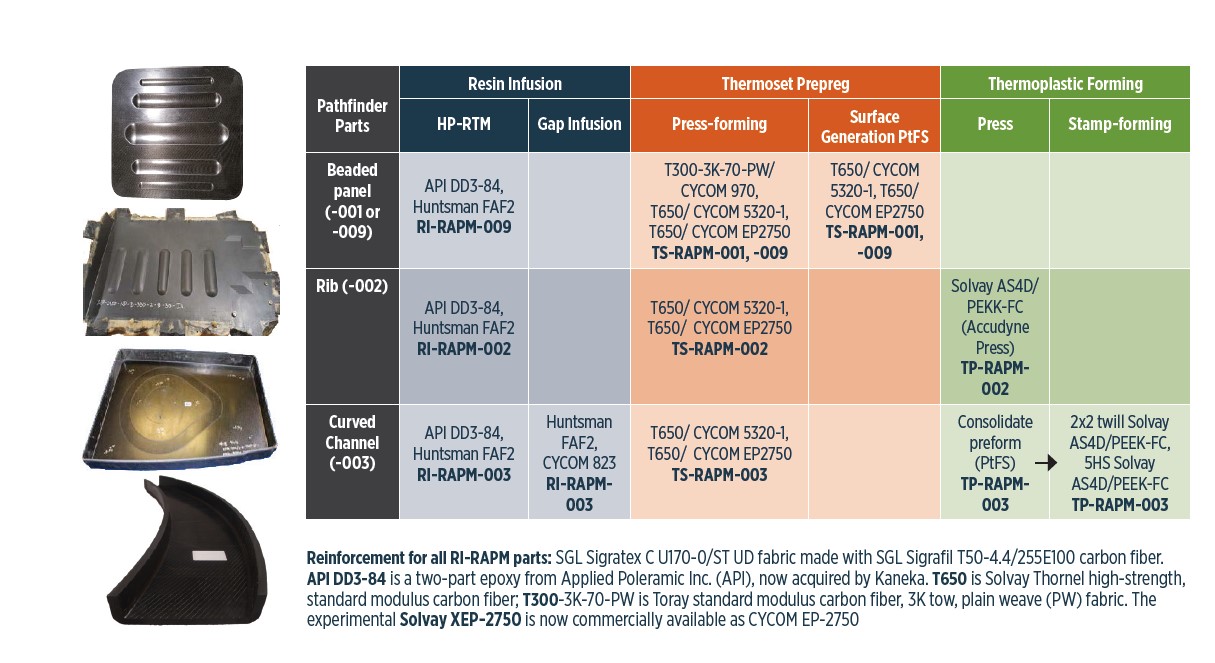
製造開発試験では、ビーズ付きパネル(2種類)、パッドアップ(積層増厚)付きリブ、曲面Cチャネルの3つの主要部品構成を使用しました。これらは航空宇宙部品に共通し、製造上の課題を引き起こす特徴を含んでいます:ビーズ付きパネルは複数の面外特徴、パッドアップ、パッドダウン、垂直エッジを持つ;リブパネルは複数の90度エッジを持つパッドアップと、エッジの一つにジョグル(段差)を持つ;Cチャネルは異なる内外半径、フランジの曲率変化、ウェブでの大幅な合板減少を持っています。
目標は、3つのトラックそれぞれの設計および製造ガイドラインを開発することでした。「最初の試験は派手なものではありませんでした」とハーンは回想します。「しかし、これらは望ましくない繊維歪みを生じさせない許容半径と部品形状、および印加張力、温度、圧力、工具上時間などのパラメータの最適な組み合わせを決定するのに役立ちました。」
3つのRAPM材料・プロセストラックすべてで、サーフェス・ジェネレーション社(英国ラトランド)の「生産から機能仕様へ(PtFS)」ピクセル制御加熱システムと工具システムを使用した試験が含まれていました(オンラインサイドバー「PtFSを用いたRAPM開発」参照)。これはミズーリ州セントルイスのボーイングR&Tに設置されています。「すべての3種類の材料/プロセスに対応できる柔軟なレート環境のワークセルを探していたため、このシステムを導入しました」とハーンは説明します。「異なる温度制御アプローチとコストを検証できました。」ボーイングのPtFSセルは、最高温度440℃、クランプ力150トン、有効部品体積750×750×100mmです。
元々のビジョンはTuFF短繊維シート材料の使用でしたが、これらが当初利用できなかったため、RAPMは代替材料で進行しました。これは実際には複合材業界にとって有益でした。なぜなら、代替材料はこのプロジェクト外で使用・開発されている材料、すなわち自動車用オルガノシート、航空宇宙認定プリプレグ、実験的エポキシ、半結晶性熱可塑性樹脂、チョップド・プリプレグ・コンパウンドなどを網羅しているからです。したがって、結果と知見は防衛分野だけでなく、あらゆるタイプの複合材メーカーに関連します。
トラック1: 樹脂注入/RTM製造
このトラックの製造開発試験は、自動車タイプの材料とプロセスから始まりました。部品はSGLコンポジッツによって、高圧樹脂移転成形(HP-RTM、300 bar)とC T50標準弾性率50Kカーボンファイバー不クリンプファブリック(SGLカーボン、ドイツ・ヴァッカースドルフ)を使用し、3つの部品構成(RI-RAPM-009、RI-RAPM-002、RI-RAPM-003、図1)で製造されました。これらは高品質完成部品に必要なプリフォーム・パラメータを特定するために用いられました。ギャップ注入(圧縮RTM、C-RTM)も、ボーイング・セントルイスのPtFSシステムを使用してRI-RAPM-003で試験されました。
計算流動モデリングを用いて、これらの部品への注入方法をより深く理解し、プロセス挙動を分析して材料とプロセス・パラメータを最適化し、注入シナリオを評価しました。
工具アプローチは、さまざまなプリフォーム形状に対していつ、どのようにテンションを適用し、繊維歪みを最小化するかという観点で評価されました。これらの設計変更は、修正されたCチャネル形状で検証され、CT(コンピュータ断層撮影)分析が行われました。得られた教訓は、後続のC&Tフェーズで低圧RTM(LP-RTM)へ移行しコスト削減を図る際に活かされました。
これらのパスファインダー部品試験では、いくつかの深絞り半径部で剥離が見つかりました。ツォツィスは、これは工具内での樹脂の初期硬化が不十分だったこと(SGLの蒸気加熱システムが工具内温度を130℃に制限していたため)と、部品取り出し時の熱的/機械的面外応力の組み合わせによるものと考えています。「樹脂強度が十分に発達していなかったため、これらの異常は工具上で完全硬化させれば除去できた可能性があります」と彼は推測します。「SGLは油加熱(蒸気のみでなく)を工具に追加し、130℃以上での硬化を可能にするまで、工具上時間と航空宇宙特性の両方を満たせませんでした」とハーンは付け加えます。これは製造開発試験後に追加されました。
深絞りチャレンジ部品
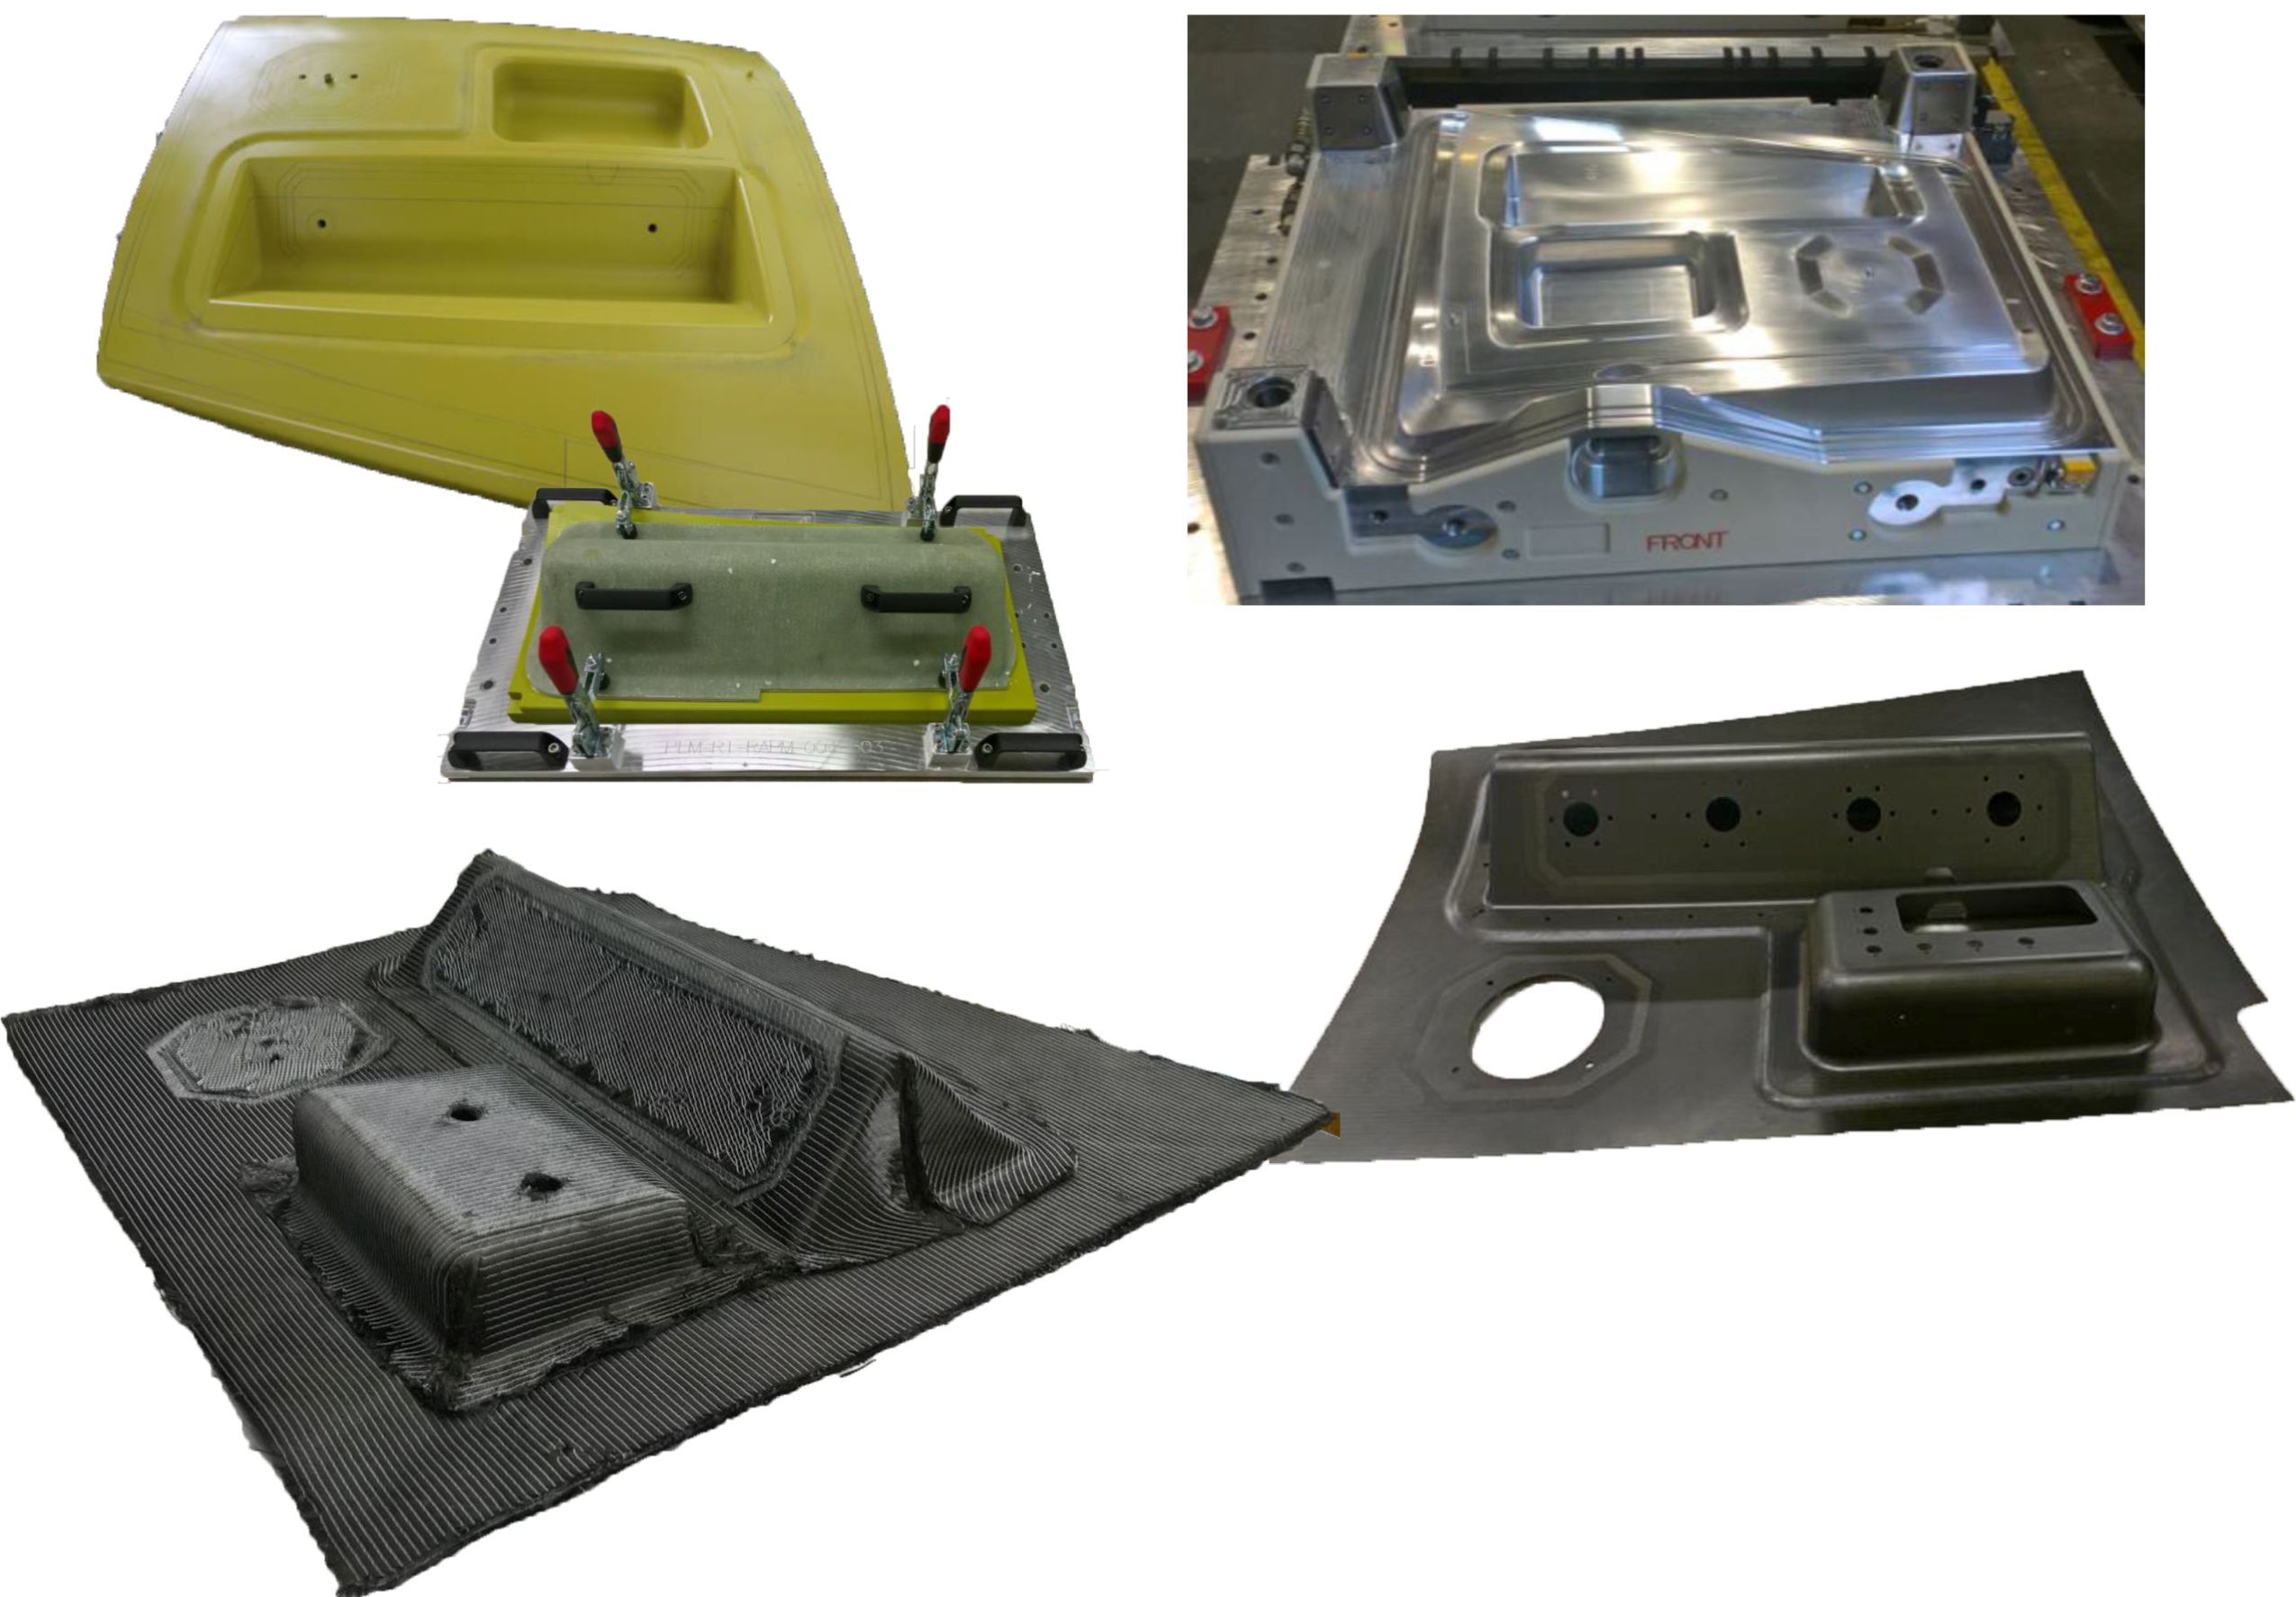
製造開発試験の結果は、チャレンジおよび移行試験の開発に用いられました。モデリングもRI-RAPM-004深絞りチャレンジ部品(図3)で完了しました。この部品は2つの深絞りを特徴とします:5cmの矩形領域と、矩形からV字形へ移行する10cmの領域です。生産用パン組立から着想を得たその複雑な形状は、非均一な樹脂流路を確実にします。ハンツマン(スイス・バーゼル)が、LP-RTMプロセスでFAF2二液性エポキシ(ハンツマン、テキサス州ザ・ウッドランズ、米国)とSGLカーボンNCF 150g/m²バイアキシャルおよび190g/m²単方向(UD)補強材を使用し、PAM RTMソフトウェア(ESIグループ、フランス・パリ)で流動モデリングを実施しました。
RI-RAPM-004は、スキン用プリフォーム1つ、各深絞り部用プリフォーム1つずつ、および2つの積層増厚エリアで構成されます(図3)。これらのプリフォーム要素には、設計パネル厚を満たすために異なる積層が用いられました(「RAPMの複雑形状部品の製造」参照)。
「低圧プリフォーミングとLP-RTMにより、コスト効率の良い工具(スチールと比較して)が使用可能になりました:プリフォーム工具は手動クランプ付きで、ポリウレタンベースのRaku-Tool材料(RAMPFツーリング・ソリューションズ、ドイツ・グラフェンベルク)で作られました;硬化工具は5083アルミニウム製です。」
初期のRI-RAPM-004試験では、出口付近の流れに予期せぬ異常が見られ、表面合板が持ち上がり繊維歪みを引き起こしました。入口と出口を逆にすることで解決しました。注入と130℃工具での初期硬化後、部品は180℃で60分間後硬化され、その後ネット形状に機械加工されました。10個の高品質部品がボーイングに納入され、自動超音波システム(AUSS)によるCスキャンが行われました。
完成したチャレンジ部品は、完全な緻密化、優れた繊維配向、良好な品質を示しました。ガラス転移温度197℃、繊維体積率(FVF)49.5%を示し、使用されたNCFとして典型的です。部品積層ピース数は現在のプリプレグプロセスと比較して3分の2以上削減され、タッチレイバーは推定90%削減されました。RAPMはまた、開発した工具とプロセスの適応性をテストするため、航空宇宙認定樹脂とファブリックでもチャレンジ部品を製造し、非破壊検査(NDT)の生産要件を満たす部品を製造しました。
トラック2: TSプリプレグ成形
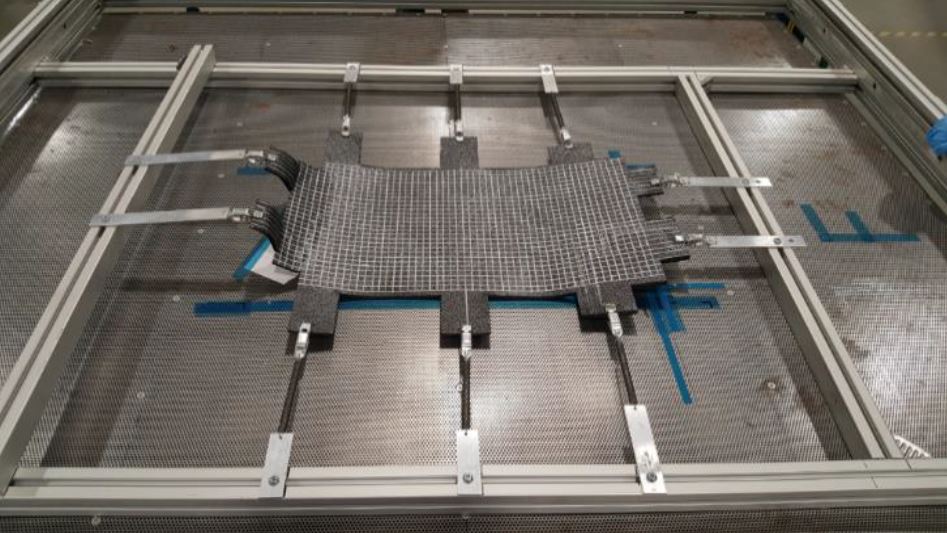
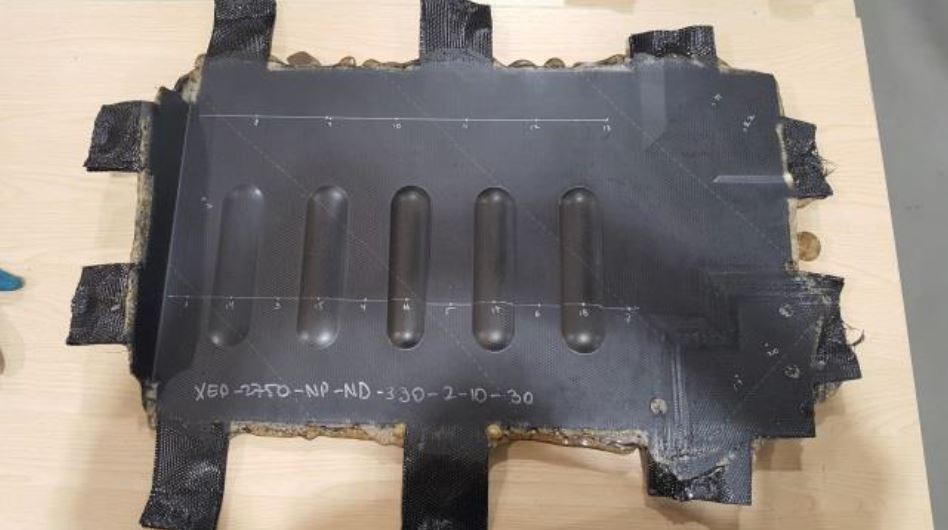
製造開発段階の3つの熱硬化性(TS)プリプレグ部品は、ソルベイの英国ヒアノー応用センターで、スプリングフレーム・スタンピングおよび/または二重ダイヤフラム成形(DDF)を用いて製造されました。すべての部品は、CYCOM 5320-1、CYCOM 970、およびCYCOM EP-2750航空宇宙システムを含むソルベイ樹脂ベースのエポキシプリプレグを使用して製造されました。「CYCOM 5320-1は非オートクレーブ(OOA)部品の定番ですが、オートクレーブ用の認定システムとしても使用されます」とハーンは説明します。「CYCOM 970は溶剤系対ホットメルト・プリプレグの選択肢であり、CYCOM EP-2750はプロセスの物理と反応速度に最適化されているため、プレス成形用のシステムであり、最良の部品を生産することを示しました。」
スプリングフレーム・スタンピングとDDFは、熱硬化性プリプレグを切断、積層、2Dプリフォームとして緻密化し、予熱後、マッチド・メタル工具にシャトル移動させ、従来の油圧プラテンプレスで成形する等温圧縮成形プロセスです。プリフォームはスプリングフレーム(図4)によってテンション保持され、成形中の材料圧縮ゾーンによる皺を低減します。一方、DDFはプリフォームを2枚のダイヤフラムでサンドイッチし、金型洗浄と離型剤の必要性を排除します。プリフォームはダイヤフラムの一方にテープ固定され、本質的にテンション保持されますが、スプリングフレームほど直接的または調整可能ではありません。RAPMでは、スプリングの種類、位置、テンションがシミュレーションを用いて各部品ごとに最適化され、スプリングフレームも同様でした。例えば、ビーズ付きパネルTS-RAPM-009では、プレス閉鎖と並行してチャージの成形を調整できる上下可動式フレームを使用しました。
RAPMは、寸法安定した部品を15〜30分の初期硬化後に工具から取り出し、バッチ後硬化することで部品工具上時間を最小化し、レート能力を向上させました。部品ファミリーも単一工具セットで検討されました(例:翼に沿って3種類の異なるフランジ角度を持つCチャネル)—これによりセル利用率を最大化します。RAPMのTSアプローチを導いたその他の目標には:
- 自動積層と成形による手作業の最小化
- 177℃硬化での航空宇宙機械的性能
- 工具セットあたり1,000個以上対応可能なスチール工具
開発から「ウェーブ」チャレンジ部品へ
熱硬化性プリプレグ製造開発部品は、十分な部品品質に達するまで、変数を1つずつインデックスしながら成形されました。プレス閉鎖速度、閉鎖位置、閉鎖圧力などの変数が評価され、材料をレオロジー曲線の適切なポイントで緻密化し、内部静水圧を生成し、樹脂流出を最小化し、硬化が進みすぎてクラック誘発を防ぐことを目的としました。成形パラメータが固定されると、3〜5個の部品を製造してプロセスの再現性を検証し、品質試験を行いました。ビーズ付きパネルは、高い緻密化圧力(20.7 bar)により0.5%未満の気孔率を示しました。高品質なリブも再現性よく製造されました。
得られた教訓は、厚肉(公称厚6.3mm)UD積層板の圧縮成形を、タイトな半径(12.7mm)曲率を持つ形状で実証するため、波状「ウェーブ」チャレンジ部品TS-RAPM-012に適用されました。要件を満たすため、中間弾性率(IM7、ヘクセル、コネチカット州スタンフォード、米国)カーボンファイバーUDテープの準等方積層を使用しました。外層にはスタイル108ガラス繊維ファブリックとソルベイ・ソーネルT650標準弾性率カーボンファイバー8ハーネス・サテンファブリックを使用し、UD繊維を保護し、金属部品と接合する側の電食腐食を防止します。ソルベイCYCOM 5320-1エポキシ樹脂を使用することで、30分以下の等温硬化サイクルと、177℃での2時間独立後硬化が可能になりました。
ウェーブ・チャレンジ部品は、ボーイングのPtFSワークセルと、統合真空・樹脂シール付きP20スチール金型面で成形されました。工具キャビティは公称積層厚より薄く設計され、材料の樹脂含有量のばらつきを考慮し、内部静水圧を維持して高品質部品を得ました。
3つのプロセス・パラメータがテストされました:コールド・フォーミング(加熱なしで合板を予備成形)、ホット・デバルク予備緻密化、プリフォーム予熱。コールド・フォーミングは時間がかかり効果がないとして却下されました。予備緻密化では、積層板をウーブン・グラス・ブリーザー付きプレートに真空バッグし、116℃のオーブンで完全真空下40分間デバルクしました。工業生産では自動赤外線予熱が標準ですが、これらの試験では、プリフォームを熱い金型(179℃)に入れ、接触せずに可能な限り閉じて3分間予熱しました。その後、圧縮成形を行いました。
完了した9回の試験(#0〜8)のうち、試験8が最高品質の部品を生産しました。これは主に予備緻密化によるものと考えられます。そこから採取されたサンプルは、厚み(他の部品では課題だった)と積層品質を満たし、繊維体積率59〜63%、ボイド含有量0〜0.6%でした。
トラック3: ブラダー成形TPリブとCチャネル
RAPMは、製造開発試験からTP-RAPM-002リブを選び、原材料から完成複雑部品への単段階圧縮成形を実証し、TP-RAPM-003曲面チャネルで二段階アプローチを実証しました。ボーイング・セントルイスは、アキュダイン・システムズ(デラウェア州、米国)プレスを使用して-002リブを成形し、-003 Cチャネル用ブランクをPtFS装置で緻密化しました。第二段階でATCマニュファクチャリングがCチャネル・ブランクをスタンピングして最終部品としました。
-002リブには、ソルベイ供給の12インチ幅UDテープを使用:12K AS4Dカーボンファイバー(ヘクセル、コネチカット州スタンフォード、米国)強化ポリエーテルケトンケトン(PEKK)。-003 Cチャネルには、クレイマー・ファブリクス(ニューハンプシャー州ドーバー、米国)のファブリックを使用:3K AS4(ヘクセル)無サイジング・カーボンファイバー2×2ツイル、ポリエーテルエーテルケトン(PEEK)粉末塗布;繊維目付250g/m²;樹脂含有量42%。
熱可塑性(TP)成形の課題
TP複合材は熱硬化性樹脂より高温で処理されます(例:PEEKで390℃、PEKKで375℃)。これはいくつかの問題を提示します。このような高温処理に耐えられる工具材料は限られます。さらに、部品処理温度と取り出し温度の大きな温度差により、均一な工具温度維持が困難です。対策はヒート・ソークおよび/またはより遅い昇温・降温ラムプですが、これらはサイクルタイムを延長させます。
高温は熱膨張係数(CTE)の課題ももたらします。工具材料のCTEはTP積層板のそれとは異なることが多く、TP積層板が工具から収縮離脱し、印加圧力が低下して完全緻密化を妨げます。また、TP積層板のCTEは炭素繊維方向では一定ですが、繊維に垂直な方向では二重一次曲線を示します。これにより、TP積層板の加熱・冷却時に面内と面外で異なる収縮が生じ、工具設計で対処する必要があります。
樹脂が液体から固体へ変化する際に体積が減少することでも、TP積層板は工具から収縮する可能性があります。この冷却段階で、重要な樹脂マトリックス結晶化が起こり、温度均一性と積層板圧力の正確な制御が完成部品の高品質特性を確保するために必要です。
もう一つの問題は、成形時に溶融TP液体を封じ込めるために工具を完全に密封する必要があることです。「375℃〜390℃で工具を密封するのは困難です。この温度かつ300〜500 psi以上のTP成形圧力に耐えられるコンフォーマブル・ガスケットは非常に少ないからです」とハーンは説明します。「金属ガスケットまたはマッチド・メタル工具によるシール機能に限られます。エラストマー工具が非常に有益ですが、現在のエラストマーはすべてTP成形温度で分解します。」
ボーイング・セントルイスは、垂直作動のみの油圧プレスでリブの垂直要素に水平圧力をかけるため、新規工具を開発しました。その解決策は薄肉アルミニウム・ブラダーでした(TP-RAPM-003でも同様のシステムを使用、図5)。不活性アルゴンガスで高温加圧し、ブラダーを膨張させて成形中にすべての部品表面に均一な圧力をかけました。
上下工具は410ステンレス鋼製で、UDカーボンファイバー/PEKK積層板の面内CTEに一致させました。プレス・サイクル中、アルミニウム・ブラダー付き上工具が下降し、非硬化テープ・プリフォームの嵩を考慮して最終部品厚の30%小さくブラダーを設計し、下工具のメス型キャビティにゆっくり押し込みました。この工具は従来のプレスに搭載され、電気ヒーター・カートリッジで加熱され、12の独立制御ゾーンに配線され、さらにプレス・プラテンの6つのメイン・ゾーンと合わせて、リブのフランジとウェブの工具表面温度を制御しました。
これらの成形試験では、NDI検査で合格レベルの複合材部品が得られました。しかし、ブラダー工具設計は、タイトな内部半径への積層成形改善と、均一な表面厚の維持のため、さらなる開発が必要です。
PEEKファブリック・ブランクの緻密化
TP-RAPM-003曲面Cチャネルでは、粉末塗布PEEK 2×2ツイル・ファブリックのバルク・ファクターが比較的高かったため、ボーイング・セントルイスでまず積層を平坦ブランクに緻密化しました。これは部品長手方向で32枚から24枚へ合板減少するテーパー断面を持ちます。緻密化ブランクはATCマニュファクチャリングに送られ、垂直フランジを持つ最終部品にスタンピングされました。
リブと同様、ボーイングは成形ブラダーとスチール上下工具を使用しました。ブラダーはAZ31マグネシウム合金に変更され、アルミニウムより破裂耐性が優れています。Cチャネル工具は、サーフェス・ジェネレーションPtFS成形セル内で動作するよう設計され、リブで使用したカートリッジ・ヒーター付き従来プレスより迅速な加熱・冷却を可能にしました。
Cチャネル工具アプローチは、複数部品への柔軟性向上のために開発されました。積層を下工具に配置し、材料のガラス転移温度(Tg)まで加熱して溶融せずに柔軟性を維持しました。圧力シール・ガスケット付き体積低減フレームを下工具上に配置し、部品積層よりわずかに大きいキャビティを形成しました(図5)。上工具からブラダーを通じて積層に熱と油圧を加えました。成形温度に達したら、アルゴンガスをブラダーに供給し、フレーム・キャビティ内に押し下げてテーパー・ブランクに圧力をかけました。その後、ブラダー圧力を維持しながら工具温度を材料の溶融相まで上昇させ、溶融相中に材料が下工具上を流れないようにしました。
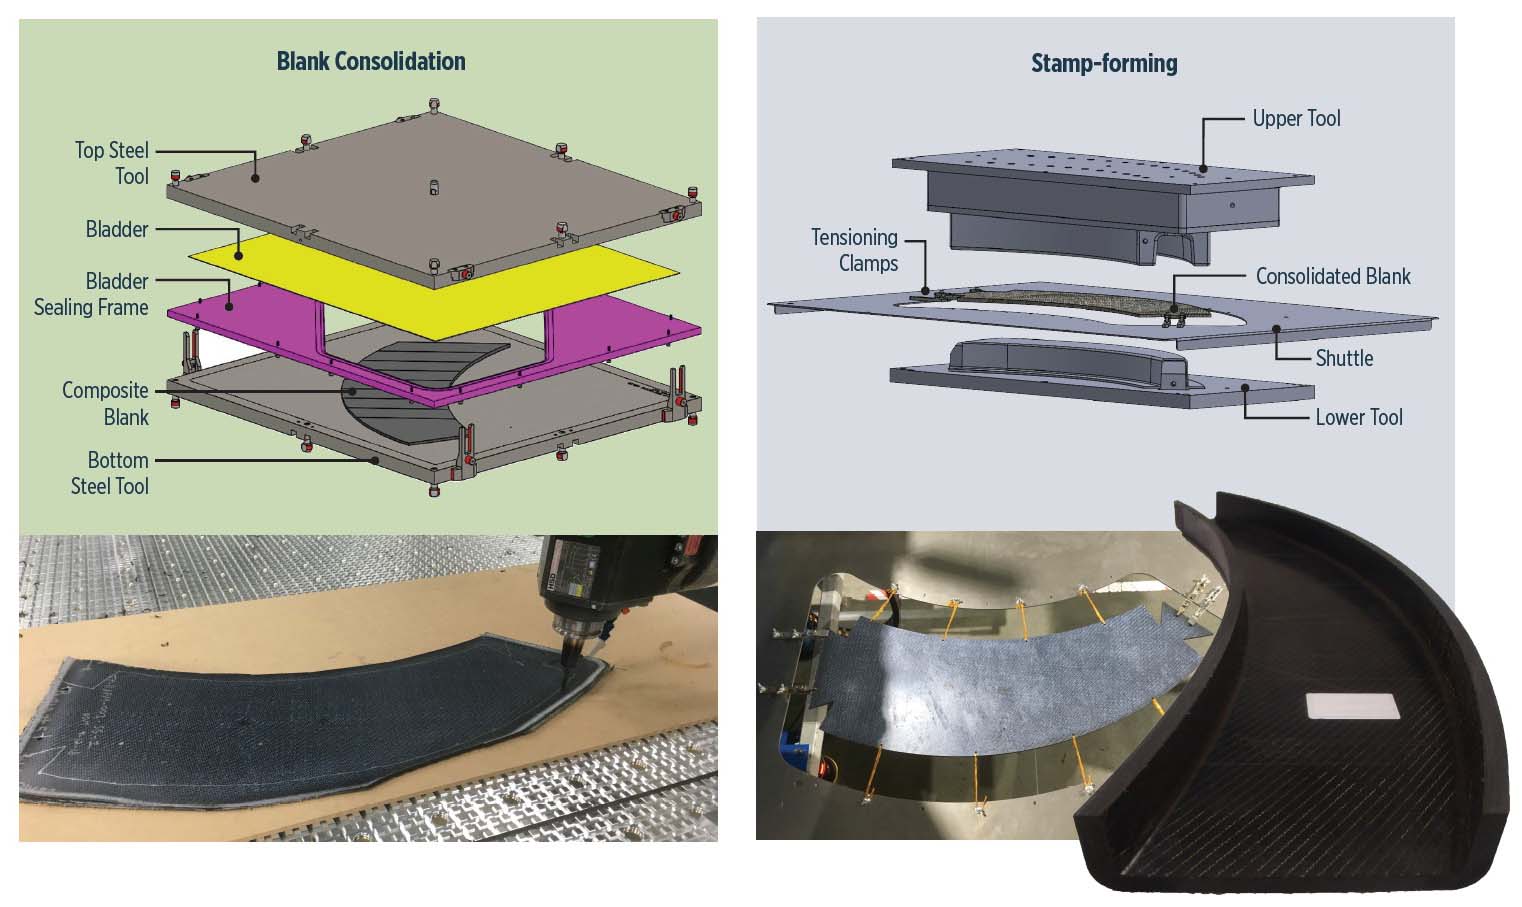
プリフォーミング・サイクルタイムは、ブラダーとTPチャージがプロセス温度に達するまで55分、PEEK結晶化温度以下まで冷却するのに30分でした。圧力は1.4〜9.7 barで、ハイプレッシャー・タンクとバルブで手動制御しました。最近、PtFSセルにプレスクレーブシステムが組み込まれたことで、プレス金型キャビティ内の真空と圧力(±3 psi)のオートクレーブ級制御が将来的に自動化される予定です。
TPスタンプ成形
-003 Cチャネル用緻密化ブランクは、ATCマニュファクチャリングでスタンプ成形されました。ブランクを溶融温度十分以上まで加熱し、ポリマー流動を確保した後、急速閉鎖プレスに移送して成形・急冷しました。プレス内の成形工具は一定温度に保たれ、昇温・冷却ラムプを排除することで高速サイクルを実現します。工具温度は溶融温度とTgの間に設定し、短時間で必要な熱可塑性マトリックス結晶化レベルを発現させつつ、変形なしで部品取り出しを可能にします。埋め込み熱電対付きブランク系列を用いて、Cチャネルのスタンプ成形における完全な熱サイクルを検証しました。
アニフォーム・ソフトウェア(オランダ・エンスヘデ)を用いた成形シミュレーションでは、高いドレープ性のPEEKファブリック・ブランクでも、圧縮領域、すなわち内側(小半径)フランジでの皺リスクが示されました。したがって、シャトル・プレートとクリップによるテンション・システム(図5)で、マッチド・メタル工具が閉鎖して成形する際にブランクをテンション保持しました。それでも、圧縮側のフランジ面で、内側半径で繊維が内側に押し込まれるバックリングが見られました。「3つのRAPMトラックすべてがこの部品の製造に苦労しました」とハーンは言います。「その形状は極端で、実際の部品を代表するものではなく、成形性の限界を押し上げるために設計されたものです。」
製造開発試験は、TP-RAPM-008スキン・アクセス・パネルの複数バージョン、フランジにジョグルを持つTP-RAPM-013リブ、3種類の異なる形状のTP-RAPM-017パネルを用いたブラダー研究(図2)など、チャレンジおよび移行部品へとつながりました。ボーイング・セントルイスがTP-RAPM-013リブ以外すべてを製造し、これはATCが製造しました。「この部品は通常成形がより困難とされるUDテープで作られましたが、非常に良好に成形できました」とATCマニュファクチャリングのR&Dディレクター、トレバー・マックレイは語ります。全体として、TP成形試験は、スタンプ成形が従来の圧縮成形では不可能な複雑形状を生産できることを示しました。
アルミニウム対比コスト削減への学び
RAPMは3つのトラックすべてで新規成形能力を実証し、パッドアップの位置決めによる圧縮成形中の滑り防止から、品質最大化と工具コスト最小化のための部品形状ガイドラインまで、多数の教訓を得ました。「面外特徴、半径対厚み比、幾何学的ディテール間距離の影響を理解することが、小型部品へ移行する際の鍵になります」とハーンは指摘します。「半径、曲線、フランジ角度などの特徴を標準化することで、工具コスト削減、開発時の成形試験回数削減、NDI(非破壊検査)時の複数スキャン必要性の低減(部品ファミリーで標準AUSSシューズを使用可能)など、コスト・ドライバーを緩和できます。」
RAPMが浮き彫りにしたもう一つのコスト・ドライバーは、TSプリプレグ圧縮成形時の時間のかかる予備緻密化工程でした。「低バルクで樹脂含有量の高いプリプレグは、プロセス・ウィンドウを広げ、高品質部品の再現性を高めます」とハーンは説明します。「ソルベイは特許出願中の『トランスフォーマー・フィルム』を開発し、低含浸プリプレグに圧縮成形前に適用することで、緻密化中の金型キャビティ内静水圧を保証する手法を確立しました。」
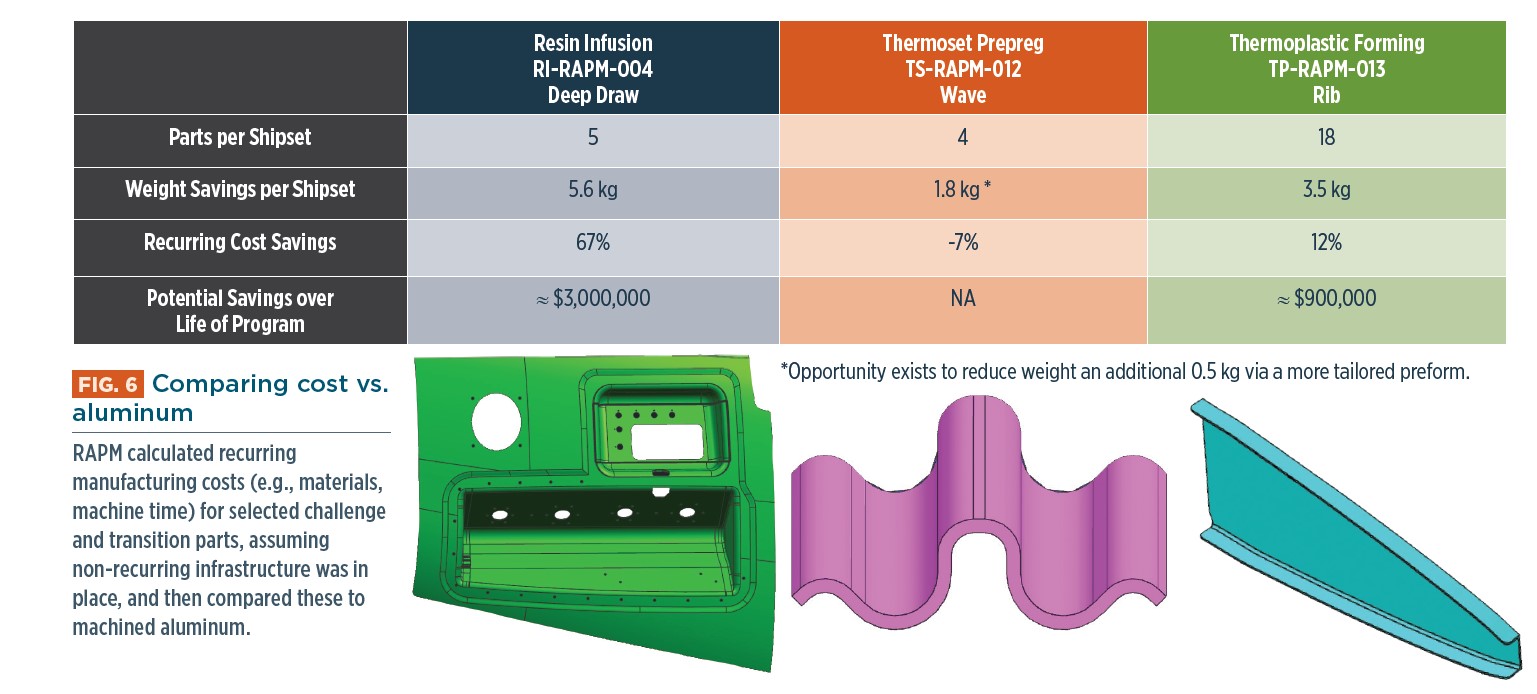
RAPMは正式には2020年秋まで終了しませんが、その後さらなる結果公表が予定されています。これまでの実在する防衛プログラムベースの選択部品に関する知見では、複合材が機械加工アルミニウムと競合できることが示されています(図6)。選択された樹脂注入部品とTP部品は、非経常的インフラが整っている前提で、総部品数あたりの経常コスト(材料、機械時間等)を削減します。一方、TS-RAPM-012ウェーブ組立は、機械加工アルミニウム比で実際には7%のコスト増を示します。しかし、望ましい重量削減を達成し、そのプレミアムはヘンドリックスが義務付けた範囲内です:「誰も複合材の重量削減のために2倍のコストを払うことはありません。アルミニウムの10%以内でなければなりません。」ただし彼は、「ツーリングや形状成形に必要な開発など、非経常的な時間とコストの課題は依然として残っており、ケースバイケースで経済性を検討する必要があります」と譲歩します。
選択肢の拡大
「大型部品では樹脂注入が有利ですが、小型部品ではTSとTPスタンピングがかなり有望です」とハーンは述べます。「樹脂注入の初期工具コストは、金属部品が非常に複雑で大量の機械加工を必要としない限り、克服が困難です。」
「熱可塑性樹脂は大量生産に適していますが、特定プログラムの下請けが熱可塑性樹脂に対応していない可能性があります。しかし、熱硬化性スタンピングは、少量交換部品でも非常に良い選択肢となり得ます。防衛用途は多岐にわたるため、トレード・スタディで複数の材料とプロセスを議論できることが重要です。」ハーンは、RAPMが新材料の採用を促し、航空宇宙材料が自動車型プロセスで機能することを証明したと指摘します。「新しいメーカーも参画させました。」
ヘンドリックスも、RAPMの航空宇宙と自動車製造の交流が有益だったと同意します。また、ソルベイとSGLが繊維歪みやその他欠陥なしで複雑形状を成形できる能力に感銘を受けました。「美観を重視する自動車部品を作るために必要なことは、実はメリットがあります」と彼は認めます。「皺や悪い表面仕上げは許されません。完璧でなければなりません。それでも、RAPM部品を成形するには複数回の試験と相当な開発が必要でした。少量生産の防衛プログラムがこの非経常的エンジニアリングに投資したがるかは疑問です。経済性はケースバイケースですが、工具と開発は解決すべき課題です。」ハーンは付け加えます。「教訓を公開することで、より情報に基づいたトレード・スタディを可能にし、選択肢を拡大し、業界議合のための合理的なオープンな基盤を確立しています。」CWは、RAPMが本年後半に完了次第、最新情報でこの議論を継続します。
樹脂
- 維持管理の委託:アウトソースすべきか、インハウス維持すべきか(パートI)
- 3Dプリンティングコストを削減する6つの実証済み戦略
- 3Dプリントの経済性を理解する:ROIとコスト分析
- 月間お客様パーツ:あなたの3Dプリントイノベーションをショーケース
- 企業パレットプログラムがコスト削減と運用効率を実現する仕組み
- インベストメント鋳造:コスト削減と品質の実現-第2部
- CNC加工コストの理解:主要因と最適化方法
- ポリマー材料の歴史をたどる 第13回:ナイロンとポリエステルが織りなす繊維イノベーションの変革
- ACMA、2020年熱可塑性複合材カンファレンスプログラムを発表
- SAMPE 2018基調講演:コンポジット材料の未来を展望
- 複合材製造:航空宇宙・エネルギー・ヘルスケアを先導する先進材料