



3Dプリント造形物の接着完全ガイド:フィラメント別最強接着剤と実践テクニック
3Dプリントパーツの接着技術は、思っている以上に重要です。破損修復から大型分割造形の接合まで、正しい接着剤選びと手順で「造形物より強い接合」が可能です。
本記事では、接着剤種類・対応フィラメント・最強接合手順・安全対策を体系的に解説します。
接着剤クイック比較表
| 接着剤 | 接着強度 | 対応フィラメント | 安全対策 |
|---|---|---|---|
| アクリルセメント | 極めて強 | 全剛性材(ABS, PLA, PETG等) | 引火性高、換気必須、皮膚・眼保護必須 |
| 瞬間接着剤(シアノアクリレート) | 極めて強 | 全剛性材(ABS, PLA, PETG等) | 換気必須、皮膚・眼保護必須 |
| アセトン | 強 | アセトン溶解材(ABS, HIPS, PLA) | 引火性、換気必須 |
| コンタクトセメント | 強 | ABS, HIPS, PLA | 引火性・揮発性、換気必須 |
| エポキシ | 弱〜中 | フレキシブル以外全材 | 換気推奨、アレルギー注意 |
| ホットグルー | 中程度 | 全剛性材 | 高温火傷注意 |
アクリルセメント
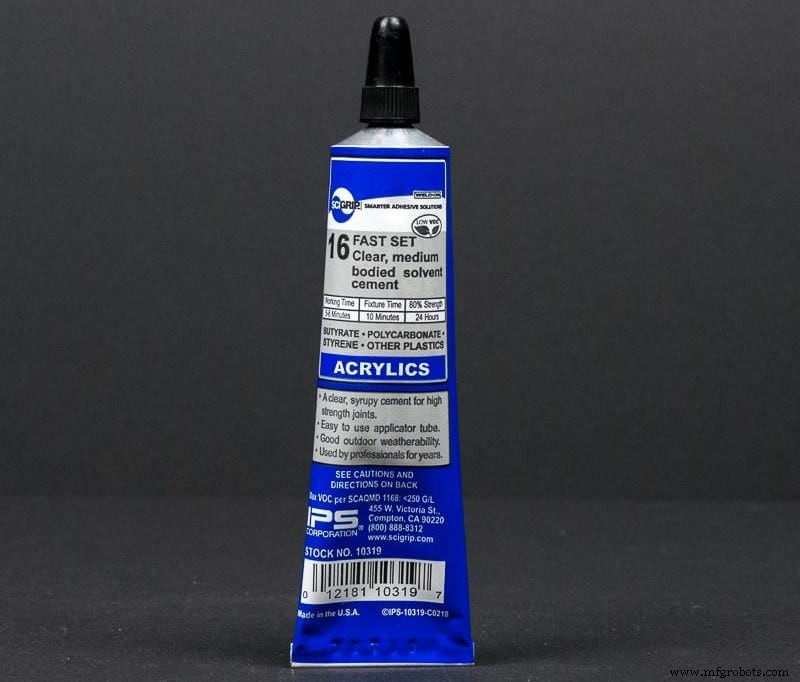
語られずとも最強クラスの接着剤。接合部が造形物本体より強くなり、破壊テストでは「接着面以外が先に割れる」レベルです。
塗布は主に造形物エッジ・パリメータ沿い(インフィル部は高インフィル時以外避ける)。
最適材料
ABS、PLA、PETG等剛性材全般。
下地処理
油汚れ除去→アルコール洗浄乾燥→サンドペーパーで接合面平坦化。これで確実な密着。
安全対策
本記事掲載接着剤中、最も引火性・毒性が高い。メチレンクロリド含有(発がん性懸念)。専用眼・皮膚保護具、換気・防毒マスク着用必須。極めて慎重に扱ってください。
瞬間接着剤(スーパーグルー/CA)
アクリルセメントに匹敵する強度、即乾燥、継ぎ目ほぼ不可視。瞬時に硬化するため、位置決めは一発勝負。
最適材料
形状保持できる剛性材全般。ABS、PLA、PETGで好結果。
下地処理
粗面は細目サンドペーパーで平滑化→アルコール脱脂乾燥。汚れ・浮遊粒子・油分を完全除去。
安全対策
- 瞬着ゆえ皮膚接着リスク高 → ニトリル手袋必須
- 元はベトナム戦場での傷口即時閉鎖用(それほど速い)
- 新聞紙等で作業台保護。綿・毛製品と反応し発熱・発煙・穴あきリスク
- 無毒だが大量使用で気道・眼刺激 → 換気必須
- 子供・ペットの手の届かぬ場所に保管
アセトン
塗料薄め液としても知られる。ABS・PLA・HIPS等アセトン溶解性材料の表面を微溶解・混合させ接合。
正しい手順
- 薄型造形には特に、塗りすぎ厳禁
- 刷毛・布に浸し、接合面双方に薄く塗布
- クランプ・ダクトテープで固定。サイズ・量により数分〜数時間保持
接触面が溶解混合し、実質的に一体化します。
最適材料
ABS、HIPS、PLA(純度による)。アセトン溶解性あれば他材も可。
下地処理
双方サンドペーパーで平滑化→アルコール脱脂。
安全対策
引火性液体。火気・火花・高温物から隔離。揮発性・毒性あり → 屋外または強力換気下で作業。めまい感じたら即退避・深呼吸。
コンタクトセメント
溶剤系でアセトンと同原理(表面溶解混合)。ABS・HIPS・PLAに有効。双面に薄塗り→クランプ/テープ固定。
重要:透明ではないため、継ぎ目が見えます。
最適材料
アセトン溶解性材料:ABS、HIPS、PLA等。
下地処理
アルコール脱脂乾燥→サンドペーパー平坦化(凸凹だと接着せず)。
安全対策
引火性・揮発性高。火気厳禁。屋外作業推奨、屋内なら強力換気。吐き気・眩暈したら即鮮気地へ。
エポキシ
汎用性高く、接着剤としてだけでなく充填材・継ぎ目隠し・研磨仕上げにも使える。フレキシブル材には不向き(硬化後剛直化し柔軟性喪失)。
接着強度は上位群より劣る。力がかかると接着面で破壊される(アクリル・瞬間接着は本体が先に割れる)。
最適材料
フレキシブル除く大半。フレキシブル材では硬化後の剛直感が不自然。
下地処理
平坦化不要(エポキシが隙間埋める)。
安全対策
比較的安全。アレルゲンなり得る(瞬き・咳程度)。添加剤確認し換気判断。混合時発熱(吸熱反応)に注意、高温タイプあり。
ホットグルー(グルーガン)
接着力はそこそこだが、継ぎ目が目立ち美観損なう。第一選択肢ではない。秒単位で硬化、塗布簡単。
最適材料
ABS、PLA、PETG等剛性材全般。
下地処理
徹底清掃・異物除去。凸凹埋め機能を活用可。
安全対策
高温火傷注意。
熱溶着(サーマル/フリクション溶接)
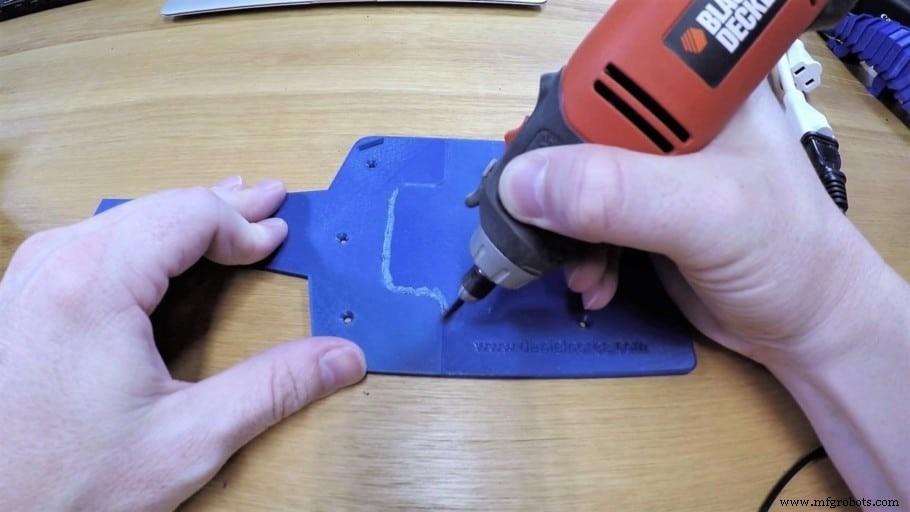
接着剤を使わず、ロータリーツール(電動ルーター)の回転熱でフィラメント端を溶かし融着する技法。大型造形の分割接合・クラック補修に強力。
フィラメント片をチャック固定し、接合部に押し当て溶着。回転速度で発熱量制御(速すぎると制御困難・品質低下)。速度と品質のバランスが鍵。
深い溶着は層を重ねて行う(幅広隙間は冷却待ち)。仕上げは粗目→細目サンドペーパー、塗装・ポリッシュで溶着痕隠蔽。
確実な接着のための追加考慮点
- 表面処理が全て:油脂・汚れ除去、平坦化は必須
- フレキシブル材への接着は本質的に弱い → 剛性材(PLA/ABS/PETG)で真価発揮
- フレキシブル材同士の強力接着はほぼ不可能
造形物強度を上げる:アニーリング(焼きなまし)
ガラス転移温度付近まで徐々に加熱保持→徐冷。微視的無秩序構造に大結晶を形成し、応力分散・層間接着向上で大幅強化。詳細は別記事参照。
結論
アクリルセメントと瞬間接着剤が最強の二強。接合部が造形物本体以上の強度になり、力をかけても接着面以外で破壊されます。用途・安全性・仕上がりで使い分けてください。
お役に立てれば幸いです。良い一日を!
おすすめ製品コーナー
プリンター・フィラメント・アップグレード選びの迷いを解消する厳選リストです。初心者〜エキスパートまで対応、全て実機テスト済みで安心です。
3Dプリント
- プロトタイプを超えて:3Dプリンティングが実現する実世界のイノベーション
- メタル3Dプリンティング:スピード・コスト削減・設計自由度で生産を革新
- 付加製造(3Dプリンティング)入門:設計から完成品までの完全ガイド
- 屋外使用に耐える3Dプリントフィラメント:PETGとASAが最強の理由
- 耐久性・高性能ギア造形に最適な3Dプリントフィラメント TOP3
- Ender 3のフィラメント交換:写真付きステップバイステップガイド
- 最適な3Dプリント条件:速度と温度設定のマスター
- 3Dフィラメントスプールのリサイクル・再利用:知っておくべきこと
- 3Dプリンティング品質を左右する「リトラクション」設定の極意
- モルタルセメントの組成・用途・メリット:石材・ブロック工事の必須知識
- セメントサイロの種類・用途・メリット:建設現場でのセメント貯蔵・供給を効率化