



最適な3Dプリント条件:速度と温度設定のマスター
すべての3Dプリンターホビストが経験することです。初めてのマシンをオンラインで注文し、到着を待ちわびて日々を過ごします。ついにインターホンが鳴り、うるさい叔母さんではなく、待ち望んでいたプリンターが届きます。
さあ最初の造形だ!と思っても、自分が思ったほど詳しくないことに気づきます。最初に浮かぶ疑問の一つが「3Dプリントの推奨温度と速度は?」です。
通常の3DプリンターでPLAを造形する場合、ノズル温度200℃、速度60mm/s程度が推奨されますが、そのフィラメントのメーカー仕様も必ず確認してください。
3Dプリントで使われるプラスチックの多くは熱可塑性樹脂ですが、それぞれ固有の温度範囲を持ちます。もう一つの人気フィラメントABSは、PLAより遥かに高温が必要で、245℃設定も珍しくありません。
温度と速度
前述の通り、変数が多すぎるため、厳密な温度と速度の値を提示することは不可能です。最初は難しく感じるかもしれませんが、少し練習すれば、3Dプリントは正確な科学ではなく「芸術」だと気づくでしょう。
常に考慮すべき重要な要素はわずかで、これらが成功率を大きく左右します。エクストルーダー温度と移動速度は、設定可能なパラメータの中で最も重要な2つと言えます。
ここまで読んでくださったあなたは、より包括的な答えを求めています。各フィラメントタイプ/ブランド、各プリンターモデルごとの具体的な温度・速度の決定版リストを提供したいところですが、見た目ほど簡単ではありません。
フィラメントタイプごとに固有の温度が必要なだけでなく、フィラメントメーカーはほぼ無限に存在します。リストは長すぎて最新状態を保つのも不可能です。
さらに、同じフィラメントタイプ、同じメーカーでも、色が違えば最適押出温度が異なることさえあります。これをよく噛みしめてください。同じ材料、同じメーカー、色違いだけで温度が変わるのです!
したがって、簡潔さと一般性を損なわない範囲で、この記事の残りはPLAを使用している前提で進めます。ここで扱う問題と解決策のほとんどは他のフィラメントタイプにも適用されます。信じられなければググってみてください!
※このサイトから離れないでください。これからはもっと親切に書きます。
PLAを選んだ理由は、疑いようもなく最も人気のフィラメントタイプだからです。その理由は偶然でも過去のランダムな出来事でもなく、この熱可塑性樹脂が持つ特性によるものです。
PLAは非常に寛容な熱可塑性樹脂で、専門家でなくても驚くほど良い結果が得られます。ABSのような他のフィラメントは寛容ではなく、ヒートベッドとエンクロージャーが必要なだけでなく、自分のプリンターで「神設定」を見つけるまで多くの忍耐を要します。
適切な温度設定
プリンターが許すなら、ノズル温度200℃から始め、造形しながら5℃刻みで調整してください:
- レイヤー間の密着が悪いと感じたら、温度を上げる
- フィラメントが熱すぎると柔らかくなりすぎ、造形品質が明らかに低下する。その時は5℃下げて改善するか確認
- メーカー指定がない限り、190〜220℃の範囲内で最良の結果を目指す
この範囲を下回ると、ノズル詰まりの確率が上がります。経験ほど良い教師はありません。自分のノズルが詰まるまで、そのフラストレーションは理解できません。
一方、220℃を超えると全体的な品質が酷くなります。実際の安全上の問題はありません。現代のプリンターはABS造形のために250℃程度まで押出可能なはずです。
不適切な温度の症状
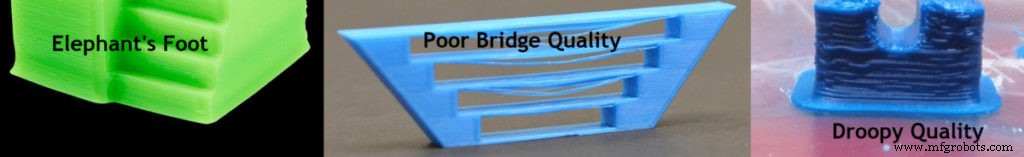
温度設定が不適切であることを示す明確なサインを、画像とともに解説します(画像の方が私の駄文より役立つので)。
本来「ブリッジ可能」なセグメントをブリッジできない。
また、造形物が垂れ下がってだらしない見た目になるのも、温度が高すぎる明確なサインです。どちらの場合も、問題が解消するまで温度を段階的に下げてください。
一方で、3Dプリントが頻繁にベッドから剥がれるなら、レイヤー密着を改善するために温度を上げる必要があるかもしれません。
ヒートベッド搭載機なら、それをオンにするのも一案です。一部の造形だけ剥がれて失敗し、他は完璧(あるいはまあまあ)に仕上がるシナリオでは、これが解決策になるかもしれません。
ヒートベッド温度を60℃に設定するだけで問題が解決することがあります!
スライサーのほとんどの設定と同様、一方に極振りしすぎると弊害があります。
ヒートベッド温度を上げ続けると、通称「ゾウの足」と呼ばれる現象が起きます。可愛らしい名前ですが、ゾウの足は3Dプリントでまた別のフラストレーションの種で、高温ベッドにより初期レイヤーが溶けて潰れる現象を指します。
当サイトの検索で「温度テスト」を検索し、該当モデルを造形すれば、あなたのプリンターに最適な温度が正確に分かります。
速度
速度は、ノズルがパーツ周りをどれだけ速く動き、各レイヤーを積層するかを決めます。もちろん早く終わらせたいですが、そうすると造形品質を大幅に犠牲にします。目的によってトレードオフです。
強度だけ欲しくて見た目は気にしないなら、速度を上げて望む結果が得られるかもしれません。一方、美しく、優れ、寸法精度の高いパーツが必要なら、少し遅くすべきです。
すべてのスライサーは比較的正確な造形時間見積もりを出してくれるので、最適な速度と品質のトレードオフを判断する助けになります。
12時間以内に納品が必要だが、スライサー見積もりが13時間なら、設定を調整する必要があります(定義上)。
造形ジョブを高速化する最も明確で単純なパラメータは移動速度です。
※レイヤー高さも影響しますが、記事タイトルにないので便宜上省略します。
一般的なデスクトップ(ホビー)プリンターをお持ちなら、速度60mm/sから始めてください。この値は出力品質をベンチマーク・テストする良い出発点です。あなたのプリンターが「格安」カテゴリーなら、40mm/sから始め、5mm/s刻みで上げて問題が出る直前まで探ってください。
ハイエンドでは、100mm/s以上でも驚異的な結果を出す高価なプリンターがあります。運が良ければUltimakerなどでその限界を試せます。我々庶民は40〜75mm/sの保守的な範囲で妥協し、試行錯誤することになります。
3Dプリントにおける温度と速度の関係
この2つのパラメータを同じ記事で扱う理由は、これらが密接に関連しているからです。考えてみれば、速度が高いとは、同じ時間により多くのフィラメントを押し出すことを意味します。これには、ノズル詰まりを避けるために十分な高温が必要です。
また、速度が高すぎると、冷却ファンが造形の特定部分でフィラメントを十分に冷やせず、レイヤーが不均一になることがあります。
結論
3Dプリントにおける温度と移動速度の理論を理解した今、あなたの特定のプリンター、フィラメント、デザインの組み合わせで実験を始める時です。
正確な科学ではありませんが、特定のジョブに向けてスライサーを適切に設定することは、最初に見えるほど難しくないとすぐに気づくでしょう。
おすすめ製品コーナー
3Dプリンター、フィラメント、アップグレードパーツの選定に迷うことなく、リサーチ時間を短縮できるようおすすめ製品コーナーを設けました。初心者から上級者まで幅広く対応できるプリンターを厳選し、フィラメントとアップグレードパーツも実際にテスト済みです。どれを選んでも期待通りに機能します。
3Dプリント
- アジャイル製造と3Dプリント: 迅速カスタム生産ガイド
- 地形モデリング向け3Dプリンターおすすめ11選:FDMとレジン——2022年レビュー
- 耐久性・高性能ギア造形に最適な3Dプリントフィラメント TOP3
- Ender 3 Pro/V2向けPETG最適設定:完璧な造形を実現
- PLA・ABSの最適ヒートベッド温度:初層密着を劇的に改善する設定ガイド
- クッキーカッター向け安全・耐久フィラメント選び:完全ガイド
- 1.75mm vs 3mmフィラメント:メリット・デメリットと選び方
- RCパーツ用フィラメント選定ガイド:シャーシ・ボディ・タイヤ・バンパー・スプリング
- 3Dプリントのジャークと加速度:実践的設定ガイド
- Ender 3シリーズでABSプリントを最適化:設定、反り防止、エキスパートのコツ
- 3Dプリント速度と品質のバランス:最適設定を徹底解説