



3Dプリントのシェル厚をマスターする:最適設定への包括ガイド
3Dプリントには覚えるべき用語が多くありますが、最近よく耳にするのが「シェル厚(壁厚)」です。
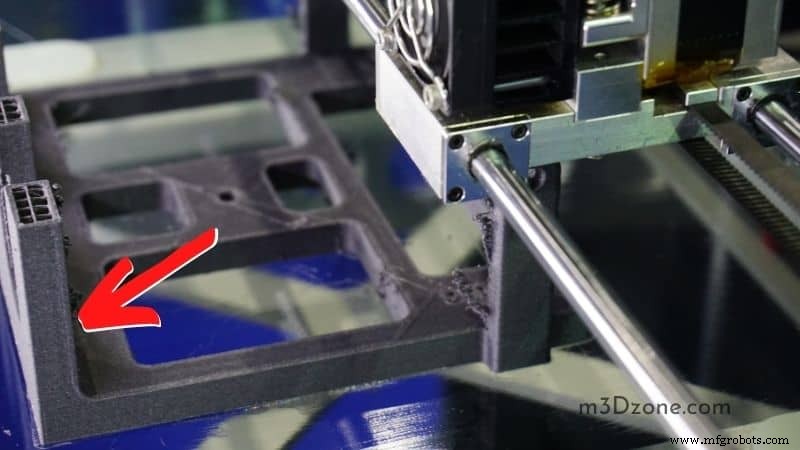
シェル厚はプリント結果に大きな影響を与えます。本記事では、理想的なシェル厚設定を導き出す最善の方法を解説します。
最適なシェル厚は、造形パーツに求められる耐久性と強度によって決まります。
壁の数(ウォールライン数)は最小2層から最大10層まで設定可能です。用途や好みに応じて、最終的な造形物の特性や設計が大きく変わります。
3Dプリントにおけるペリメーターシェル(外周壁)とは?
ペリメーターシェルとは、3Dプリントモデルの最外層のことで、外形をなぞりながら造形物全体の構造的剛性を支えています。
3Dプリントの「シェル」には、側面の壁だけでなく、上面と下面も含まれます。これらの厚みはスライサーソフトウェアで簡単に設定できます。
シェル厚は基本的にノズル径の整数倍で設定します。例えば0.4mmノズルなら、0.8mm、1.2mm、1.6mmといった値が最適です。
壁の数(ウォールライン数)は「壁厚 ÷ ライン幅」で算出できます。上面・下面のレイヤー数も合わせて考慮しましょう。
上面の密閉性を確保するには、最低3層以上のトップレイヤーが推奨されます。2層でも動作しますが、レイヤー高さを小さくすると上面に隙間が生じやすくなります。
シェルとインフィル(内部充填)の概念をセットで理解すると、造形物の密度と強度を決める要素がクリアになります。
インフィルとはシェル内部の材料パターンのことで、10%〜100%の範囲で設定可能です。スライサーで充填率とパターンを制御できます。
なぜインターセクトするシェルは3Dプリントで問題になるのか?
モデルをスライスする際、STL形式ではシェル同士の交差を防げないため、スライシングソフトが誤ったジオメトリを生成しやすくなります。
モデルを単純に切断しようとすると、STL形式ではどう処理すべきか判断できず、不正な形状になってしまいます。
一見うまくプリントできても、よく見ると異常が見つかります。スライサーは交差部分を意図的に分離するため、簡単にバラバラになってしまうモデルができあがります。多くのスライサーはこの頻出問題への対処機能を備えています。
詳細設定の「非マニフォールドセグメントのスライス動作」で、アウトラインを破棄するか、単一のソリッドモデルに統合するかを選べます。
しかし、これでは内部ディテールが失われるため、すべての問題は解決しません。
接続面をすべて分離すれば、スライサーが何を結合し、何を分離すべきか正しく判断できるため、意図通りのモデルが得られます。
3Dプリントで弾薬ケース(薬莢)は作れるか?
アディティブ・マニュファクチャリング(AM)技術により、銃器パーツの製造が可能になりました。大小問わず、銃器メーカーは新規パーツの迅速な試作と市場投入でメリットを得られます。
実包(弾薬)の製造には、一般のリローダー(再装填愛好家)には手の届かない異なるプリント技術が必要です。
雷管のような危険な部品は、プリント中に3Dプリンターが爆発するリスクをはらんでいます。
リローダーは雷管の取り扱いに細心の注意を払い、AM技術で薬莢に組み込んでいます。しかし、近い将来、AMで薬莢と弾丸の製造が現実的になるでしょう。
Curaにおけるシェル(壁)設定とは?
Curaは3Dプリンターと併用してほぼあらゆるモデルを造形できるスライシングソフトです。より強いパーツを作りたいとき、後処理を行うときに鍵となるのが「壁厚」設定です。
脆い材料や強度の低い材料でプリントすると、応力がかかったときにシェルがわずかな弾性変形で破損しやすくなります。
そんなときに重要なのが「ウォールライン数」の総合設定です。壁厚を増やせば、モデル構造を損なうことなく、より強固なパーツと精細なディテールを両立できます。
使用プリンターにもよりますが、一般的に壁厚0.8mm(ノズル径の2〜3倍)で全パーツをプリントするのが目安です。
ウォールライン数1層で造形すると変形しやすく、寸法精度と強度の両方に悪影響が出ます。
パーツ強度を高めたい場合は、壁厚を最大1.6mmまで上げることを推奨します。品質設定の歯車アイコンをクリックして「壁ライン幅」を有効化してください。
壁ライン幅を変更すると、ウォールライン数も即座に変わります。0.4mmノズルでCuraのデフォルト壁ライン幅は0.4mmです。壁厚を1.2mmに変更すれば、ウォールライン数は自動的に3になります。
3Dプリントのシェルとインフィル:最適パラメータ
インフィル率は造形物の強度、構造、重量を決めます。
インフィルは造形物の内部を形成し、外周壁(ペリメーター)が外殻を担います。
「標準的な」強度でよい造形には、インフィル密度15〜50%を推奨します。この範囲ならプリント時間短縮、十分な強度、材料節約が両立します。
機能的なパーツで高強度が必要なら、インフィル50%以上、場合によっては100%まで上げて構いません。
飾り用の小さなフィギュアなど強度が不要な場合は、0〜15%で十分です。短時間で少ないフィラメントで造形できますが、軽くて脆くなります。
TPUなど柔軟な材料では、1〜100%のどの密度でも対応可能です。ただし、インフィル密度が高いほど造形物の柔軟性は低下します。
結論
シェル厚は重要ですが、多くの人が見落としがちな設定です。初心者はまずCuraで自動計算に任せるのがおすすめです。
より細かなカスタマイズが必要なら、Simplify3Dなどの高度なスライサーを検討してください。
それでもエラーの余地は残っています。本記事が皆様の3Dプリント最適化の一助となれば幸いです。
3Dプリント
- 次世代3Dプリント材料で宇宙旅行を革新する
- 3Dプリントで砂型鋳造を革新する:実践ガイド
- シリコーン3Dプリント入門:最先端生産へのビギナーズガイド
- 成功する3Dプリントのための4つの主要設計原則
- マテリアルジェッティング3Dプリンティング:精度・フルカラー・革新の究極ガイド
- 高等教育における3Dプリンティング活用:メリット、事例、リソース
- Tinkercadで3Dプリント入門:初心者向け総合レビュー
- SketchUpは3Dプリントに最適?初心者向け機能・限界・代替ソフトを徹底比較
- SolidWorksで3Dプリント:導入前に知るべきコスト・学習曲線・代替案
- 究極の耐久性を実現する最強3Dプリンティング材料10選
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド