



3Dプリント速度の極意:精度とスピードを両立する最適設定ガイド
3Dプリント速度とは?
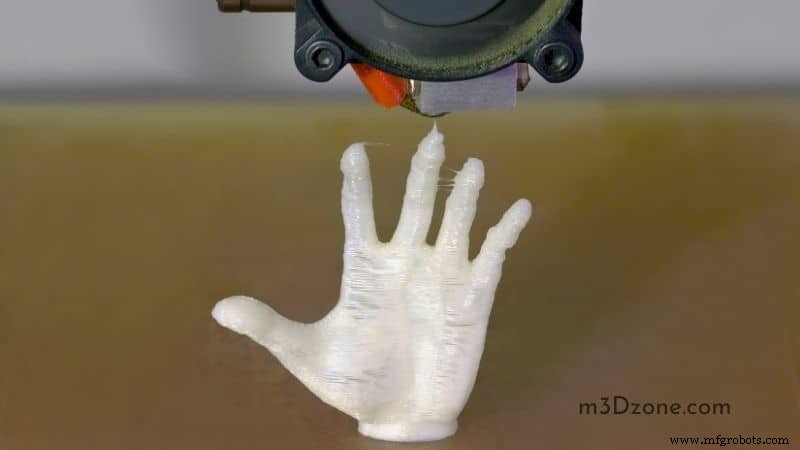
「どの速度設定で造形すれば綺麗なモデルになるのか?」「速すぎ・遅すぎで失敗したらどうしよう?」こうした疑問は誰もが抱きます。3Dプリントは積層造形であるため、ノズルから吐出されるフィラメント量を速度で制御することが品質の鍵を握ります。
プリンターのカテゴリー別推奨速度の目安:
- 低速機: 40〜80 mm/s
- 中速機: 100 mm/s 前後
- 高速機: 150 mm/s 以上
ただし、これはあくまで目安。材料、ノズル径、層高さ、モデル形状などによって最適値は変わります。本記事では速度設定の本質を理解し、あなたの環境で「最適な速度」を導き出す方法を解説します。
デスクトップ3Dプリンターの最適プリント速度
速度設定の構成要素
「プリント速度」は単一パラメータではなく、以下の要素で構成されます:
- 外壁速度: 表面品質重視なら低速に(40〜60 mm/s推奨)
- 内壁速度: 全体速度と同程度。強度を落とさず時間短縮を図る
- インフィル速度: 時間短縮優先で高めに設定可能。モデル強度に影響しない範囲で
- トップ/ボトム層速度: 表面品質向上のためやや低速に
さらにリトラクション設定(引き戻し速度・距離)も重要です。遅すぎるとストリンギング(糸引き)、速すぎるとフィラメント削れ・詰まりの原因になります。
速すぎ・遅すぎの弊害
- 低速すぎる場合: ノズルと造形物が長時間近接し、熱影響で変形・ヨレ・過剰押出が発生
- 高速すぎる場合: 冷却追いつかずオーバーヒート → アンダーエクストルーション(吐出不足) → 層間接着不良・強度低下
「品質と速度のトレードオフ」を理解し、用途に合わせたバランスを見極めることが肝要です。
PLA造形における推奨速度
PLA/PLA+ の一般的推奨範囲は 30〜90 mm/s。高品質を狙うなら下限寄り(40〜60 mm/s)が無難です。ただし、以下の要因で最適値は変動します:
- 吐出量(シェル設定): シェル厚を増やすとライン幅が広がり、造形時間増
- インフィル密度・パターン: 高密度・複雑パターンほど時間増。強度は向上
- 層高さ: 厚層(0.3mm等)なら吐出量増 → 高速化可能。薄層(0.1mm)なら低速必要
- ノズル径: 大径ノズル(0.6/0.8mm)は吐出量多 → 過剰押出防止で高速設定が必要
スライサーでの速度設定手順(Cura例)
- Cura等のスライサーソフトを起動
- [基本] タブ → [プリント速度] をクリック
- 値を変更 → ソフトが自動で推定造形時間を再計算
- 推定時間は実測値とほぼ一致するため、安心して調整可能
プリント速度は品質に影響するか?
結論:影響します。 一般的に低速ほど高品質になります(プリンターが最適条件でない場合)。しかし、「速度≠品質」を決める決定的要因は別にあります:
1. フィラメント材質の違い
高品質サポート材なら高速でもノズル詰まり減 → 除去時の品質低下防止。同速度でもポリマー種(PLA vs ABS vs PETG等)で仕上がり品質が異なります。これは速度設定ではなく材料固有の物性(粘度、結晶化速度、収縮率等)によるものです。
2. プリンター本体の性能差
高剛性・高精度プリンターなら高速でも高品質。安価・低剛性機では同速度で振動・リンギングが発生し品質低下。結果として「高品質機で高速造形したパーツ」の方が「低品質機で低速造形したパーツ」より高品質・高価になる逆転現象も起きます。
筆者の推奨アプローチ
層高さ・ライン幅・ノズル径・材料・プリンター剛性・冷却性能など、全要素を統合的に考慮して「その環境での最適速度」を決定することが重要です。本記事で紹介した要素をチェックリスト化し、テストプリント(温度塔、速度塔、ベンチマークモデル)で実測値を取りながら最適値を探ってください。
3Dプリント
- バイオプリント解説:3Dプリントで生体組織と未来の臓器を創る
- 光造形(レジン3Dプリンティング)の基礎:プロセス・用途・メリット・デメリット
- マルチマテリアル3Dプリント:複雑設計と高速生産を解き放つ
- バインダージェット3Dプリント解説:プロセス、メリット、限界
- 3Dプリントにおけるストリンギング(糸引き)の根本原因を理解する
- ロボキャスティング3Dプリント:プロセス、違い、主な利点
- 3Dプリントのリンギング(ゴースティング)を理解し、排除する方法
- 3Dプリントにおける光重合(UV硬化):液体レジンを固体パーツへ変える技術
- 3Dプリントマーケットプレイスとは:3Dモデル売買の完全ガイド
- 3DプリントにおけるVAT光重合:UV硬化がもたらす差別化
- FFF 3Dプリントにおける「ロード(道路)」理解