



ニーズに合ったCNC工作機械の選び方
思っているほど難しくない
製造業のデジタルアーキテクチャの大半と同様に、コンピュータ数値制御(CNC)装置も近年急速に進化し、処理速度が大幅に向上し、高度なアルゴリズムを実装しながら、同時によりシンプルで直感的なユーザーインターフェースを提供するようになりました。では、さまざまなタイプのCNCからどう選べばよいのか? どれか一つに絞り込む必要があるのか? そして、新バージョンや全く新しいCNCをどう導入すればよいのか?
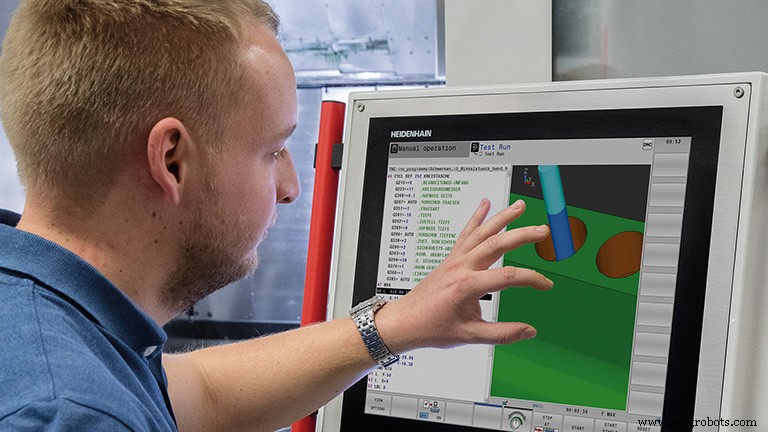
まず最初に、重要な問題を一つクリアにしておきましょう:選択肢は想像以上に多いのです。ハイドゥンハイン社の工作機械担当ビジネス開発ディレクター、ギスベルト・レドヴォン氏(イリノイ州シャウムバーグ)が説明するように、多くの人はマシンデモで見た制御装置、または営業担当者が提示するものしか選べないと思い込んでいます。しかし、一般的にはそうではありません。彼は、高度な工作機械を製造する大手メーカーDMG森精機の例を挙げます。「DMGの工作機械をハイドゥンハインの制御装置で購入できますし、シーメンスやファナックを搭載したものも入手できます。メカニクス、鋳造、ボールネジ、サービスサポートなどはすべて同じです。」あるいは、ファナックアメリカ社のCNCエンジニアリングマネージャー、ポール・ウェブスター氏(イリノイ州ホフマンエステーツ)の言葉を借りれば:「工作機械メーカーがどの制御装置を搭載するかを決めます。しかし、エンドユーザーが何を求めるかを指定することで、その決定に大きな影響を与えます。」
使いやすさの考慮点
多くの工場にとってCNC選定の最優先事項は使いやすさです。おそらく熟練労働者の確保が困難なためでしょう。「ほとんどの場合、工場にすでにあるものと同じものを求めます」とウェブスター氏。「1970年代、80年代、90年代初頭に遡ると、ファナックが最も信頼性が高く、最も一貫性のある制御装置でした。」ファナック制御装置のユーザーフレンドリーさについては議論があります(後ほど詳述)が、確かに普及しています。「ファナックのユーザーインターフェースは40年以上の歴史の中で成長してきました」とウェブスター氏。「今でも多くの工場に、ファナック6M、6T、10Tなど、30年以上前の制御装置が残っています。」これはまた、コンベアなどの付帯設備用モーションコントローラーから、プレス、5軸マシニングセンタ、8つの独立した主軸をそれぞれ異なるプロセスで動かすインデックス旋盤まで、工場内でCNCを必要とするほぼすべてのものに適したファナック制御装置があることを示しています。「制御システムのタイプは異なりますが、すべて似たような操作感です」とウェブスター氏。「だから工作機械を担当するオペレーターが、付帯設備に乗り移って操作、トラブルシューティング、メンテナンスを問題なくこなせます。」
ファガー・オートメーションUSAの地域セールスマネージャー、トッド・ドレイン氏(イリノイ州エルクグローブビレッジ)も、異なる製造エリアで制御装置を標準化することは有益だと考えています。ファガーはアプリケーション間で同じユーザーインターフェースを実装しています。「ファガー・オートメーションなら、旋盤用CNCを学べばフライス盤用CNCもわかります。メニューとプログラム作成・実行の方法が同一だからです」とドレイン氏。「もちろん旋盤ではフライス盤とは異なる定型サイクルを呼び出しますが、呼び出し方法は同じです。明確なメリットは、現場要員がより交換可能で汎用性が高くなることです。」ドレイン氏はさらに、ファガーが従来のフライス・旋盤を超える多様なアプリケーション向けCNCを開発していることも付け加えました。「研削、レーザー、ルーター、ウォータージェット、汎用モーション制御アプリケーションなど。また、すべてのCNCプラットフォームでカスタムエディター、画面、ページ、ルーチンを迅速かつ容易に作成できるため、お客様のあらゆる要件に対応できます。」
ウェブスター氏もドレイン氏も、ユーザーインターフェース、つまりHMI(ヒューマンマシンインターフェース)を重要な考慮点として挙げます。しかし厳密には、HMIはCNCとは別物であり、場合によっては工作機械メーカーが独自のカスタマイズHMIを重ねることがあります。専門的なアプリケーション(研削など)ではその傾向が強く、より「汎用的な」インターフェースよりも競争優位性を生み出せると期待して行う場合があります。(レドヴォン氏によると、ハイドゥンハインユーザーは例外で、「インターフェース全体、キーボード、タッチスクリーン自体が常にハイドゥンハインの機能を示します。独自のサイクルを除いて、オーバーレイすることはほぼありません。」)これらのバリエーションとその作成経緯の探求は本稿の範囲を超えます。主要CNCプロバイダーが提供するものの違いに焦点を当てます。
大まかに言えば、前述の普及しているファナック制御装置は、キーボードからのM&Gコードプログラミングを提供し、派手さはありません。「誰もが使い方を知っている」という意味で使いやすかったと言えます。5軸加工では、エンジニアがCAD/CAMパッケージで加工プログラムを作成し、ポストプロセッサーで機械で実行されるM&Gコードを生成しました。ユーザーは制御装置上で5軸加工をプログラミングせず、一般的に今でもしていません。レドヴォン氏は、抽象的な言語で直線や半径を定義するアプローチから、世界が脱却しつつあると指摘します。代わりに、「『ドリルサイクルを実行したい』『スキービングサイクルを実行したい』といった、より短く明確な指示で会話式プログラミングに移行しています。いくつかの質問に答えるだけで、制御装置が残りをやってくれます。これが今の段階です。よりインタラクティブでシンプルになるでしょう。」そして、マシン上でのプログラミングは、スマートフォンのような機能(ピンチで縮小、タッチ&スワイプでタグ付け・コピーなど)を備えた大型タッチスクリーンで行われるようになります。
これらの変化は、業界に参入する若い世代の機械技師によって一部推進されていますが、レドヴォン氏はベテランオペレーターもこれらの手法を受け入れると述べています、多少遅いかもしれませんが。「当社の経験では、3〜6ヶ月後には元のやり方に戻りたくないと言う人がほとんどです。」
ハイドゥンハインは長年会話式アプローチを採用してきましたが、ファナックも手をこまねいていたわけではありません。2016年によりフレンドリーなタッチスクリーンインターフェース「iHMI」を導入し、ここ数ヶ月で大幅な改良を重ねてきました。例えば、ファナックアメリカのナショナルセールスマネージャー、ジョディ・マイケルズ氏によると、従来のインターフェースでは運動学的キャリブレーションが非常に難しく、ファナックのエキスパートが必要でした。今ではHMI上のアイコン一つです。「空欄を埋めてサイクルスタートを押すだけです」とマイケルズ氏。「もちろん、プローブやスタイラス径の設定などは事前に済ませておく必要がありますが、それほどシンプルです。」
ファナックはまた、一部のプロービングルーチンを分離し、ユーザーが旧来のメニューを経由せずに適用できるようにしました。また、外部ソースから工具データ(送り、速度、コーティング情報、その他の工具説明)をインポートする機能も追加しました。これは一般的な業界慣行ですが、ファナックは長らく抵抗していました。
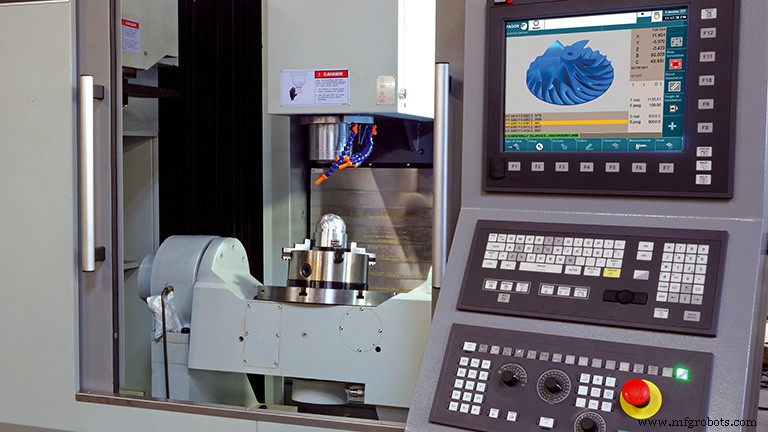
マイケルズ氏はまた、ファナックのiHMIが実際の部品形状を会話式プログラムに直接インポートできるようになったことも指摘します。「これまではその可能性がありませんでした。今ではDXFやIGESファイル、ソリッドモデルをインポートできるため、制御装置上で部品を描画せずにプログラミングできます。これは私たちにとって大きな転換です。」レドヴォン氏によると、この機能はヨーロッパで多く使われており、北米でも特にシンプルな部品や中規模ジョブショップを中心に普及しつつあります。「CAD/CAMインポーターを活用してDXFやIGESファイルを制御装置上で直接加工可能なプログラムに変換することは、CAD/CAM担当者のもとへ戻って順番待ちをするよりもはるかに効率的です。なぜなら彼らはあと5、6、7、8、10台の機械にデータを供給しなければならないからです。」レドヴォン氏は、この機能がこのアプローチを受け入れる若手オペレーターをエンパワーし、業界全体の定着率向上に寄与すると理論づけています。
それでもウェブスター氏は、ユーザーインターフェースへの急激な変更には警鐘を鳴らします。車のアクセルとブレーキペダルを入れ替えるようなもので、災難を招くとのアナロジーを用います。「二方向に引っ張られています。ファナック搭載機械を多数抱える工場の人たちは変更を望んでいません。だからすべてを似せたままにする必要があります。しかし、学校を出たばかりの新人オペレーターはスマートフォンに慣れており、タッチスクリーンを使ってシンプルにしたいと望みます。iHMIはその新しいスタイルの一部を許容しつつ、既存インターフェースからあまり離れすぎず、人々をパニックに陥れません。」彼はまた、ファナックCNCを搭載した機械の大半が、工作機械固有の詳細(メンテナンス画面、工具交換装置、CNC自体では定義されないその他の部品など)に限定したカスタマイズのみで、ファナックHMIを使用していると付け加えました。
一方、ファガーは同一CNC上にGコードと会話式プログラミングシステムの両方を搭載し、「さらにオンボードCAD/CAMシステム、インタラクティブエディター、ヘルプモードを、キーボードから現場で直接マニュアルにアクセスできるイージータッチと組み合わせて提供しています」とドレイン氏。「プログラマーやオペレーターがこれらのCNCを学び理解すれば(高速で、しばしば1日未満)、同じプラットフォーム上に追加の新技術機能を積み重ねていきます。したがって現場オペレーターは、すでに慣れ親しんだプラットフォーム上で新技術機能を学ぶだけで済みます。安心感があり、より多くの新技術がオペレーターによって活用されるようになります。」
精度とその他の性能考慮点
使いやすさ以外の重要な考慮点には、加工精度、速度、信頼性があります。ハイドゥンハインとファガーは、モーション制御システム全体を提供できる唯一の制御装置メーカーと言われています。レドヴォン氏の言葉を借りれば、「ドライブ、スケール、エンコーダー、モーター、制御装置をすべて当社から調達できます。サードパーティから調達すると、マイクロ精度や超仕上げの領域では必ず何かが欠けます。」同氏は、要求の厳しい金型業界でのハイドゥンハインの優位性をこの要因に帰し、「99%のケースで」、工作機械メーカーがハイドゥンハイン制御装置を選ぶときは、システム全体にハイドゥンハインを採用すると付け加えました。「モーターを販売しないこともありますが、すべてのシーメンスモーターにはハイドゥンハインのエンコーダーが搭載されています。」
ウェブスター氏は、すべてのファナック制御装置が「ナノメートルレベルまですべてを処理する」と指摘します。「ほとんどのスケールはナノメートルレベルの精度には遠く及びません。分解能の損失はCNC側ではなく、機械側にあります。スケールメーカーは自社スケールが機械的精度よりはるかに高精度だと言い、機械メーカーは自社機械がワークホールディングより高精度だと言います。ワークホールディングメーカーは自社製品が工具より高精度だと言います。これは連鎖します。しかしCNCは制限要因では全くありません。遠く及ばないレベルです。」同氏は、ファナックが自社でモーターとエンコーダーを製造しており、モーターエンコーダーは1回転あたり最大3,200万パルスを達成していると付け加えました。「ボールネジの1回転を3,200万カウントでインクリメントするというのは、扱える分解能としては膨大です。」答えは? 信頼できるユーザーと話し、徹底的なデモを受けることです!
速度の面では、トップクラスのCNCはすべて最新鋭のCPUと大容量メモリを使用し、プログラムを高速処理します。これにより、数年前と比べて高速加工がはるかに向上しました。しかし、単なる処理能力向上だけでなく、効率を高める他の賢い手法を制御装置が活用しているかも重要です。アダプティブ制御(工具負荷に基づく送り速度の自動調整)や自動サーボチューニングなどが含まれます。
後者は往々にしてCNCメーカーのエキスパートに依存してきました。しかし、ファナック、ファガー、その他のCNCは今や、「すべてのドライブとモーターのフィードバックをチェックし、最適設定に自動チューニングする」ことに長けていますとマイケルズ氏は説明します。工作機械テーブルに異常な重量を載せたり、セットアップを変更したりした場合、これが大幅な改善をもたらします。
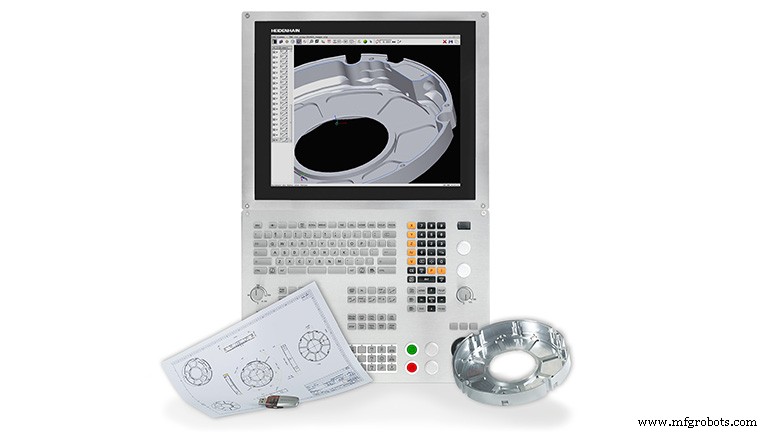
レドヴォン氏は、ハイドゥンハインが会話式メニューへの機能追加を推進していることを強調します。「例えば、ジグ研削が制御装置の機能の一つになりました。トロコイドフライス加工によるポケット加工が可能です。通常CAMシステムで行うことを、今では制御装置上で直接実行できます。」目標は、5軸機械でより多くのことをワンチャッキングで完結させることです。「5軸機械からジグ研削盤へ移動して、特定部品の特定部分を研削する必要がなくなりました。異なる技術からの多機能性を、1台のCNCで管理できるようになったからです。」レドヴォン氏はまた、優れた安定した工作機械にハイドゥンハインスケールを装備すれば、「精度の観点からはほぼ三次元測定機(CMM)のようであり、部品が機械から降りる前に少なくとも事前検査ができる」と指摘します。これは、工作機械が「神経センター」として機能し、工場に有用な情報を豊富に提供する多くの方法の一つだと同氏は見ています。
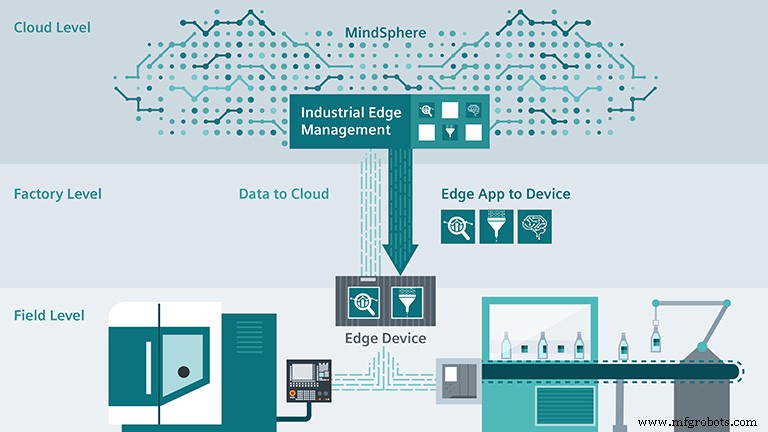
シーメンスインダストリーのプロダクトマネージャー、ティアンスー・ジン氏(イリノイ州エルクグローブビレッジ)は、エッジコンピューティングという異なる視点を提供します。エッジコンピューティングは、ほとんどの計算と処理をCNCではなくエッジデバイスで行い、機械をリアルタイムで稼働させ続けます。「過去には、異なるCNCが異なるアプリケーションに焦点を当て、関連機能(ハードウェア含む)が制御装置サプライヤーによってそれぞれ開発されていました。多くの工場がこの違いゆえに特定の制御装置を選んでいました。」と同氏は説明します。「エッジコンピューティングはこの境界を打ち破り、CNCの能力を拡張します。『エッジコンピューティングにより、異なるアプリケーションを用いてより多くの機械性能を引き出し、切削品質と生産性を向上させられます。』」ジン氏はさらに、CNCをエッジデバイス、ローカルサーバー、クラウドに接続することで、「さまざまな主体がクラウド上のアプリを通じてエンドユーザーに独自の専門知識を提供する可能性が生まれます」と付け加えました。
関連して、ジン氏は「リモートサービスがより信頼性高く、安価になっています。バーチャルCNCだけでなくバーチャル機械メカニクスも含む完全なデジタルツインソリューションにより、工作機械メーカーとCNCサプライヤーは、機械加工現場で使用されている環境を包括的に複製し、顧客の問題をトラブルシューティングできます。この手法は、問題によるダウンタイムを大幅に削減し、エンドユーザーの生産性を向上させます。同時に、工作機械メーカーのサービスコストを劇的に削減します。」
CNCエキスパートを悩ませること
主要CNCプロバイダーは往々にして、顧客がすでに支払った素晴らしいテクノロジーを十分に活用できていないことに悩まされます。マイケルズ氏によると、5軸加工で逆時間法(G93)を使い続けることが好例です。「ツールセンターポイント制御、公差制御、荒加工と仕上げ加工をプログラム内で独立して速度調整できる加工条件関数の使用が、ようやく広まりつつあります。しかし、これには数年かかり、依然としてモダンなCAMソフトウェアにG93逆時間コードでプログラム生成を依頼する人がいます」とのこと。新しい方法の方が、より高速な切削とより良い仕上げの両方を実現します。
レドヴォン氏は、ユーザーが制御装置に統合された加工サイクルを十分に活用していないことが多いと指摘します。これらは部品製造においてはるかに効率的です。タッチスクリーンに右矢印キーがあり、さらに別のサイクルにアクセスできることを忘れていた顧客の例を挙げます。その顧客はドリルサイクルをプログラムに追加したくて、CAMソフトウェアで約200行のコードを生成して対応しましたが、矢印キーを押していくつかの質問に答えるだけでドリルサイクルを作成できたのです。
「多くの人が、制御装置は1年前や3年前の別の機械と同じことしかできないと思い込んでいますが、それは違います。だからこそ私たちはトレーニングを推進しています。」
ウェブスター氏は、モダンなCAMプログラミングを受け入れないことが、生産性損失の最大要因だと述べます。単に最新のポストプロセッサーを使っていないだけのこともあります。「人々が知らない、またはCAD/CAMシステムがサポートしていないために使われていない有益なGコード機能があります。CAD/CAMシステムからストレートなG01でプログラムを出力しているケースがまだ多く見られます。非常に小さな線分リニア移動の連続です。しかし、多くの新しいプログラミング技術と機能があります。多くのCAMシステムとポストプロセッサーは、現場にあるCNCほど最新ではありません。しかし、CAD/CAMは今日非常に安価で、使いやすくなっています。」時として、最良の投資はすでに行った投資をフル活用することです。
では、何を選ぶべきか?
CNC選定の際は、ビジネスモデルを真剣に見つめ直すべきだとレドヴォン氏は助言します。「大ロットの量産が主で、オペレーターのスキルがそれほど高くないなら、制御装置を標準化すべきです。しかし、それがもう儲かるやり方ではないと思います。新しい市場セグメントへの参入や、小ロットでより高付加価値のビジネスを獲得するには、セットアップの柔軟性が必要です。」これは多機能機械と、企業が追求するアプリケーションに最適な制御装置を意味します。「隣の工場と同じ制御装置を買い続けるなら、競争手段は価格だけになります。差別化の方法を見つける必要があり、それが一つの方法です。」
自動制御システム
- ミニショベル選定の実践ガイド:現場に最適なサイズを見極める
- 制御盤ハウジングの配線と構成:エキスパートガイド
- 5軸CNC効率を最大化:現場のプロが教える4つの極意
- 専門家ガイド:最適な製造サプライヤーの選び方
- 適切なCNC修理サービス選定のエキスパート5つのヒント
- CNCフライス加工初心者必見! 成功への4つの鉄則
- CNC旋盤オペレーターのための安全ガイドライン:職場での必須ルール
- CNC工作機械の予防保全:ピーク性能を維持するメンテナンスの要点
- 長期稼働を見据えたCNC工作機械選定の決定版ガイド
- ATC CNCルーター購入必須ガイド:知っておくべき7つのポイント
- 最適な機械工場選定のための7つのエキスパートヒント