



アルミニウム陽極酸化処理(アルマイト)完全解説:メリット、プロセス、よくある5つの疑問
アルマイト(陽極酸化処理)は、アルミニウム部品に施される最も一般的な後処理工程の一つです。アルミニウム部品を一連の槽に浸漬し、表面を耐久性と耐食性に優れた酸化皮膜へ電気化学的に変換するプロセスです。
製品設計者が特定部品へのアルマイト採用を判断するには、アルミニウムの強度、膜厚、色、熱伝導率への影響をまず理解する必要があります。
本記事では、アルマイトアルミニウムに関するよくある5つの質問に答えます。切削加工製品へのアルマイト導入を検討中の方必見です!
1) アルマイトはどう機能するか?
アルマイトプロセスは、洗浄済みのアルミニウム部品を電解質薬液槽に浸漬・処理するところから始まります。この薬液は通常、硫酸またはクロム酸(導電性溶液)で構成されます。
次に、この薬液に直流電流を流し、アルミニウム部品を陽極(正極)、電解槽側を陰極(負極)とします。これにより電気化学反応が起こり、部品表面に微細な孔(ポア)が生成されます。これらの孔が電解液中の負に帯電したO₂イオンと結合し、部品表面に細胞状の酸化皮膜(酸化アルミニウム)を形成します。
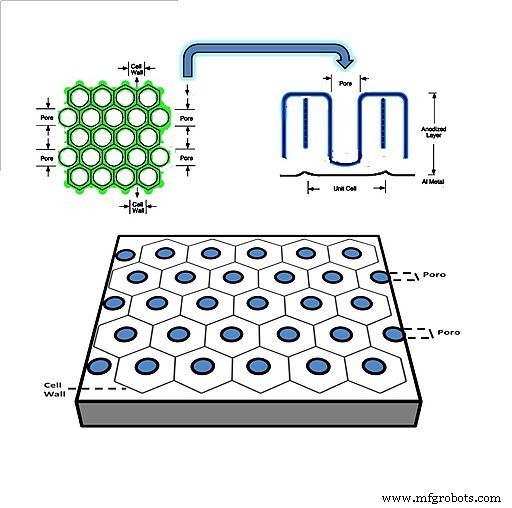
Image Source: Vicente Neto, CC BY 4.0, via Wikimedia Commons
この酸化アルミニウム層は、基材アルミニウムより耐久性と耐食性に優れます。しかし、ほぼ全てのアルミニウム部品は大気暴露で自然に酸化皮膜を形成します。わざわざアルマイト処理を施す意義は何か、自然発生するものと何が違うのか?
2) なぜアルミニウム部品にアルマイトを施すのか?
通常のアルミニウムを大気中に放置すると表面に酸化皮膜が形成されますが、この層は非常に薄く、傷がついたり汚染大気下では容易に摩耗します。
一方、アルマイト処理されたアルミニウムは、酸化皮膜がアルミニウム基材の深部にまで食い込んでいます。電気化学反応で形成される孔(と細胞状酸化層)は最大25μmの深さに達します。その結果、耐食性、耐傷性に優れ、ほぼあらゆる化学的攻撃に耐えるアルミニウム部品が得られます。
3) アルマイトでアルミニウム部品は強くなるか?
材料硬度試験機
アルマイトはアルミニウム部品を「強く」も「弱く」もしません。代わりにアルミニウムの硬度、すなわち表面への押し込み、引っかき、摩耗に対する抵抗を高めます。例えば、アルマイトアルミニウム部品は素材アルミニウム合金の3倍の硬度を示すことがあります。
また、アルマイトアルミニウム部品は銅やステンレス鋼など他の金属より軽量であることが多く、この特性が軽量金属を必要とする航空宇宙用途に最適です。
4) アルマイトでアルミニウムの熱伝導率は向上するか?
熱伝導率とは、材料が熱を伝導・移動させる能力です。この能力は熱流量、材料厚、表面積の増加に伴って高まります。
アルマイトはアルミニウム部品表面に追加の酸化層を形成するため、部品の厚みと表面積が増加します。結果として、アルマイトアルミニウムは未処理アルミニウムより熱伝導率が向上します。この特性により、アルマイトアルミニウム部品は現代の電子機器や熱システムにおけるヒートシンク用途に最適です。
5) アルマイトの種類(MIL-A-8625規格)
アルマイトは一般的にMIL-A-8625規格により3タイプに分類されます:
- タイプI アルマイト
- タイプII アルマイト
- タイプIII アルマイト
タイプI(クロム酸アルマイト):クロム酸浴を用い、薄い皮膜(最大2.5μm)を形成。最小限の耐食保護と塗装密着性が要求される用途に適する。
タイプII(硫酸アルマイト):硫酸浴を用い、最大25μmの皮膜を形成。タイプIより耐食性が高く、厚い皮膜(と孔)により染料保持力と着色性に優れる。
タイプIII(硬質アルマイト・ハードコート):25μm以上の厚い皮膜を形成。硫酸浴を用いるが、タイプIIより長時間通電することで更なる厚膜化と最高レベルの耐食性を実現。
6) 家庭でのアルミニウムアルマイトコスト
アルミニウム製品を保護しつつコストを抑えたいなら、アルマイトは優れた選択です。塗装より優れ、自宅でわずかなコストで実施可能です。
実際のコストは地域と対象部品によります。部品が大きく、硬質皮膜を求めるほどコストは上がりますが、業者委託より安価かつ迅速です。
大量処理時は換気の良い場所で設備をセットアップし、材料をバルク購入してコストダウンを図りましょう。
硫酸の入手は地域により難易度が異なりますが、消火器用品店や科学/化学薬品卸で入手可能です。ただし、大量購入には許可が必要な場合があるため、地元当局に確認してください。
7) アルマイトに必要な材料
必要な材料は基本的で入手しやすく、比較的安価です。自宅で定期的に行うなら、専用のアルマイトステーションを構築すると便利です。
必須アイテム:
- 蒸留水
- プロセス用の液体を保持するタンク/容器
- 硫酸
- 陰極(カソード)
- 酸中和剤
- 脱脂剤
- アルミニウム線またはチタン線
- 苛性ソーダ
- 染料(希望色)
- バッテリー(または他の電源)
換気の良い場所を確保し、ゴーグル、手袋、防塵マスクを着用してください。
作業を容易にするオプションアイテム(経験上推奨):
- ピンポン球(タンクに浮かべて酸ミストの発生を抑制)
- 攪拌機
- 染料加熱用の安価なケトル
- 温度管理用キッチン温度計
8) アルミニウムアルマイトの基本手順
上記全てを準備したら、以下の手順で進めます。
- スチールウールや研磨パッドでアルミニウム表面を擦り、加工痕を除去。
- 安全装備(手袋、ゴーグル等)を着用。
- 脱脂剤で洗浄後、蒸留水で洗い流す。
- 苛性ソーダ溶液(10〜20%)を調製(大さじ4杯/ガロン水)。蒸留水で希釈し部品を浸漬。ゴム手袋着用。数分待ち、泡が出れば表面がエッチングされている証拠。5分以内で完了。
- 苛性ソーダ浴から取り出し、蒸留水で洗浄。水が弾くようなら再度洗浄。
- アルミニウム線/チタン線で部品をラッキング(吊り下げ)。確実な電気接触を確保。線が触れた部分は無処理跡になるため位置に注意。
- 硫酸浴を調製:酸1部に対し蒸留水3部。周囲温度に関わらず、浴温を70°F(約21℃)に厳密維持(65〜70°F外れると失敗)。
- 陰極をタンクに投入(部品と接触させない)。部品を吊り下げ、ヒーターと温度計を設置。浴面をピンポン球で覆ってもよい。
- 浴温が70°Fになるまで待機。
- 電源を接続:正極を部品(陽極)、負極を陰極へ。この時点で危険な煙が発生するため注意。
- 電流密度設定:硬質皮膜なら0.03 A/in²、染色用の柔らかい皮膜なら0.02 A/in²。
- 初期電圧16V推奨。オンライン計算ツールもあるが、家庭では16Vで良好。プロセス中は温度上昇するため、常に監視必須。
- アルマイト進行中に染料を加熱(多くは140°F≒60℃で良好。色により調整)。
- 蒸留水槽と酸中和剤槽を準備。
- 完了したら通電停止、部品を取り出し蒸留水で15秒洗浄→中和剤槽で5分→再度中和剤で5分→蒸留水洗浄→染料槽へ浸漬。瞬時に着色するが、希望濃度により約15分浸漬。
- 染色後、部品を沸騰水で15分間煮沸。染料を硬化・封孔させる。
アルミニウムアルマイト仕上げ:Gensunがサポート
アルマイト仕上げの知識が深まれば、アルマイトアルミニウム部品が通常アルミニウム部品に対して複数の優位性を持つことは明らかです。しかし、アルマイトプロセスは見た目ほど単純ではなく、専門技術と専門知識を要します。
Gensun Precision Machiningはアジア圏で高品質製造サービスを提供するリーディングカンパニーです。最新鋭CNC加工技術による精密部品製造に加え、アルミニウムアルマイト仕上げを含む幅広い表面処理サービスを提供しています。
注:本記事は2021年4月に初版公開、2022年5月に更新されました。
産業技術