



半導体レーザー:現代技術を支える精密光生成
背景
レーザー(Light Amplification by Stimulated Emission of Radiationの略)はエネルギーを光に変換するデバイス。電気または光エネルギーで原子や分子を励起し、光を放出させます。レーザーは共振器で構成され、両端に平面または球面ミラーを配置、レーザー媒質で充填。この媒質は光または電気放電で準安定状態に励起可能。結晶、ガラス、液体、色素、気体など、この方法で励起可能なものなら何でも媒質になり得ます。
最も単純な共振器は2枚のミラー、一方は全反射、もう一方は50〜99%反射。光がミラー間を往復するたびに強度が増大。レーザー光は強烈なビームとして進行するため、非常に明るい光を生成。レーザービームは長距離投射可能、極めて小さなスポットに集光可能。
ミラーの種類でビーム特性が決まります。片側ミラーが1〜2%のみ透過する場合、非常に明るく、高度に単色(単一波長または単色)でコヒーレントなビーム。平面ミラー使用時は高度に準直(平行化)されたビーム。凹面ミラー使用時は共振器片端付近からビーム出射。前者の特性は医療に極めて有用、標的領域を精密にターゲット可能で周辺組織損傷を回避。
半導体レーザーは電気エネルギーを光に変換。導体と絶縁体の中間の導電率を持つ半導体材料を使用することで可能。半導体に特定量の不純物をドープすることで、負電荷電子または正孔の数を制御。
他レーザータイプと比較し、半導体レーザーはコンパクト、信頼性高く、長寿命。基本的に光増幅器と共振器の2コンポーネントで構成。増幅器はガリウムヒ素(GaAs)またはInP基板ベースの直接遷移型半導体材料で作製。これらは周期表第III族・第V族元素ベースの化合物。これら材料の合金を基板上に、他材料の精密な含有量で積層構造として形成。
共振器は光を増幅器内で連続循環させ集光を助長。通常導波路と2枚の平行平面ミラーで構成。ミラーは反射率増減と高出力密度による耐損傷性向上のための材料でコーティング。
半導体レーザーの性能とコストは出力パワー、輝度、動作寿命に依存。パワーはプロセスの最大スループットまたは供給率を決定。高輝度(レーザー出力を微小スポットに集光する能力)は電力効率を決定。寿命は長ければ長いほど運用コスト低減、特に産業用途で極めて重要。
最も単純な半導体レーザーは単一エミッターで1ワット超の連続波出力。パワー向上のためバーとマルチバー・モジュール、スタックを開発。バーは10〜50個の個別半導体レーザーを並列配列し単一チップに統合。スタックは複数バーの二次元配列。バーで50ワット出力、5,000時間以上寿命達成可能。この高出力は大量の熱を生むため、冷却システムを設計に組み込む必要あり。
歴史
レーザーの概念はアルベルト・アインシュタインが最初に提唱、光がフォトンと呼ばれる波動エネルギーで構成されることを示唆。各フォトンは波動周波数に対応するエネルギーを持ち、周波数が高いほど大きなエネルギーを運ぶ。アインシュタインとS・N・ボースがフォトンの「一緒に進む傾向」の理論を開発。
レーザー作用は1954年、ノーベル賞受賞者チャールズ・タウンズと同僚によりマイクロ波領域で初実証。アンモニア分子ビームを集電極系に通過。適切周波数のマイクロ波パワーを共振器に通すと増幅発生、「Microwave Amplification by Stimulated Emission of Radiation(MASER)」の用語誕生。「レーザー」の用語は1957年、物理学者ゴードン・グールドが初使用。
タウンズはアーサー・ショーローと共に1958年レーザーを提案、1960年特許取得。同年、ヒューズ研究所勤務の物理学者セオドア・メイマンが初の実用レーザーを発明。ピンクルビー結晶をフラッシュチューブで囲み、磨かれたアルミニウム円筒形共振器に収め、強制空冷。2年後、フラッシュランプをアークランプに置換し連続発振ルビー実現。
1962年、ロバート・ホールとGE研究者らが半導体材料でのレーザー作用実証、他の米国研究者も追随。室温動作可能な初の半導体ダイオードレーザー開発まで約10年、ソ連研究者たちが初実証。ベル研究所がソ連の成功を追随しつつレーザー寿命も改善。1975年、ニュージャージーのダイオードレーザーラボが初の市販室温半導体レーザーを発売。
この進歩にもかかわらず、これらレーザーは通信用途には依然不十分。代わりに性能・寿命改善後、フィリップス(オランダ)とソニー(日本)が1980年ダイオードレーザー使用のCD開発でオーディオCDに広く採用。10年代末までに年間数千万台のCDプレーヤー販売。最近ではDVDも光学ストレージとして登場、これもダイオードレーザーベース。
出力向上に伴い半導体レーザーは他用途へ展開。1995年以降、高出力ダイオードレーザー性能が25倍に飛躍。この高信頼性により大規模ダイオードレーザーグループを結合、最大25個の個別ダイオードレーザー「スタック」構築が可能に。
1999年、レーザーダイオード売上は全レーザーの64%(1996年57%から上昇)、2000年には69%到達予測。販売台数ベースでは半導体レーザーが約99%(4億台超)を占め、ほとんどのレーザー光が直接的または間接的(ダイオードポンピング経由)に半導体レーザーで生成。産業用途以外に、固体レーザーとファイバーレーザーのポンプ源、グラフィック用途(カラープルーフ、デジタルダイレクト製版)、医療・軍事用途(目標照射・測距)にも使用。2000年『Laser Focus World』推計で医療用レーザーの約34%が半導体タイプ。
原材料
従来型半導体レーザーは化合物半導体ガリウムヒ素で構成。インゴット形態で供給され、さらに基板に加工、他材料層を積層。層形成材料は特定処方に従い精密に秤量。その他、特定金属(亜鉛、金、銅)を添加物(ドーパント)または電極として、二酸化ケイ素を絶縁体として使用。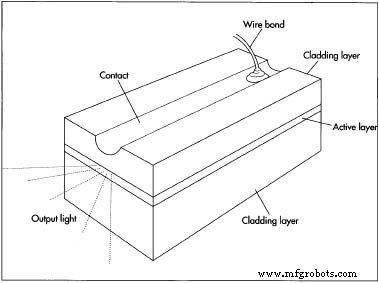 二重ヘテロ構造レーザー。
設計
半導体レーザーの基本設計は「二重ヘテロ構造」。複数層が異なる機能を持つサンドイッチ構造。活性層(光増幅層)を2つのクラッド層で挟み込み。クラッド層は活性層へ電子注入を担う。活性層の屈折率がクラッド層より大きいため、光が活性層に閉じ込められる。
接合設計を変更し光学共振器内の回折損失を低減することで性能向上可能。レーザー材料を改質し、共振器の屈折率と接合幅を制御することで実現。材料の屈折率は不純物の種類と量に依存。例えばP型層のガリウム一部をアルミニウムで置換すると屈折率低下、レーザー光が光学共振器により良く閉じ込められる。
接合幅も性能に影響。狭い幅で電流をレーザー長手方向の単一ラインに制限、電流密度上昇。ピーク出力は接合長1cm(0.4インチ)あたり400ワット以下、接合部電流密度6,500A/cm²以下に制限しレーザー寿命を延伸。
製造工程
基板製造
- 1 基板はチョクラルスキー法(Czochralski method)と呼ばれる結晶引き上げ法で製造。溶融液から結晶を成長。元素を混合加熱し溶液形成、冷却固化。シード結晶を垂直アーム底部に取り付け、溶融液表面でわずかに接触。アームをゆっくり引き上げ、結晶・溶融液界面で結晶成長。通常結晶をゆっくり回転させ不純物混入防止。引き上げ中の結晶重量測定でコンピュータ制御が引き上げ速度を変化、任意の直径を生成可能。
エピタキシャル層成長
2 基板上への層成長で最も一般的なのは液相エピタキシー(LPE)。基板が所望組成の溶液と接触すると、基板と同一または固定された結晶成長方向を持つ層を基板上に成長可能。温度低下に伴い半導体化合物(GaAs等)が溶液から結晶析出し基板上に堆積。
LPEシステムはリアクター(層成長槽)、基板ローディングシステム、ポンプ・排気システム(材料投入・取出し後の空気・不純ガス除去)、ガスフローシステム(水素ガスをリアクター通過させ不純ガス除去)、温度制御システムで構成。リアクター製造に高純度材料使用し層汚染防止。ローディングボックスは通常窒素ガス充填、リアクター開放時の空気パージ用。リアクターは典型的に石英管、内部にグラファイトボートとボートホルダー配置。グラファイトボートは外枠、基板ホルダー、スペーサー、メルトボックスで構成。
- 3 層用ソース材料をまず洗浄・エッチングし表面クリーニング。エッチング材料乾燥後、グラファイトボートの各メルトボックスに投入。各層成長時、材料を特定温度まで加熱溶融、基板ホルダーを基板と共に第一メルトから次メルトへ移動。基板を各メルトで所定時間・固定冷却速度(通常33°F/分、0.5°C/分)保持、各組成専用プログラムに従う。温度は熱電対センサーで自動制御。
レーザーデバイス加工
- 4 積層構造成長後、レーザーデバイス形成へ追加工程。まず基板を機械研磨し厚み70〜100ミクロンまで薄化、劈開準備。次に極薄二酸化ケイ素膜を基板表面に形成。フォトリソグラフィと化学エッチングでストライプ形成。蒸着法でコンタクト電極形成。次に平行結晶面に沿ってウェーハを劈開しレーザー共振器形成。完成レーザーデバイスを片面に銅ヒートシンク、反対面に微小電気コンタクトで取り付け。
品質管理
半導体構造成長用基板は結晶方位、エッチピット密度(EPD)、不純物濃度、基板厚、ウェーハサイズで要件を満たす必要あり。結晶方位は数度以内。エッチピット(長方形の丘や穴)は酸溶液で選択的エッチングし顕在化。エッチピット密度(平方cmあたりピット数)で転位密度推定、レーザー寿命に影響。EPD 10³/cm²以下必須。不純物濃度は約10¹⁸/cm³。基板サイズは最大3インチ(7.6cm)径、典型的に350ミクロン厚にスライス。
成長後、半導体ウェーハ表面を光学顕微鏡で検査。積層構造検査にはウェーハの研磨または劈開断面を染色・エッチングしコントラスト強調、走査電子顕微鏡で観察。X線回折で層組成決定と格子パターン測定。層の不純物濃度と屈折率も複数分析法で測定。レーザーデバイス加工後、電圧/電流曲線、閾値電流密度、スペクトル特性等の動作パラメータ測定。
未来展望
フロスト&サリバンの業界アナリスト予測ではダイオードレーザーシステム市場が2005年までに約46億ドルに到達。高出力ダイオードレーザーが固体レーザーより安価になり材料加工用途拡大が要因。コンパクトサイズと電気効率も産業用途(熱処理、溶接)で高出力半導体レーザーを魅力的に。新材料組成と加工法も開発中で用途拡大を推進。
製造プロセス