



バネ:エネルギーを蓄え形状に戻る仕組み
バネは外力に応じて形状を変化させ、力が除去されると元の形状に戻るデバイスです。バネを変形させるのに費やされたエネルギーは蓄えられ、バネが元の形状に戻る際に回収可能です。一般に形状変化量は印加力に比例します。しかし過大な力が加わるとバネは永久変形し、元の形状に戻らなくなります。
背景
バネにはいくつかのタイプがあります。最も一般的なのはワイヤーを円筒形または円錐形に巻いたもの。引きバネはコイル同士が通常接触、力で伸ばすとコイル間隔が開きます。対照的に圧縮バネは連続コイル間に隙間あり、縮める力でコイルが押し寄せ合います。第三のコイルバネタイプ、ねじりバネは印加力でコイルをより緊密な螺旋に捻る設計。クリップボードや蝶々ヘアクリップが典型例。
コイルバネのさらなる変種は時計バネ、平らな螺旋状に巻かれシリンダーや円錐ではなくフラット。一端が螺旋中心、他端が外縁に位置。
コイルなしバネも存在。最も一般的は葉バネ、浅いアーチ形状、自動車サスペンションシステムで常用。もう一つは皿バネ、ワッシャー様で切り詰め円錐形状。中空芯の固体弾性材料シリンダーもバネとして機能。非コイルバネは一般に圧縮バネとして機能。
歴史
極めてシンプルな非コイルバネは歴史を通じて使用。弾力性のある樹木の枝さえバネとして機能。より洗練されたバネデバイスは青銅器時代、複数文化で眉毛ピンセットが普及。紀元前3世紀、ギリシャ技師アレクサンドリアのクテシビウスが銅合金スズ比増加、鋳造、ハンマー打撃焼入れで「バネ性青銅」製法開発。葉バネ組み合わせで軍用投石機駆動試みるもパワー不足。紀元前2世紀、別の投石機技師ビュザンティウムのフィロンが類似装置製作、どうやら成功。
古代ローマ帝国で南京錠広く使用、少なくとも一種は湾曲金属葉で装置閉鎖維持、鍵で葉を圧縮し開錠。
バネ史の次なる重大発展は中世。ヴィラール・ド・オンヌクール考案の動力鋸(1250年頃)が水車で鋸刃を一方向押し出し同時にポール曲げ、ポールが元に戻る際反対方向へ鋸刃引張。
コイルバネは15世紀初頭開発。時計の一般的動力源だった重りシステムを巻きバネ機構で置換、時計職人は信頼性高い携帯型計時装置創出可能に。この進歩で遠洋航海船の精密天体航法が可能に。
18世紀、産業革命がバネ大量生産技術発展促進。1780年代、英国鍵職人ジョセフ・ブラマが工場でバネ巻き機使用。旋盤改造と思われ、切削ヘッド代わりにワイヤーリール搭載。リールからワイヤーを旋盤固定ロッドに巻き付け。リードスクリュー速度(リールを回転ロッド平行に移動)調整でバネコイルピッチ(連続コイル間距離)制御可能。
現在のバネ用途例は携帯電話タッチパッドキー支える微小コイルから、建物全体を支え地震振動から守る巨大コイルまで多岐。
原材料
鋼合金がバネ材料として最も一般的。人気合金:高炭素(ギター弦用ピアノ線等)、油焼き入れ低炭素、クロムシリコン、クロムバナジウム、ステンレス鋼。
他にベリリウム銅合金、リン青銅、チタンも使用場合あり。ゴムまたはウレタンで円筒非コイルバネ製造可能。セラミック材料は極高温環境用コイルバネ向け開発。単方向ガラス繊維複合材料もバネ用途で試験中。
設計
ワイヤー組成・サイズ、バネコイル径、コイル数、予想外力等要因ベースでバネ特性記述の数学的方程式群開発済み。これらをコンピュータソフトウェアに組み込み設計プロセス簡素化。
製造工程
以下は鋼合金コイルバネ製造に焦点。
巻き上げ
1 冷間巻き上げ。直径0.75インチ(18mm)までのワイヤーを室温で2基本技法で巻き上げ。一つはアーバーまたはマンドレルと呼ばれる軸にワイヤー巻き付け。専用バネ巻き機、旋盤、マンドレルをチャック固定した電動ハンドドリル、手回し巻き機で実施可能。旋盤リードスクリュー等ガイド機構でワイヤーを所望ピッチ(連続コイル間距離)に整列させながらマンドレルに巻き付け必須。
あるいはマンドレルなしで巻き上げ。一般にCNC(コンピュータ数値制御)工作機械で実施。
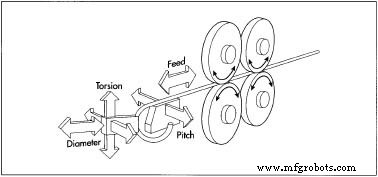 CNC機械によるバネ巻き上げ図。
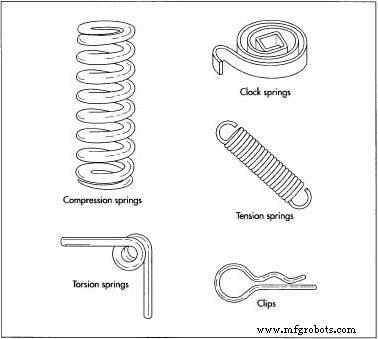 さまざまなタイプのバネ例。ワイヤーを支持ブロック上で前進させ溝付きヘッドへ向かわせ、ヘッドがワイヤーを偏向させ曲げ強制。ヘッドと支持ブロックを最大5方向で相対移動可能、形成中バネの直径とピッチ制御。
引きバネまたはねじりバネの場合、巻き上げ完了後に端部を所望ループ、フック、直線部に曲げ加工。
- 2 熱間巻き上げ。より太いワイヤーやバーストックは加熱軟化でコイル化可能。標準産業用巻き機で直径3インチ(75mm)までの鋼バー対応、カスタムバネで6インチ(150mm)厚バー実績報告あり。赤熱状態でマンドレルに巻き付け。即座に巻き機から取り出し油中急冷・焼入れ。この段階では鋼が脆すぎバネとして機能せず、以降焼き戻し必須。
焼き入れ・焼き戻し
- 3 熱処理。熱間・冷間問わず巻き上げで材料内部に応力発生。この応力除去とバネ特有のレジリエンス維持のため、バネを熱処理し焼き戻し。バネを炉加熱、適切温度で所定時間保持、徐冷。例:ピアノ線バネを500°F(260°C)で1時間。
仕上げ
- 4 研削。設計でバネ端面平坦要求時、この段階で端面研削。バネをジグ固定し正しい向き確保、回転砥石に押し当て所望平坦度達成。高度自動化設備ではスリーブ固定、両端同時研削、粗目砥石後に仕上げ砥石。適切流体(水または油系)でバネ冷却、砥石潤滑、粉塵除去。
- 5 ショットピーニング。バネ全表面に微小鋼球を打ち付け、表面平滑化と表層直下鋼材圧縮で金属疲労とクラック耐性強化。
- 6 セッティング。バネ所望長さとピッチ永久固定のため、全コイル接触まで完全圧縮。一部メーカーは複数回繰り返し。
7 コーティング。腐食防止でバネ全表面を塗装、液体ゴム浸漬、または亜鉛・クロム等他金属メッキで保護。機械メッキ法:バネを金属粉末、水、促進剤、微小ガラスビーズ入容器に投入攪拌、ガラスビーズが金属粉末をバネ表面に打ち付け定着。
あるいは電気メッキ:バネを電気伝導液に浸漬、メッキ金属は腐食するがバネは腐食しない液。バネに負電荷印加。液中にメッキ金属供給源も浸漬、正電荷付与。メッキ金属溶解し正電荷イオン放出、負電荷バネに引き付けられ化学結合。電気メッキは炭素鋼バネを脆化させるため、メッキ後短時間(4時間未満)で325〜375°F(160〜190°C)4時間焼き戻し脆化対抗必須。
- 8 包装。所望数量を箱やポリ袋でバルク包装。しかしバネ損傷・絡み防止の包装形態も開発:個別袋詰め、ワイヤー/ロッド通し、チューブ封入、粘着紙固定等。
品質管理
完成バネの仕様適合検査に多様な試験装置使用。金属硬度、既知力下でのバネ変形量等測定。仕様不適合バネは廃棄。試験結果統計解析で生産問題特定、プロセス改善、不良バネ削減。
不良バネ約1/3は生産問題起因。残り2/3はバネ形成用ワイヤー欠陥起因。1998年、研究者らがワイヤー巻き上げ適性試験(FRACMATと呼ぶ)開発報告、バネ製造前ワイヤー選別可能に。
コンピュータ制御巻き上げ機は品質向上二重効果:第一、手動操作より精密にバネ直径とピッチ制御。第二、電気入力でサイズ変化する圧電材料活用、CNC巻きヘッドがバネ特性実測値にリアルタイム精密調整。結果、仕様不適合で却下されるバネ減少。
未来展望
急成長するコンピュータと携帯電話産業の需要が、極小バネの信頼性高いコスト効率製造技術開発をバネメーカーに迫る。タッチパッドとキーボードキー支えるバネ重要だが、目立たぬ用途も。例:半導体製造用テスト装置メーカーがマイクロスプリングコンタクト技術開発。高さ40ミル(0.040インチ、1mm)の微小バネ数千本を半導体ウェハー個別コンタクト点に接合。ウェハーをテスト機に押し付けるとバネ圧縮、高信頼性電気接続確立。
医療デバイスでも極小バネ活用。カテーテルや内視鏡挿入端用コイルバネ開発。直径0.0012インチ(30マイクロメートル、0.030mm)ワイヤー、厚さ0.0036インチ(0.092mm)——約人間髪の毛同等。開発した日本企業がさらなる微小化挑戦中。
これまで達成された究極の微小化は1997年、オーストリア化学者ベルナール・クラウトラー。炭素原子12個鎖状結合、両端にコバルト原子経由でビタミンB12分子結合し分子バネ構築。緩和状態ではジグザグ形状、水で濡らすと強く屈曲絡み合い。シクロデキストリン添加で緩和状態復帰。実用応用未発見だが研究継続中。
製造プロセス
- 春の造園機器:適切なツールで庭を蘇らせる
- SolidWorksスプリングアニメーションチュートリアル: カムシャフトアセンブリで適応型スプリングを構築
- スプリング式ショックアブソーバーの機能・設計・メリットを理解する
- スプリングダンパー(ショックアブソーバー)交換完全ガイド:症状判断・構造種類・交換手順で安全走行を確保
- ショックアブソーバー(コイルスプリング)溶接は危険? リスク・代替案・修理判断の指針
- コイルスプリングの代表4タイプ:ボリュート・アーク・バリアブル・トーション
- ガータースプリングとは:設計・機能・シール用途への応用
- 圧縮コイルスプリング入門:仕組み・用途・初心者向け解説
- 引張スプリング(エクステンションスプリング)入門:初心者向け実践ガイド
- 引張スプリング vs 圧縮スプリング:主な違いと実用的用途
- メカニカル引張スプリング解説:仕組みと不可欠な理由