



パラシュート:歴史、設計、未来の革新
背景
パラシュートは、空気中を落下または移動する人や物体の速度を減速する装置です。主に高高度からの安全降下(宇宙船再突入、航空機投下)に使用されますが、水平展開でレースカー等車両の走行後減速にも構成可能です。
2つの基本設計があります。第1は半球から円錐までのドーム型キャノピー(布製)。第2は矩形パラフォイル(ラムエアキャノピー)で、翼のように機動しジャンパーが目標へ操向可能。両タイプとも重量15ポンド(7キログラム)未満、価格1,200〜1,500ドル。
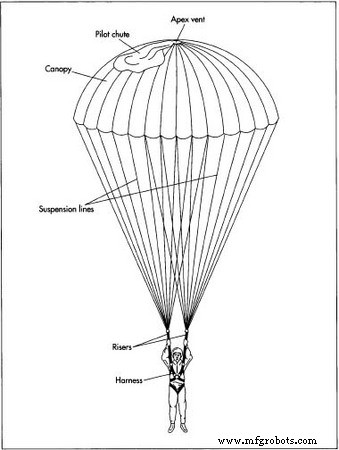
個人用ではハーネスとキャノピー収納コンテナが一体化。コンテナは通常バックパック型、座面型もあり。展開装置(一般的にリップコード)でコンテナ開放、小型パイロットシュート(直径約3フィート/1メートル)がメインキャノピーをバッグから引き出します。展開スリーブ等でキャノピー開傘を緩和し、装備と使用者への衝撃を軽減。
歴史
12世紀中国記録に剛体傘型パラシュートが娯楽用として記載、高所から飛び降りて安全着地。レオナルド・ダ・ヴィンチが1495年、木製フレーム支持のピラミッド型リネンキャノピーをスケッチ、火災建物からの脱出装置として提案も未実験。
本格実験は18世紀開始。1783年、フランス物理学者ルイ=セバスチャン・ルノルマンが木から2本の日傘を持って飛降り。2年後、ジャン=ピエール・ブランシャールが絹で初の非剛体キャノピー製作、熱気球から実験と伝わる。アンドレ=ジャック・ガルヌランが1797年から気球飛降りを繰り返し、8,000フィート(2,400メートル)到達、絹または帆布キャノピー重量約100ポンド(45キログラム)。初期飛降りは振動に悩まされ、1804年ジョゼフ・レランデスの頂点ベント(頂点円孔)導入で空気逃がしキャノピー安定化。
アメリカでは1901年チャールズ・ブロードウィックがコード連結パック導入、ライン切断で自動展開。1912年アルバート・ベリー大尉が移動飛行機から初パラシュート飛降り。第1次大戦末期にドイツ軍パイロットが広範使用、戦後アメリカ軍パイロット標準装備に。
第2次大戦ではパイロット安全だけでなく空挺部隊展開にも使用。1944年フランク・デリーがキャノピー外縁スロットを組み込んだ操向設計を特許取得。
最高高度飛降り記録は1960年ジョー・キッティンガー。気球で102,800フィート(31キロメートル)上昇、6フィート(1.8メートル)キャノピーで飛降り。4分38秒フリーフォール、714マイル/時(1,150キロメートル/時)到達、17,500フィート(5.3キロメートル)で28フィート(8.5メートル)キャノピー展開。総降下時間約14分。
原材料
初期キャノピーは帆布、しかし絹が薄さ、軽量、強度、耐火性、弾力性で優位。第2次大戦で絹禁輸によりアメリカ製造業者がナイロンへ転換。ナイロンの弾力性、防カビ性、低コストで主流材料に。現代キャノピーはリップストップナイロン(定期的に二重・特厚糸で織られた小正方形パターンで裂け目伝播防止)が標準。
他コンポーネント(補強テープ、ハーネスストラップ、吊り下げライン)もナイロン製。金属接続部はカドミウムメッキ鍛造鋼(耐食性)、リップコードはステンレス鋼ケーブル。
ある工場の月間使用量:生地400,000平方ヤード(330,000平方メートル)超、テープ・ウェビング500,000ヤード(455キロメートル)、コード230万ヤード(2,000キロメートル)、糸3,000ポンド(1,400キログラム)。
設計
ドームキャノピーは平円または円錐・放物面形(広げても平らにならない)。頂点ベントで気流確保、縁付近メッシュパネルで操向補助。吊り下げラインはキャノピー全長連続またはセグメント化(外縁とベントのみ接続)。
製造工程
組立
- リップストップナイロンを長台に展開、コンピューターガイド切断または丸刃電動ナイフでパターンピース切り出し。
- 4枚の台形パネルを楔形ゴア(約13フィート/3.96メートル)へ縫製。二針工業ミシンで平行二重縫い、フレンチフェルシーム(縁折り返し)で強度確保。一部ゴアセクションはリップストップナイロン替わりにメッシュ使用。
- 典型的に24ゴアを並列縫製で円形キャノピー形成、縫い目はステップ2と同一。
- 全パネルと縫い目を照明台で検査、適切な折り返し、縫製、欠陥なしを確認。欠陥を記録し修復後次工程へ。
仕上げ
- トップシームをテープで補強、各放射シーム上に縫製。
- 中央ベントをウェビングに生地巻き付け、四針ミシンで平行四重縫い補強。
- 外周スカート(2〜3フィート/0.5〜1メートル幅)をベント同様に仕上げ。
- V字タブを専用自動機でスカートへ縫製、均一性確保。
- 吊り下げライン(20フィート/6メートル)を各Vタブ通し、ジグザグ縫いで裾とシームへ4〜10インチ(10〜25センチ)固定。
- 頂点ライン12本(1フィート/30センチ)を中央ベントへ縫製、各々ベント横断し対向シームのVタブへ接続。
リギング
- キャノピーを鋼製コネクタリンクでハーネスへ接続。ラインは無捩れ・正順序維持必須。
- ライン端をノットまたはチャイニーズフィンガートラップ法で固定、ジグザグ縫いで誤解放防止。
- 全作業最終検査。合格パラシュートにシリアル番号、製造日、検査スタンプ付与。
- FAAライセンス取得リガーがキャノピー、吊り下げライン、パイロットシュート、作動装置(リップコード等)をパックへ組立。
品質管理
製造業者はFAA民間・軍用航空基準準拠必須。品質管理には照明検査台、生地・シーム強度測定用引張試験機、空気透過率測定用透気度計、縫い目カウント用精密測定工具を使用。
将来展望
更なる材料と設計の研究継続中。注目すべき進展は航空機緊急降下用パラシュートの可能性。バリスティック・リカバリー・システムズ社(BRS)が小型航空機用汎用航空機回収装置(GARD)を製造。キャノピー1,600平方フィート(150平方メートル)、15×10×6インチ(38×25×15センチ)バッグに真空梱包、重量25ポンド(10キログラム)、小型ロケットで低高度でも確実展開。
1990年代末までに14,000機以上の軽量・超軽量飛行機にGARD装備、各2,000〜4,000ドル。BRS記録で1998年6月時点で121名の命を救済、FAAがセスナ2機種で承認。
ボーイング747用5パラフォイルシステム提案もあり、緊急降下時の制御可能グライドパス構築目指すも実用性未検証。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- UAV 用弾道パラシュート回収システムの設計
- エアレーションブロワーVlog 3: クールキャノピーが熱から機器を守る仕組み