



箸の歴史・職人技・環境影響
箸は一対の細い棒(伝統的に木製)で、アジア料理を楽しむための道具です。起源は中国・殷王朝(紀元前1766〜1122年)に遡り、以来アジア全域で普遍的な食器となっています。
背景
日本において箸は単なる食器以上の文化的意義を持ちます。子供の知的成長を育むと信じられ、家族それぞれの手のサイズに合わせた専用箸を持つ家庭も多いです。マナーも厳格:一緒に握りしめない、茶碗に渡さない、食べ物を刺さない。先を舐めたり、皿を叩いて注意を引いたりすることもタブー。形状・サイズ・素材は用途を反映します。精巧な手彫り箸は家庭用として珍重され、先の丸い長い木製箸は調理用。飲食店では軽量な使い捨て箸を提供し、一部日本家庭では猫のトイレ掃除用に長い箸を使うことさえあります。
原材料
使い捨て箸の生産ではアスペン材が主流で、年間約200億膳、その大半が日本で消費されます。高級・繰り返し使用タイプでは、象牙や翡翠、金属、または松、杉、桜、白檀、桐、朱朴(メイプル・松・杉の合成材)など希少木材が用いられます。選ばれる木材は硬く、耐水性があり、美しい木目を持つことが条件。伝統的な信仰では、栗は富を招き、黒柿は長寿をもたらすとされています。
製造工程
以下は高品質・手作り箸の製作ステップバイステップガイドです。
木材の製材
- 1. 製作者は木材ブロック(多くは予め乾燥・熟成済み)を選び、最適な硬さと含水率を確保。木目を検分し、最も美しい模様が出る向きで、バンドソーで完成品よりやや長い長細い長方形に切り出す。
象嵌(インレイ)
- 2. 装飾用箸の場合、ブロックに浅い溝を切り、対照的な色の薄い木材シートを接着・クランプ固定して乾燥させ、印象的な模様を作る。
ブランク切り出し
- 3. 象嵌が固定されたら、テーブルソーでブロックをスライスし、個別のブランク(幅約0.25インチ/0.64cm、完成品長さ)に分割。
形状整形
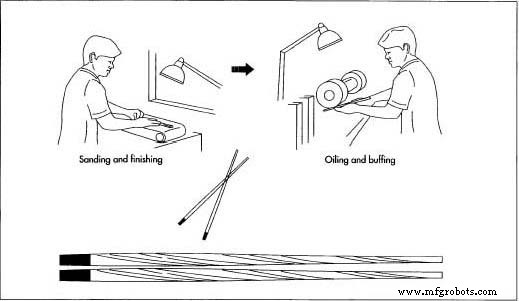
- 4. ブランクを手作業でスクレーパーやサンディングベルトを用いて、先端が円柱状にテーパーした角形、または全体が円柱形など、目標形状に整形。
研磨
- 5. 番手を変えながら入念にサンディングし、ささくれを除去して滑らかな仕上げにし、最終コーティングの下地を整える。
仕上げ塗装
- 6. 伝統的にはウルシ科植物(スマック)の樹液から採れる天然漆を、浸漬乾燥で硬く透明な膜に仕上げる。無毒塗料やオイルで木目を際立たせソフトな光沢を出す職人も。最終バフ掛けは手作業または機械バフで実施。
大量生産箸
使い捨て箸は自動化ラインで大量生産されます。アスペン原木を伐採・選別し、現地でブロックに加工して工場へ出荷。工場ではブランク切断、研磨、仕上げを一括処理し、年間数百万膳単位で生産。「半割り」構造(使用直前まで2半分が繋がった状態)で取り扱いを減らし、生産を簡素化。
品質管理
職人は生産前と生産中の各木材について、色・木目・欠陥を検査。この徹底した検品により、最終製品の耐久性と美観を維持します。
副産物と廃棄物
使い捨て箸産業は環境負荷で批判されてきました。細かい木目材のみが適するため、多くの木が箸専用に伐採され、残り材は腐敗または焼却されます。日本が最大消費国ですが、高まる生態学的意識から、繰り返し使えるプラスチック箸や、間伐材(本来なら廃棄される材)を原料とする箸など代替案が登場。世論と企業努力で業界はより持続可能な実践へシフトしつつあります。
製造プロセス
- プロフェッショナル木材ステイン:歴史、種類、生産
- 木材の主要特性:建築とデザインのための物理・化学・力学的性質
- 木材の完全ガイド:用途、歴史、現代応用
- 木ネジ解説:種類・特徴・選定のポイント
- プレーナー(カンナ・自動カンナ盤)の種類・用途・メリット
- サンディングシーラーの解説:滑らかな木工仕上げの鍵
- OSBパネル(配向性ストランドボード):構成、用途、メリット
- 熱処理木材(ヒートトリーテッドウッド)完全ガイド:防腐・寸法安定・害虫駆除、ISPM15国際基準と用途別温度管理
- ファイバーボードの理解:組成、用途、メリット
- 木材(タイムバー)とは:木材とランバーの総合ガイド
- 木材加工の理解:原木から仕上げ製品まで