



繊維板(MDF)生産:工程、品質、未来のトレンド
概要
エンジニアードウッド、別名複合林産物は、木材繊維、チップ、削り屑を樹脂で熱圧接着して製造されます。米国では年間約2,100万トン(2,100万トン)の複合材木材を生産。最も一般的な形態は合板、ブロックボード、繊維板、パーティクルボード、単板積層材です。これらの製品は、これまで未利用だった木材残渣と低グレード樹種を活用し、原材料の廃棄を最小限に抑えています。
中密度繊維板(MDF)は、主に木質繊維を合成樹脂で接着したパネルです。パネルは比重0.50〜0.80(31〜50lb/ft³)に圧縮されます。製造中に添加剤を配合し、強度、耐湿性、仕上げ性を向上。MDFは多様なサイズ・形状に切削可能なため、工業用包装、ディスプレイスタンド、玩具、家具、キャビネット、壁パネル、モールディング、ドア部材などに用いられます。
MDF表面は平滑で滑らか、節や木目パターンがなく、仕上げ作業を簡素化し一貫した結果をもたらします。均質なエッジは精密加工を可能とし、他基材と比較してトリミング廃棄を削減。寸法安定性と強度の向上により、多くの内装用途で無垢材の優れた代替材となります。家具メーカーはMDFにエンボス加工を施し立体デザインを創出、均一なテクスチャーを活用しています。
過去10年間で米国MDF市場は急拡大。出荷量62%増、プラント能力60%増。現在、年間10億平方フィート以上(9,300万m²)のMDFが米国で消費されています。世界能力は1996年に120億平方フィート(11億m²)に達し、現在世界で100以上のプラントが稼働しています。
歴史
MDFは1960年代に米国で最初に商業化され、ニューヨーク州デポジットで初期生産が開始されました。関連製品のハードボード(圧縮繊維板)は1925年、ウィリアム・メイソンが製材所で大量に廃棄される木材チップの用途を模索中に偶然生まれました。木材繊維を断熱材としてプレスする試み中、プレスの停止を忘れたことで耐久性のある薄板が誕生——ブロートーチ、18世紀型レタープレス、古い自動車ボイラーを用いた初期の繊維板でした。
原材料
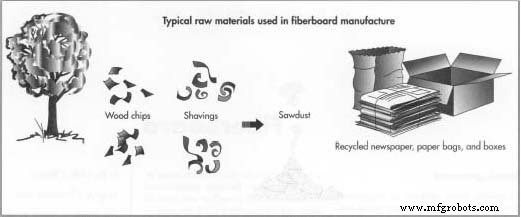
繊維板の伝統的原料には木材チップ、削り屑、おが屑があります。持続可能性への注力が高まり、原料は廃紙、コーンシルク、バガス(サトウキビ繊維)、段ボール、プラスチック・金属複合容器、電話帳、古新聞へと拡大。ある企業では年間10万トンの廃棄物を処理し、高品質MDFへリサイクルしています。合成樹脂で繊維を接着し、追加添加剤で性能を改善します。
製造工程
技術進歩がMDF品質を著しく改善。革新は木材準備、樹脂配合、プレス機械、パネルサンディング技術に及びます。現代プレスはサイクルタイムを短縮、サンディング時の帯電防止システムでベルト寿命を延長。
木材準備
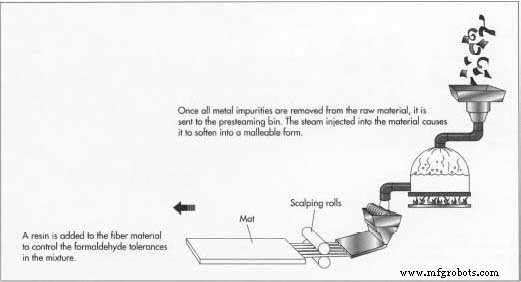
- リサイクル繊維の選別と精製は、磁気選別で金属不純物除去から開始。材料を大塊と小片に分類、小片をさらにおが屑と木材チップに分割。
- 2回目の磁気スキャン後、不用材を燃料へ転用。残留繊維を予備蒸気処理、サイドスクリューとプラグスクリューフィーダーで圧縮脱水。リファイナーで繊維を均一ストランドへ解繊、第2リファイニングで純度向上の場合も。大型モーターリファイナーが異物もふるい落とします。
硬化とプレス
- リファイニング前に樹脂を添加しホルムアルデヒド含有量を制御、触媒を後添加。繊維をフラッシュチューブドライヤー(油またはガス加熱)へ吹き込み。精密計量で適正樹脂・繊維比を確保。
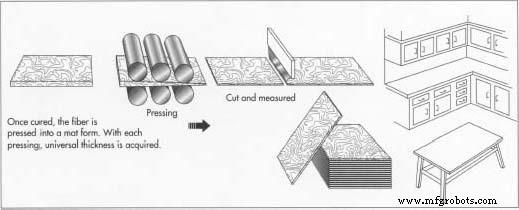
- 圧縮マットをスカルピングローラーで均一厚に整え、複数段階プレスへ。大型ドラム装備の連続プレスが一定速度でマットを圧縮、電子制御で目標密度と強度を保証。最終製品を仕様寸法にトリミング、冷却後に長さカット。
- プレスはカウンターバランス式油圧クロージングシステムを備え、4点位置制御で個別パネル厚精度を実現、プレキュア問題を低減。
パネルサンディング
- パネルを、炭化ケイ素やセラミック代替材(ジルコニアアルミナ、酸化アルミニウム)コートベルトでサンディングし、微細で滑らかな表面を実現。8ヘッドサンディング機と両面グレーディングで一貫した仕上げ品質を提供。帯電防止技術で静電気を除去、粉塵減少とベルト寿命延長を実現。
仕上げ
- 最終用途に応じ多様な仕上げを施工。ラッカー着色と木目パターン印刷、表面エンボスが一般的。ギロチンカッターで大判シート(最大100インチ幅)、ダイカッターで小判(42×49インチ)。狭幅ストリップ(1〜24インチ)は専用機で製造。
- ラミネート機でビニール、箔、その他単板を貼付。MDFロールを展開、2ローラー間で接着剤塗布、ラミネート接合、ラミネーター通過で複合化。
品質管理
ほとんどのMDFプラントはコンピュータ制御プロセスを採用し、全製造工程を監視し製品一貫性を維持。連続重量ベルト、坪量ゲージ、密度プロファイルモニター、厚さゲージが協働して均一性を保持。米国国家規格協会(ANSI)が用途別の製品仕様、ホルムアルデヒド放散基準を策定。これらの基準は環境規制と市場要求に合わせて進化します。
ANSI規格A208.2(現行第3版)は、MDFを密度と用途(内装・外装)で分類し、内装製品4グレードを定義。物理的・機械的特性、寸法公差、ホルムアルデヒド上限をメートル法とヤードポンド法の両単位で規定。
主要性能指標——密度、比重、硬さ、破壊弾性率、耐摩耗性、衝撃強度、弾性率、引張強度、吸水率、厚み膨れ、内部結合強度——はASTM D-1037準拠で測定。これらの試験で各パネルが業界ベンチマークを満たすことを保証します。
未来
1996年に750の新プラントが追加されたものの、消費予測では1997年に10%減少、特定市場と輸出が期待を下回りました。それでも、ハイテク設備と厳格な環境管理に投資するプラントはプレミアムMDFを生産可能です。
環境規制が革新を駆動し続けます。尿素ホルムアルデヒド樹脂がコストと速乾性で主流ですが、ホルムアルデヒド放散懸念があります。フェノールホルムアルデヒド樹脂は硬化後放散ゼロでクリーンな代替案ですがコスト高。初期研究では、少量樹脂で同等の処理時間達成が示唆されています。
製造技術進歩——プレキュア排除とパネル厚変動最小化のプレスシステム——により、優れたエッジ一貫性、より滑らかな表面、向上した物理特性を持つMDFが実現。これらの改善が家具・キャビネット設計でのMDF採用拡大を促すと期待されます。
製造プロセス
- プロフェッショナル木材ステイン:歴史、種類、生産
- 木材の主要特性:建築とデザインのための物理・化学・力学的性質
- 木材の完全ガイド:用途、歴史、現代応用
- 木ネジ解説:種類・特徴・選定のポイント
- プレーナー(カンナ・自動カンナ盤)の種類・用途・メリット
- サンディングシーラーの解説:滑らかな木工仕上げの鍵
- OSBパネル(配向性ストランドボード):構成、用途、メリット
- 熱処理木材(ヒートトリーテッドウッド)完全ガイド:防腐・寸法安定・害虫駆除、ISPM15国際基準と用途別温度管理
- ファイバーボードの理解:組成、用途、メリット
- 木材(タイムバー)とは:木材とランバーの総合ガイド
- 木材加工の理解:原木から仕上げ製品まで