



芝刈り機の進化、設計、製造
概要
芝刈り機は1枚以上の刃を高速回転させ草を刈り取る機械装置です。初期作業員は鎌で芝刈り(遅い、疲労大、湿った草のみ有効)でしたが、エドウィン・バディングの1830年試作機で機械化開始。繊維剪断機に着想得たバディングの円筒式芝刈り機はチェーン駆動後部ローラー搭載、馬引きまたは手押し操作可能。初期商用モデルは重く非効率でしたが、将来革新の基礎築きました。
19世紀末には蒸気駆動、後にガス駆動芝刈り機登場。ベンツ社(ドイツ)とコールドウェル芝刈り機社(ニューヨーク)が1897年初ガス駆動設計導入、量産は1902年ジェームズ・エドワード・ランサムの乗席付き商業的実用モデルから。その後改良(軽量フレーム、サイドホイールレイアウト、自走式)で英国中心に普及拡大。
動力芝刈り機バリエーション
現代動力芝刈り機は4主要カテゴリー:ロータリー、パワーリール、乗用、トラクター。ロータリーが市場支配、典型的夏の土曜日に使用される4,000万台中約80%占有。単一回転刃をハウジング内蔵、最大3,000RPM回転(刃先約19,000フィート/5,800m/分)。刃形状(ホーン型や風洞型)で刈草を排出シュート誘導。自走式はチェーン/ベルトで車輪駆動、手押し式は手動操舵。パワーリール式は回転ドラム上に複数固定刃、刃全長で切断、密生芝で効率優位。製造複雑だが特定草種で優れた仕上がりで人気維持。
原材料
典型的ガソリン手押し芝刈り機は最大270部品:2/4サイクルエンジン、機械加工金属部品、少数プラスチックアクセサリー(サイド排出シュート、カバー等)。主要構造(モアパン、ハンドルバー、エンジン、刃)はスチール製、プラスチック要素で軽量化と耐食性確保。
製造プロセス
従来型ロータリー芝刈り機製造には綿密な在庫管理、精密部品配置、同期労働が要求。ロボットセルと熟練技術者が協働し品質・効率確保。
荷降ろしと配分
- 部品トラックで工場搬入口到着、フォークリフト/天井トロリーで成形、機械加工、塗装、直接組立ステーションへ配分
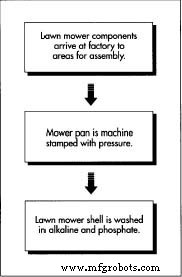
工場で部品は機械プレス、プラズマ切断、溶接、静電粉体塗装を実施。スチールモアパン(強烈圧力下加熱)にプラズマカッターで精密開口、他構造要素と溶接後焼付けで耐久仕上げ。
モアパン
- 1. パンをプレス成形、ロボットセルでプラズマ切断必要開口作成。プラズマ(高度電離ガス)でクリーン切断、溶接にも使用可能
- 2. バッフル等部品をパン溶接、粉体塗装。化学洗浄、静電噴霧、オーブン焼付けで硬質エナメル様コーティング達成、腐食性草液と破片耐性
- 3. ハンドルバー曲げ・穿孔・制御機構組立をロボットセル実施、最終統合へ
ハンドルバー成形
- 4. ハンドルバーを3段階ロボットプロセス:複数点曲げ、端部平坦化、始動機構・刃制御・パン取付穴パンチング
サブアセンブリと最終組立
- 5. 主要サブアセンブリ(エンジン、タイヤ、シフト機構、ワイヤーハーネス、ベアリング)を専門サプライヤー調達。射出成形プラスチックでサイド排出シュートとカバー供給
- 6. 組立チームが移動ラインで主要サブアセンブリ組立。エンジン搭載、モアパンボルト固定、シフト制御取付、トルクレンチで刃クランプ。車輪とハードウェア追加後ユニット反転、ハンドルバー取付、ケーブルルーティング。各芝刈り機性能試験後出荷
品質管理
生産通じて検査員がフィット、シーム、公差、仕上げ検証。塗装品質重要;サンプルを超音波試験で450時間環境曝露シミュレート。塗装不良はコーティング/洗浄サイクル調整で対応。最終性能試験(エンジン始動、RPM検証、安全スイッチチェック)で各芝刈り機が消費者製品安全委員会基準適合確認(ハンドル離すと3秒以内刃停止等)。
将来展望
新興動力源(太陽光発電芝刈り機等)が静音・ゼロエミッション実現へ。現行モデル約2時間刈払い後3日充電必要だが、バッテリー技術急速進化で稼働時間拡大中。蓄電容量向上でソーラー芝刈り機がガソリンエンジン代替の実行可能持続可能選択肢へ。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- バイク搭載フィッシングリグのラピッドプロトタイピング: CADから実釣まで