



洗濯機の進化:手動式から現代電気モデルまで
背景
機械式洗濯機は1800年代初頭に登場しましたが、すべて手動式でした。初期モデルは衣類をこすり洗いし、後期モデルは水中を衣類を動かすことで洗浄しました。蒸気駆動業務用洗濯機は1850年代に登場しましたが、家庭用洗濯機は1900年代初頭まで完全に手動式でした。複数の企業が電気式機械の製造を開始したためです。オートマチック・エレクトリック・ウォッシャー社とハーレー・マシン社が1907年に電気洗濯機の販売を開始し、メイタグが1911年に電気式絞り洗濯機を提供。1947年、ベンディックスが初の全自動洗濯機を発売し、1953年までには脱水式機械が絞りタイプを人気で上回りました。
米国で最後に製造された絞り洗濯機は1990年6月、ウィスコンシン州リッポンのスピードクイーン工場で作られました。現在の主要米国メーカーはゼネラル・エレクトリック、メイタグ(モンゴメリ・ワード)、スピードクイーン(アマナとモンゴメリ・ワード)、ホワールプール(ケンモア)、ホワイト・コンソリデーテッド(フリジデアとウェスティングハウス)です。
多様な機能を持つ多くのモデルが現在利用可能ですが、例外を除きコントロールのみが異なります。家庭用洗濯機とコインランドリーの縦型洗濯機の唯一の違いは構造の頑丈さだけです。
洗濯機はモーターで動作し、トランスミッションと呼ばれるユニットを通じて攪拌翼に接続されています。モーターとトランスミッションは機械の下部付近にあり、攪拌翼は機械の中央を貫いて上方に延びています。トランスミッションは自動車のトランスミッションと似ており、攪拌翼の速度と方向を変更します。一方向(攪拌)では、トランスミッションが攪拌翼とスピンチューブ(小さな穴のある内槽)の回転を前後運動に変換。コントロールによってモーターが逆転(脱水)すると、トランスミッションがロックし、攪拌翼、トランスミッション、スピンチューブが一体となって回転。トランスミッションが速度や方向を変えなければ、遠心力で衣類から可能な限り水分を除去します。モーターはポンプにも接続されています。モーターが脱水方向に動くと、ポンプが槽から水を汲み上げ排水管へ排出します。
他国向けモデルは異なる機能を提供します。イギリスで販売される全モデル(そしておそらく間もなくヨーロッパ全域)で必須のコンポーネントはリッドロックです。通常、蓋を開けると安全のため洗濯機が停止します。しかしイギリスでは、洗濯機稼働中は蓋がロックされて閉じた状態でなければなりません。
原材料
洗濯機の多くの部品はシート鋼で製造され、通常亜鉛メッキで耐錆性を向上。鋼メーカーはコイル状で金属を供給し、最小廃棄で所定サイズにカット、または成形工程に自動供給可能。スピードクイーンの一部モデルではスピンチューブがステンレス鋼製。他のすべてのモデルではホーローコーティング用に設計された鋼(エナメリングアイアン)を使用。洗槽は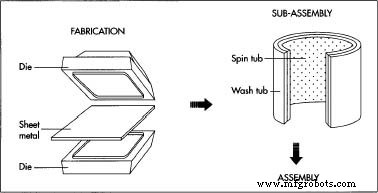 機械キャビネットを開けない限り見えないため、一般的にホーロー用エナメリングアイアンを使用。ホワールプールは例外で、外槽にエナメリングアイアンの代わりにプラスチックを使用。
多くの他部品もプラスチック製。メーカーは原料プラスチックを受け取り、小さなアリほどのサイズのピースで部品を製造、重量を支えない、または極めて優れた耐錆性を必要とする機械部品に使用。これらにはポンプ、タブガード(衣類がスピンチューブから洗槽やキャビネットエリアへ飛び出すのを防止)、攪拌翼が含まれます。
トランスミッションは一般的に鋳造アルミニウム製で、インゴット(20ポンドのアルミニウムスラブ)としてメーカーから納入。スクラップ部品は通常再溶解して再利用。ホース、コントロール(タイマー、スイッチ等)、モーターは他メーカーからプレハブ形態で購入。
製造工程
製造工程は部品製造(ファブリケーション)、サブアセンブリ(部品を組み合わせてコンポーネント化)、最終組み立て(コンポーネントを組み合わせて最終製品化)に分かれます。ファブリケーション工程は、特定の原材料タイプ(シートメタル、プラスチック、アルミニウム)ごとに複数の異なる手順で構成されます。構成部品が製造されると組み立てられ、主要サブアセンブリ(コンポーネント)にはトランスミッション、ポンプ、スピン・洗浄槽、バランスリング、塗装部品が含まれます。最後にサブアセンブリを洗濯機のシェル内部で組み合わせ、完成品となります。
ファブリケーション
- 1 ほとんどのシートメタル部品はプレスという機械で成形。この名前は非常に説明的で、機械が実際にダイと呼ばれる金型の二半分の間でシートメタルをプレス(圧縮)するため。金属はダイの半分間の空間の形状を取ります。単一ダイで成形された金属部品は皺、割れ、裂けやすいため、一般的に複数のダイで各コンポーネントを成形。可能な場合、金属をコイルから直接プレスに供給。不可能な場合、長さにカットし手動で(キャビネットのような大型部品は自動的に)ダイに配置。
- 2 プラスチック部品は射出成形機で成形。目的の部品形状のキャビティを持つ金属金型。溶融点まで加熱されたプラスチックを高圧で金型に押し込み。次に水を金型に通して冷却固化。金型を開き、イジェクターピンで部品を押し出し。プラスチック部品を見ると、これらのピンが作った小さな円が見えることが多いです。
- 3 アルミニウムトランスミッション部品をダイカスト機で概形成形。これは射出成形とよく似ていますが圧力を使用しません。
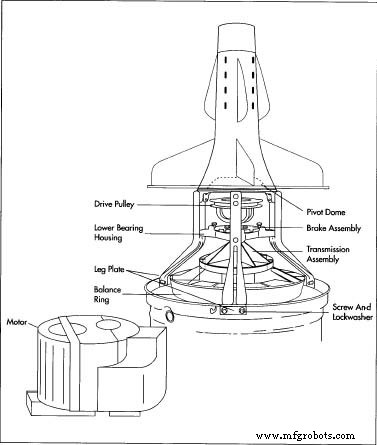 トランスミッション、モーター、ブレーキアセンブリなど主要コンポーネントの多くは攪拌翼の下に収納。バランスリングは運転中に洗濯機が動き回らないよう安定化する重り付きリング。溶融金属を機械的にレードルで金型に注入し冷却。続く粗鋳造を様々な機械で穴あけ、重要面の余分な金属削り取り、部品から金属切削して最終形状に。
サブアセンブリ
- 4 トランスミッションは作業員が手作業で組み立て、複数のシャフトとギアをボルト留め、スナップフィット、またはプレスフィット(きつい嵌め合わせ)で結合。作業員が定量オイルを添加しユニットをボルト締め。
- 5 ポンプは自動組み立て。ロボットがインペラーとシールをカバーとボディに配置、ポンプをシール。一部メーカーは熱を、他は振動(熱を発生)をシーラントとして使用。
- 6 槽部品をプレスで製造、サブアセンブリを自動製造。ドラム形状に圧延後、側面を溶接。溶接を平滑化し、ドラムをエキスパンダーと呼ばれるユニットに載せ、槽を最終形状に伸張。底部を溶接し、この溶接も平滑化。ステンレス鋼の場合は衣類が引っかからないよう研磨。それ以外の場合、グランドコートと呼ばれる溶液に浸漬し約1600度まで加熱してコーティング硬化。見えない洗浄槽の場合はこれで完了。見えるスピンチューブの場合、同じ手順でフィニッシュコートを施し、白または青色に仕上げ。
- 7 バランスリングは洗濯機を安定化する大きな重り。外部構造はプラスチック、強度のため金属リングをプラスチックに溶け込ませた構造。セメントを添加し精密にバランス調整。20ポンド以上のこのリングが、使用中に機械が「ウォーキング(移動)」しないよう保持。
- 8 洗濯機メーカーはいくつかの塗装プロセスを使用。一社は鋼メーカーが予め塗装した鋼を使用。安価だが切断エッジが塗装されていないため最良の防錆保護にはならない。他社は様々な化学薬品で部品を処理し洗浄・準備してから塗装を適用。一部では小麦粉のような粉体塗料を使用。空気と混合し電荷を与え、部品にスプレー。部品をオーバーヘッドコンベアから吊り下げ、逆電荷を与えて塗料と部品が引き合うようにする。スプレー後、コンベアが部品をオーブンに移動させ塗料を溶融、冷却時に塗装プロセス完了。
組み立て
- 9 この工程はトランスミッションをバランスリングに搭載することから開始。トランスミッションを洗浄槽上のベアリングにセット、洗浄槽はコンベア上。もう一つのベアリング(下部ベアリング)、ブレーキアセンブリ、ドライブプーリーをトランスミッション末端に装着。次にピボットドームと呼ばれる枢軸機構と脚をボルト留めし、全パーツを保持。
- 10 油圧機構で作業員がこのアセンブリ(モジュールと呼ばれる)を洗濯機ベースに搭載。スプリングでモジュールとベースを保持。シールを追加、スピンチューブを洗浄槽内のトランスミッションにボルト留め、プラスチックカバーをスナップイン。プラスチックハブ(攪拌翼をトランスミッションに接続)をトランスミッションシャフト出力端にボルト留め。攪拌翼をハブにスナップイン。
- 11 ポンプと取り付けブラケットをモーターにボルト留め、シールドを装着して潜在的漏れから保護。このアセンブリを洗濯機ベースにボルト留め、ベルトとホースでトランスミッションモジュールに接続。
- 12 次に蓋ヒンジを蓋とトップに取り付け。洗濯機トップをヒンジ付きでキャビネットにボルト留め(メンテナンス容易化)。給湯・給水混合バルブをキャビネット背面にボルト留め。操作説明の文字と絵を表示するグラフィックパネルをコントロールパネルに搭載、コントロール自体は背面から取り付け。配線を一単位として接続したものをハーネスと呼ぶ。ハーネスを一端でコントロールコネクタにクリップ留め、他端をトップの穴を通してモーターに取り付け。キャビネットアセンブリは大型重量のためロボットで洗濯機内に配置。
- 13 キャビネットをベースにボルト留め、コントロールをモジュールとモーターの対応コネクタでスナップ接続。排水ホースをキャビネットから引き出し、グースネックと呼ばれる部品を追加。この部品がホースにフック形状を与え、排水口に固定可能に。試験後、フロントパネルをボルト留め、情報とアクセサリーのパケットを添付。
- 14 完成ユニットを自動梱包。機械が段ボール箱(出荷時は平ら)を開き、洗濯機にかぶせる。上下フラップを同時に折り畳み接着。機械が箱の上下に圧力をかけて接着剤の硬化を確実に。接着硬化後、箱の上部にバンディングストラップを巻き、フォークリフト輸送用強度を確保(ユニットは上部から吊り上げ輸送し、破損リスクを低減)。
品質管理
外部メーカーから購入したすべての部品を使用前スポットチェック、ほとんどのサブアセンブリもチェック。例えば全トランスミッションを自動試験で動作、騒音、振動検査。全ポンプをエアリークテスト(組み立て自動化時は自動、手動時は手動)。全塗装部品を目視検査で欠陥確認。日次サンプルを洗剤、漂白剤、蒸気浴で腐食試験。完全組み立て後、水を満たし騒音、振動、目視欠陥、コントロールと機構の正常機能を試験。梱包後、一部ユニットを輸送条件シミュレーションの過酷試験にかけ、カートニング工程を検証。
副産物/廃棄物
余ったシートメタルスクラップは金属リサイクルセンターへ売却、余剰アルミニウムは再溶解して再利用。余剰プラスチックは小さな塊に粉砕し、色の一貫性が保てないため非可視部品に再利用。未使用塗料(粉体形式)は自動回収・再利用。塗装等のプロセスからの化学薬品を無害な廃棄物形態に反応させ安全に処分。
未来展望
モーターがより安価で耐久性が高くなるにつれ、ベルトではなくモーター直駆動の洗濯機を提供することが経済的になり、洗濯機がより多機能で静かになります。もう一つの傾向は縦型洗濯機が前面投入式洗濯機に徐々に置き換わることで、水使用量が少ないため政府の水使用制限を満たします。日本では攪拌翼ではなく泡で洗浄する洗濯機がテストされています。コンピュータを使用し、この機械が各洗濯物の汚れ具合を感知し、その汚れを除去するために必要な泡活動を生成。これは通常のコンピュータより人間の論理に近く模倣するためファジーロジックと呼ばれます。成功すればこれらの機械が他でも利用可能になるでしょう。さらに将来的には超音波で洗浄する洗濯機—人間の耳では聞き取れない20,000サイクル/秒以上の周波数で振動する音波—が使用されるかもしれません。 現在米国の家庭用洗濯機の多くは縦型ですが、これらは徐々に前面投入式に置き換わるでしょう。水使用量が少ないため前面投入式は政府の水使用制限を満たします。また日本で攪拌翼ではなく泡で洗浄する洗濯機がテストされています。コンピュータを使用し、この機械が各洗濯物の汚れ具合を感知し、その汚れを除去するために必要な泡活動を生成します。
製造プロセス