



Suzie Model One: 高精度 CNC 基板カッター
部品と材料
| 部品名 | 数量 | 備考 |
|---|---|---|
| Arduino UNO | 1 | 制御用メインボード |
| Pololu A4988 ステッピングドライバー | 3 | X/Y/Z 軸用 (元記載は1個だが3軸分必要) |
必要な工具と機器
- bq Prusa i3 3Dプリンター (パーツ出力用)
使用アプリとオンラインサービス
- GRBL ファームウェア
プロジェクト概要
はじめに
Suzie Model One はプリント基板 (PCB) の切削加工を目的として製作された CNC マシンです。設計目標は「剛性が高く、高精度で、可能な限り自動化された機械」とすることでした。現在、手動で行う必要があるのは「カッティングビットの交換」と「Zプローブの位置合わせ」のみです。
このマシンは試行錯誤の末に完成しました。いくつかのパーツは最良の結果を得るために再設計・再製作を繰り返しました。最大の課題は「剛性」でした。機械が十分に剛性を持たないと、切削時にたわみが発生し、加工精度が出ません。もう一つの大きな問題は「コーナリング時のジッター (振動)」です。速度を落とせば抑制できますが、時間はコストであり、適切な速度でないと綺麗に切れない加工もあります。
詳細は Instagram の #suziecnc でご覧いただけます。以降の章では、設計判断の理由と、解決すべき課題について解説します。
寸法
| 項目 | 寸法 |
|---|---|
| 外形幅 | 46 cm |
| 外形奥行き | 62 cm (作業領域外含む 43 cm) |
| 外形高さ | 58 cm (ケーブルチューブ含む) |
| 作業エリア X軸 (幅) | 約 20 cm |
| 作業エリア Y軸 (奥行き) | 約 20 cm |
| 作業エリア Z軸 (高さ) | 約 6 cm |

Suzie の各部ビュー


XY軸、ステッピングモーター取り付け、バックラッシュ対策
Suzie の X 軸と Y 軸にはバックラッシュがゼロです。ファームウェア側での補正は一切行っておらず、常に正確な寸法で切削できます。
これはボールネジではなくタイミングベルトを採用したためです。ボールネジはナット内で摩擦なく回るためにわずかな隙間 (バックラッシュ) が必要ですが、これが経年劣化で変化し、ファームウェアでの補正が困難になります。特にボールネジの摩耗は位置や負荷によって不均一になるため、補正が不可能です。
一方、適切にテンションをかけたベルトは金属切削にも耐えうる強度を持ち、目立った伸びもありません。
X軸と Y軸はともに「ステッピングモーターから動く部品へ力を伝達する」という同じ概念ですが、ベルトとモーターの取り付け方が大きく異なります。3Dプリンターのようにベルトをループさせるのではなく、ベルトを両端で固定し、ステッピングモーターがラックピニオンのようにベルト上を走行する方式を採用しています。これにより機構がコンパクトになり、スペース効率が向上します。

X軸キャリッジにはステッピングモーターが搭載され、ベルトは機械フレーム側に固定されています。モーターがキャリッジと一体で移動します。

Y軸トレイ
Y軸も同じ概念ですが、ステッピングモーターを固定し、ベルト側を移動させる構造です。これは X軸とは正反対の配置です。この方式により、Y軸トレイの長さは実質的に無制限で、機械設計を変更せずに需要に応じて延長可能です。レールが移動側のトレイにあり、ベアリングが機械ベース側に固定されているためです。

Y軸ベアリングサポート部品 (左側、もう片側は上部ベアリングのみ見える) は、X軸キャリッジの動きと一直線に配置され、スピンドルの真下かつ中心に位置しています。これにより、下向きと横向きの切削力がベースに圧縮方向で伝達され、サポートが非常に剛性高く、大きな力を支えられます。この構造ではトレイの長さは機械的に制限されません (ソフトウェア、トレイ製作、ベルト最大長などが実質的な制限になりますが)。例えば、特殊な加工のために 1メートルのトレイを追加することも可能です。
Z軸とボールネジ
Z軸にベルト構成を採用すると、ステッピングモーターが常に負荷を受け続ける必要があり、停電時にスピンドルが落下してビット、モーター、ワーク、トレイを破損する恐れがあります。そのため Z軸にはボールネジを採用しました。
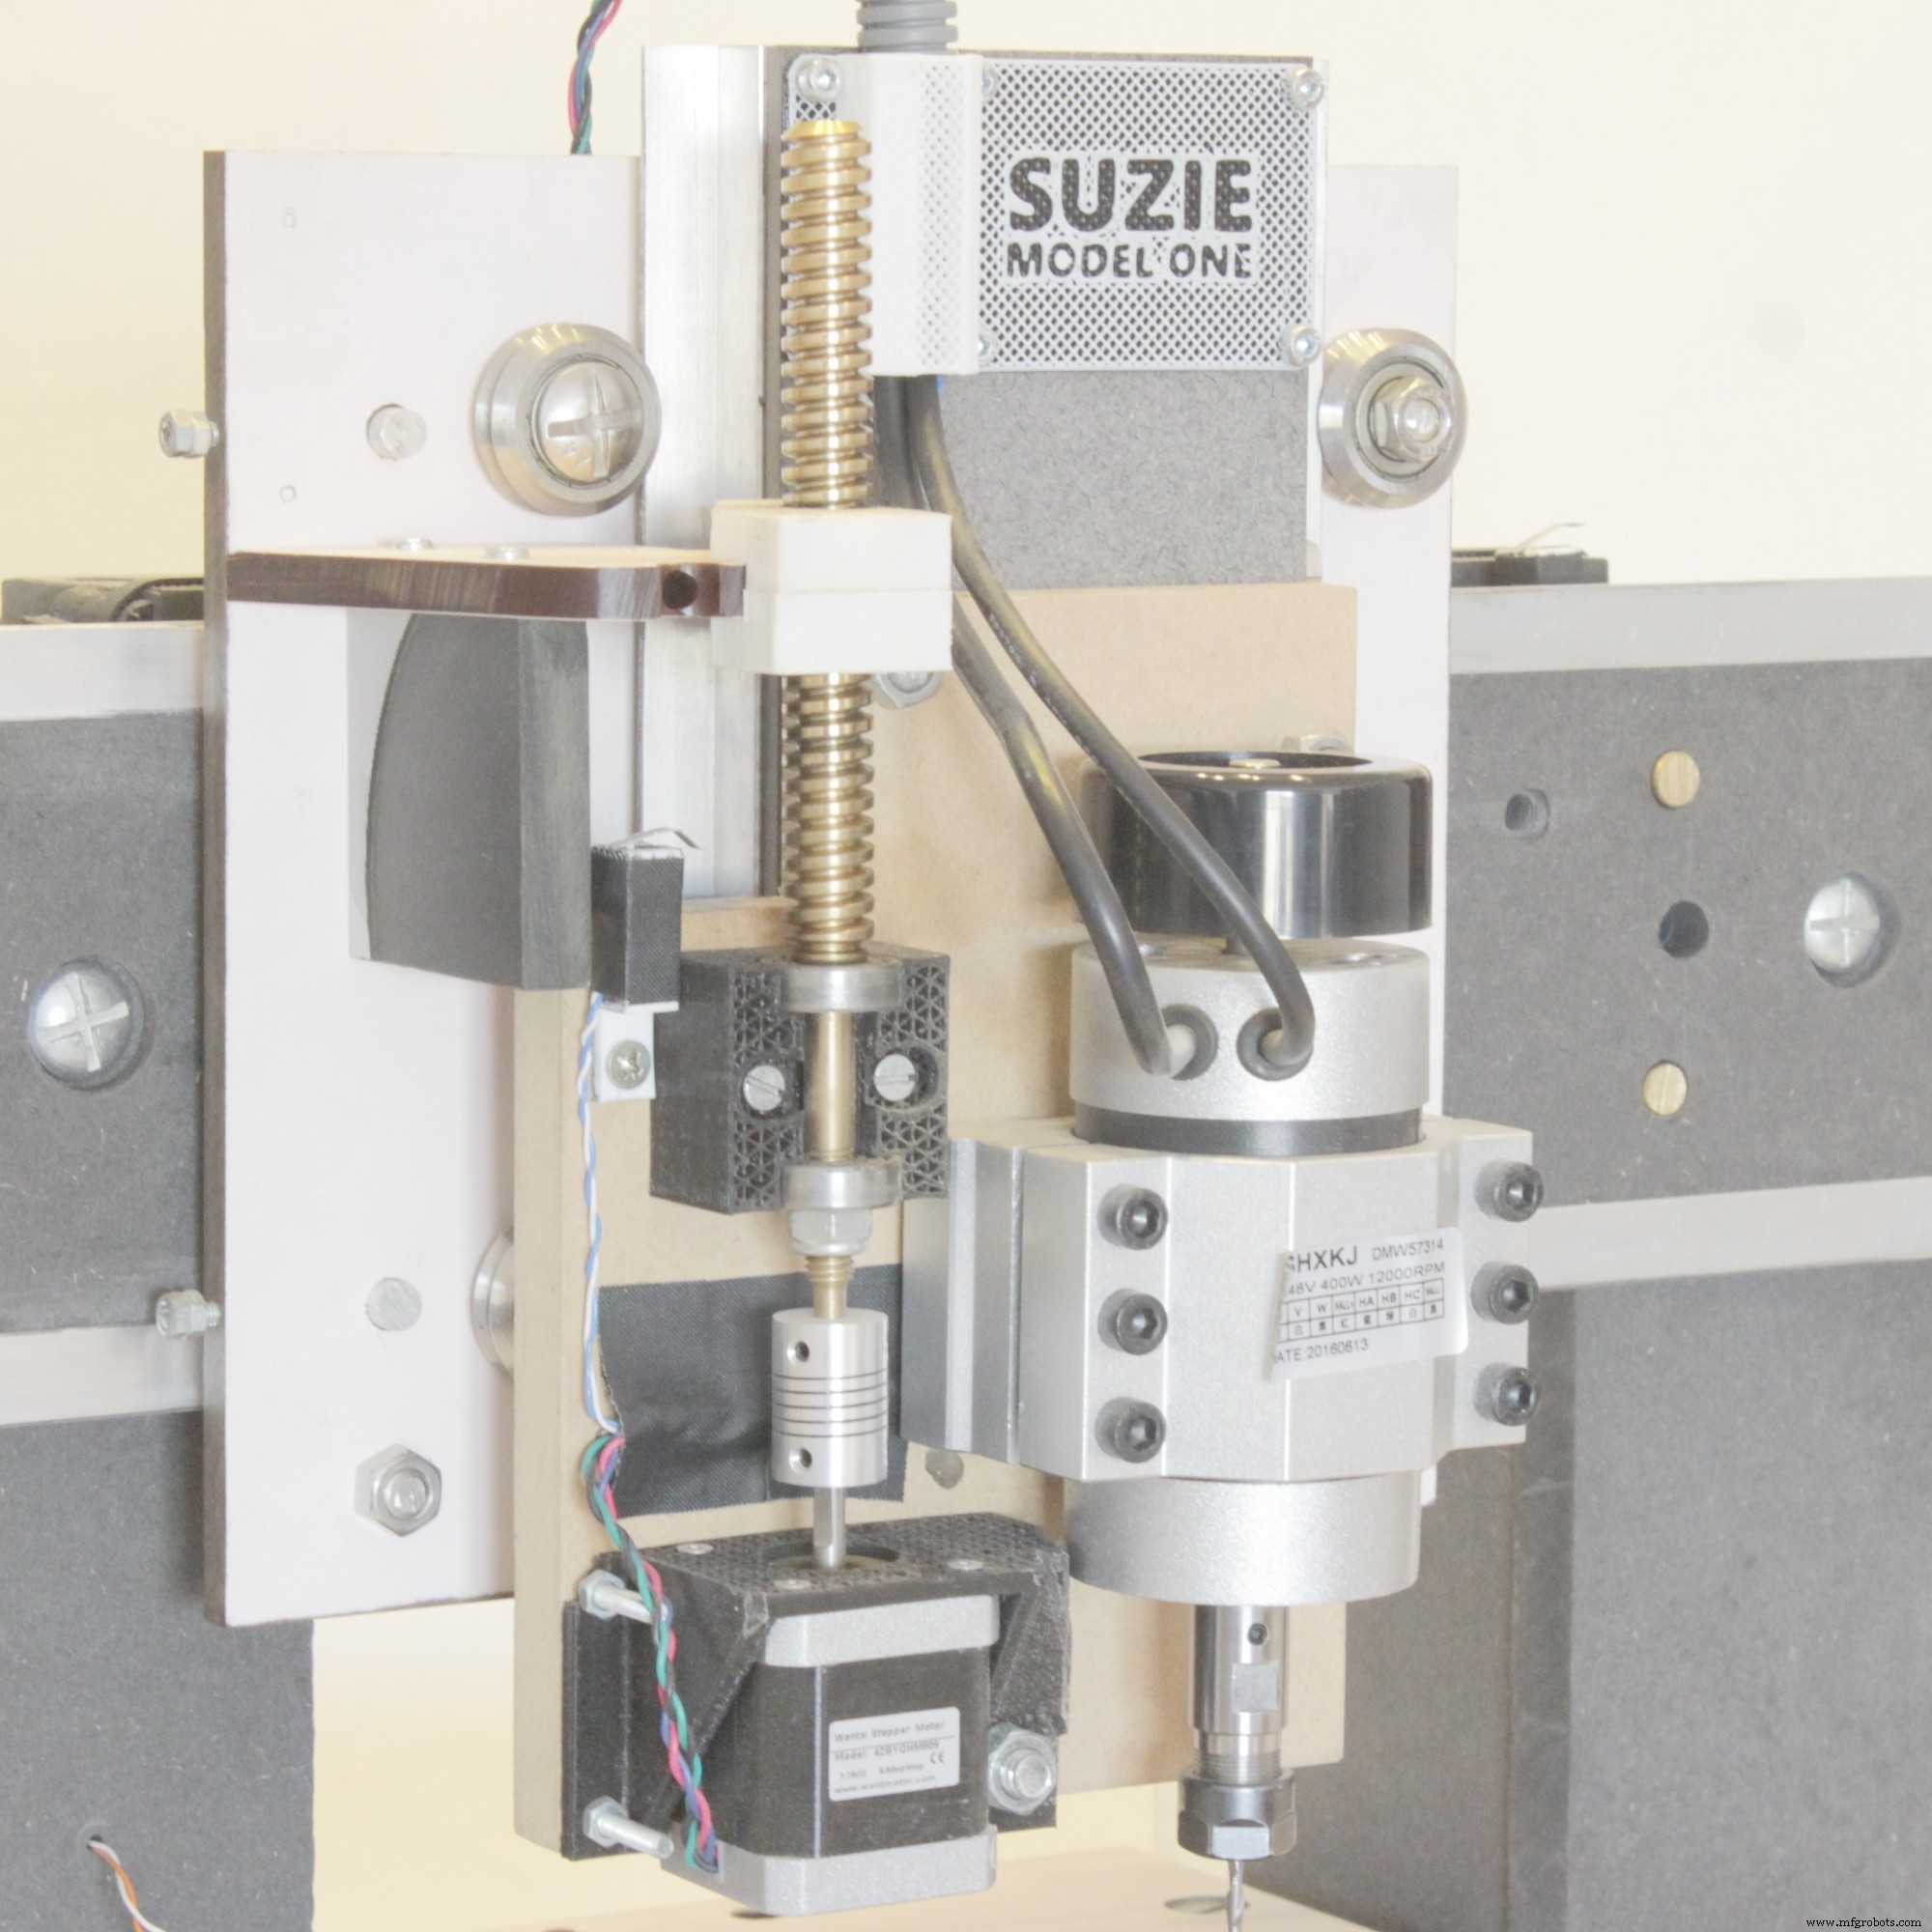
このボールネジとナットは本機専用にカスタム製作されました。ネジには必要な長さ、ベアリングスペース、ロックナット、ステッピングモーター接続部が一体化されています。古い手動インペリアル旋盤でメトリック仕様で加工しました。同期ホイールがメトリックに対応しないため、旋盤の特殊な操作でネジ山を切りました。ナットは 3Dプリント製です。
3Dプリントナットは隙間なし (オイル潤滑で動作) で作られているためバックラッシュはありませんが、XZキャリッジ全体の構造はある程度柔軟です。スピンドルの位置を保持しているのはその重量のみです。手で上に押すと、レールがわずかにたわんで 2〜3mm 動いてしまいます。これを機械的に解決するには機械全体の剛性を高めるしかありません。もう一つの対策は「突き込み速度を落とす」ことです。切削は X/Y 軸方向の横力が主なので、突き込み速度を速くしなければ、Zキャリッジとスピンドルの重量で正しい位置に押し付けられます。Suzie では軟らかい素材なら最大速度で問題ありませんが、真鍮切削時のみ減速が必要でした。
3Dプリントパーツ
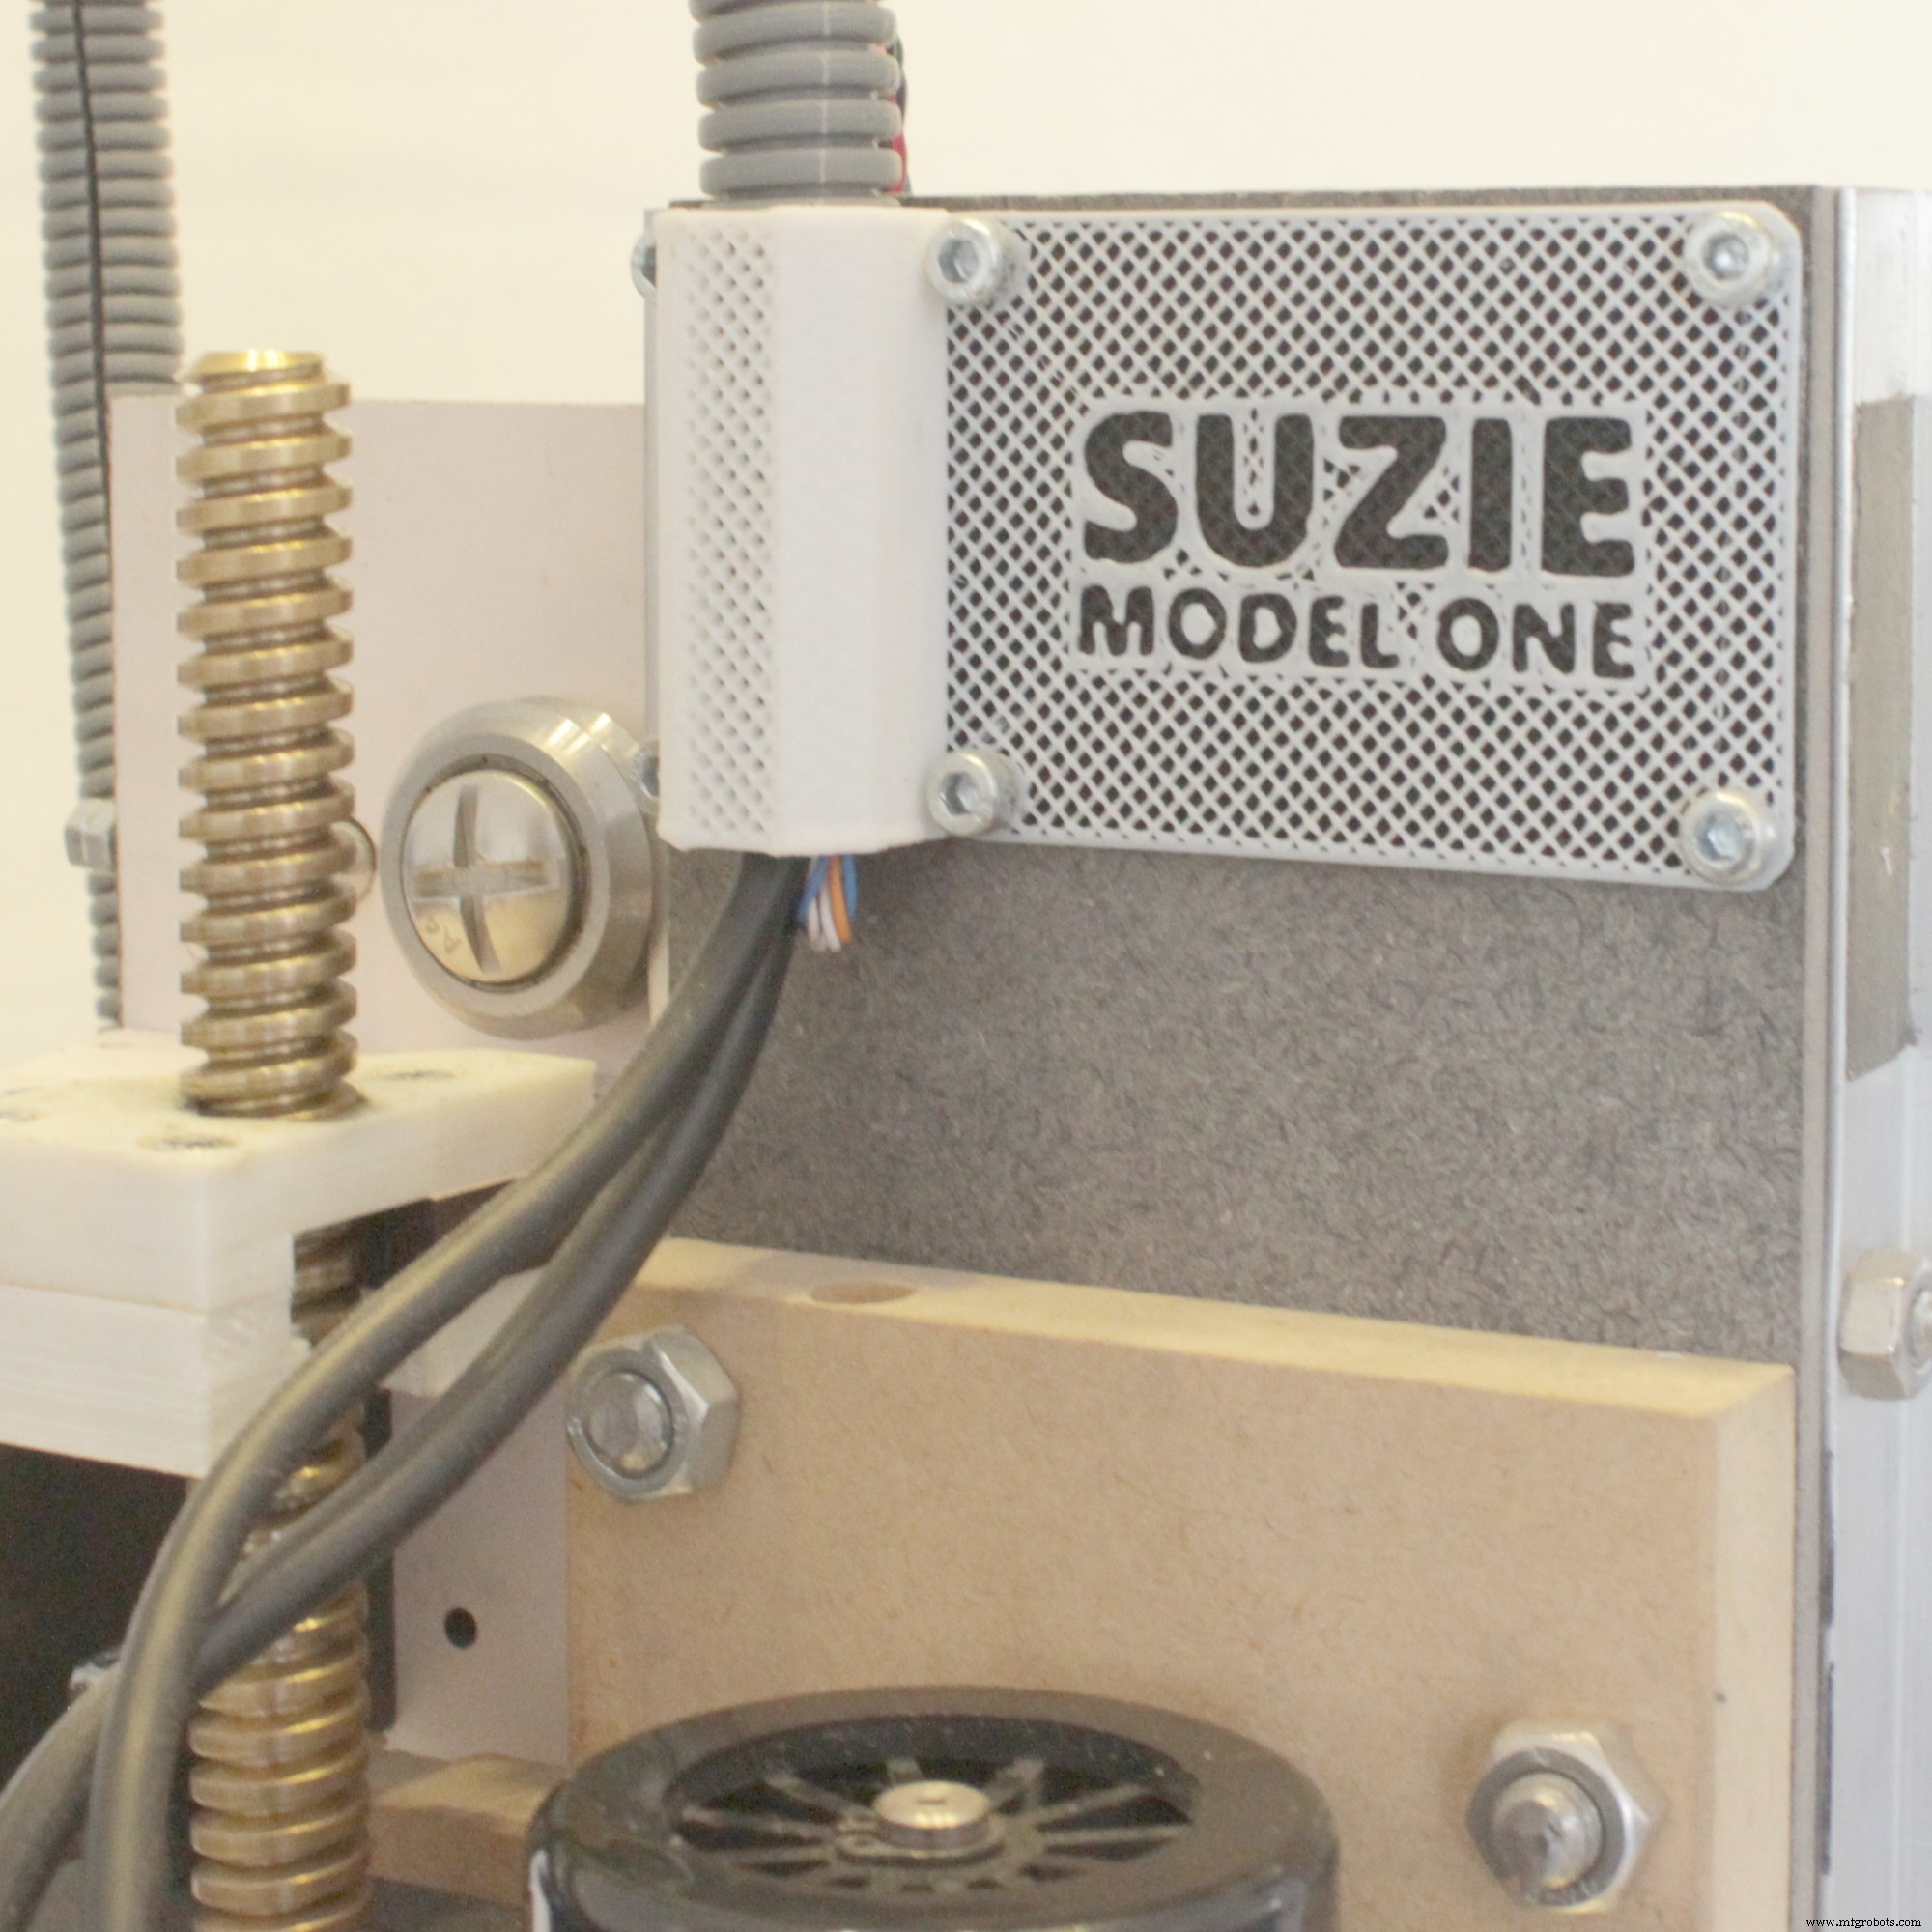
このマシンは 3Dプリントパーツなしでは実現できませんでした。手元の工具では、ステッピングモーターサポートのような複雑な形状を手作業で精密に作ることは不可能でした。すべてのパーツは設計・プリントを複数回繰り返し、特殊機能や構造改良を反映させました。3Dプリントパーツは機械の剛性を多少犠牲にしますが、コンパクトな設計を可能にします。


Arduino、GRBL、シールド、スピンドル、プローブ
Suzie の頭脳は Arduino Uno で、GRBL ファームウェアを実行しています。
GRBL 用の市販シールドはいくつかありますが、今回は自作に挑戦しました。最初のシールドは L298N と L297 の組み合わせでステッピングモーターを駆動していましたが、発熱が大きく騒音も目立ちました。その後、Pololu A4988 ドライバーを採用してシステムを再設計し、大幅に改善しました。

回路はユニバーサル基板上に構築され、ほぼすべての GRBL 接続ピンを備えています。このボード導入後、L298N/L297 版と比較して、過熱せず長時間稼働可能になり、マイクロステッピングにより騒音も大幅に低減しました。現在は GRBL 1.1f にアップデート済みで、非常にスムーズに動作しています。

最近の改良として、ブラシレススピンドルモーター (dmw57314) を導入しました。これは Arduino で制御され、当初使用していたドリルタイプのスピンドルよりはるかに静かです。

Z軸測定用のプローブも自作しました。X/Y軸用プローブは手作業で作るには複雑すぎるため、今後の課題としています。このプローブにより、カッティングビットの先端位置を高精度で検出でき、PCB フライス加工において極めて重要です。常時 ON 状態のボタンで、ビットが押し下げられると2本の線が離れ、GRBL に位置を通知します。再現性は非常に高いです。
結論
Suzie Model One は CNC マシン製作を学ぶ上で最高の教材となりました。多くの問題を解決し、多くの特性を改良し、確実に「完成」と言えます。
この構造で改善すべき点はもはやありません。Suzie Model Two では、この設計の良い点を継承しつつ、Model One の課題を根本的に改善する設計にする予定です。一つ確実なのは、次は「金属フレーム」にするということです。
ソースコード
GRBL
回路図
GRBL 接続ガイド
製造プロセス
- 精密CNC縦形フライス盤——木材・金属高性能切削
- 垂直CNCマシン解説:仕組みと主要メリット
- 精密部品向けプロフェッショナルCNCフライス加工ソリューション
- ミニVMCマシン解説:小規模プロジェクト向けコンパクトCNCフライス盤
- CNCフライス盤:包括的な概要と基礎知識
- 5軸CNC加工の理解:メリットと応用
- ターニングセンタ(CNC旋盤・複合加工機)の定義・特長・周辺技術・導入メリット完全解説
- CNC工作機械の構造と進化
- CNCとは? コンピュータ数値制御の基礎から応用まで完全解説
- CNC工作機械の進化史:製造業のマイルストーンとなった電子制御の夜明け
- 弊社CNCルーターに寄せられたお客様の声