



資産稼働率とは:測定方法と収益最大化のための戦略
物理資産の取得には多額の費用がかかり、特に産業分野ではその傾向が顕著です。高額な設備投資を伴うため、企業は資産を最適に活用し、総資産利益率(ROA)を最大化する必要があります。つまり、資産稼働率の向上が求められます。
ここでいう「最適な活用」とは、バランスを取り、極端な状態を避けることを意味します。遊休資産は維持費を生み出し続けます。一方で、過剰稼働も望ましくありません。過剰生産や在庫の膨張、過大なメンテナンス・運用コストを招くからです。
本記事では、資産稼働率の定義、重要性、測定方法、改善策について解説します。
資産稼働率とは
ビジネスにおいて、資産稼働率とは、組織が保有する資産をどれだけ効率的に活用して収益を上げ、利益を生み出しているかを示す比率です。製造現場では、設置済みの生産能力がどの程度活用されているかを測る指標となります。
あらゆる設置資産には、潜在的稼働率と実際の稼働率という2つの側面があります。まず前提として、1年間で機械を稼働できる時間には物理的な上限があります。それは8,760時間(365日×24時間)です。
複数交代制を導入すれば、CNC工作機械などの資産でこの数値に近い稼働が可能になります。これが潜在的稼働率です。しかし現実には、さまざまな要因が絡み、資産を最大限まで活用することは困難です。
主な要因には以下が挙げられます:
- 法定・義務的なダウンタイム
- 段取り替えとオペレーターの休憩
- 計画的なメンテナンス・修理のためのダウンタイム
- 休息期間
- 休日
- 予期せぬ資産の故障
- その他の日常的・突発的なインシデント
資産稼働率は、これらすべてを加味して資産の実質的な活用度を測定します。ビジネスの効率性を明らかにする重要指標です。
資産稼働率が高ければ、全体的な効率と利益率の向上につながります。また、製造業における生産効率の達成にも寄与します。
資産稼働率を用いる理由
資産稼働率は、ビジネスパフォーマンスを正確に把握するために不可欠です。企業資産が最適に活用されていない場合、企業は多大な運用損失を被るリスクがあります。この指標は、その重要な統計を最も明確に示します。
この点で、資産稼働率はOEE(設備総合効率)よりも優れています。OEEは生産プロセスのみに焦点を当てますが、資産稼働率の低下は他の要因によっても引き起こされるからです。例えば、売上低迷による在庫積み上がりが、生産縮小を強いるケースです。
したがって、両指標を組み合わせるのが最善です。OEEを測定し、それを資産稼働率の算出に活用することで、全体像を把握できます。理想的な資産稼働率は70%以上を維持すべきです。これを下回ると、単位コストへの影響が大きくなり、市場競争力を損なう恐れがあります。
資産稼働率の算出に関わる主要指標
組織の資産稼働率には多様な要因が影響します。算出には4つの主要指標と、状況に応じた指標が関わります。主要な4指標を以下に解説します。
1) 製品歩留まり
生産プロセスが常に100%完璧な製品を生み出せるわけではありません。ロット内の一部が不良品となり、販売不能になることがあります。製品歩留まりは、計画生産数に対する良品数の比率です。
製品歩留まりの計算式は複雑で、以下の変数を含みます:
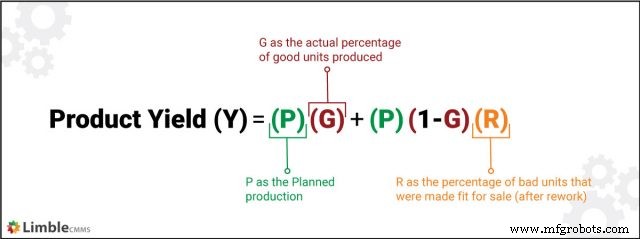
2) 設備総合効率(OEE)
プラント生産性の測定において、OEEはゴールドスタンダードとされています。総生産時間を対象に、実質的な生産性を描き出します。OEEは以下の3要素を掛け合わせた複合指標です:
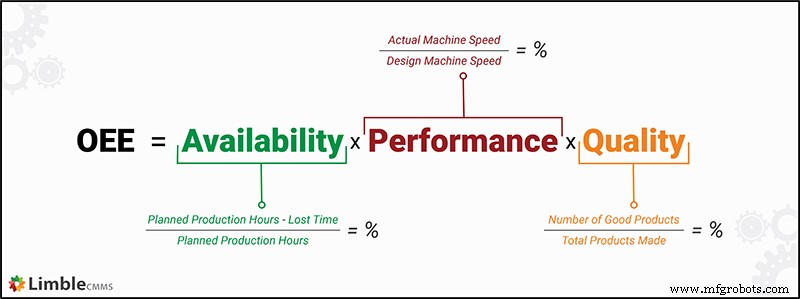
OEEが100%とは、以下3領域で完璧な結果を出していることを意味します:
- 品質(不良品ゼロ)
- 性能(生産速度)
- 可用性(ダウンタイムや生産中断なし)
OEEが低い場合、メンテナンス不備、非効率な生産、計画不足などの兆候です。製造業では、生産性測定と浪費・損失防止の重要指標となります。
3) 非計画ダウンタイム
非計画ダウンタイムは、故障や不具合による強制停止とそれに伴う緊急メンテナンス、部品不足や欠品によって発生します。以下の変数で算出します:
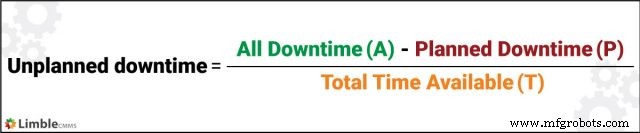
非計画ダウンタイムが多いのは、不適切または欠陥のあるメンテナンス戦略の表れです。教育、在庫管理、工具メンテナンスの問題を特定する手がかりになります。
4) メンテナンスコスト
資産が古くなるにつれ、製品の総生産コストに占める割合が増大します。メンテナンスコストはこの側面を示す指標で、以下の変数を用います:
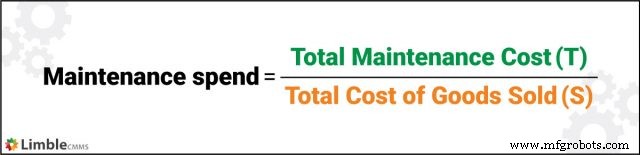
資産がライフサイクル末期に近づくと、より頻繁で高コストなメンテナンスを要します。メンテナンスコスト比率の上昇は、非効率または時代遅れの資産を示唆します。設備の更新・置き換えの判断材料となります。
資産稼働率の算出ステップ
資産稼働率の測定手順は、ステップ自体はシンプルです。最大可能稼働時間から、資産が稼働しなかった「時間」を、理由を問わず差し引いていきます。
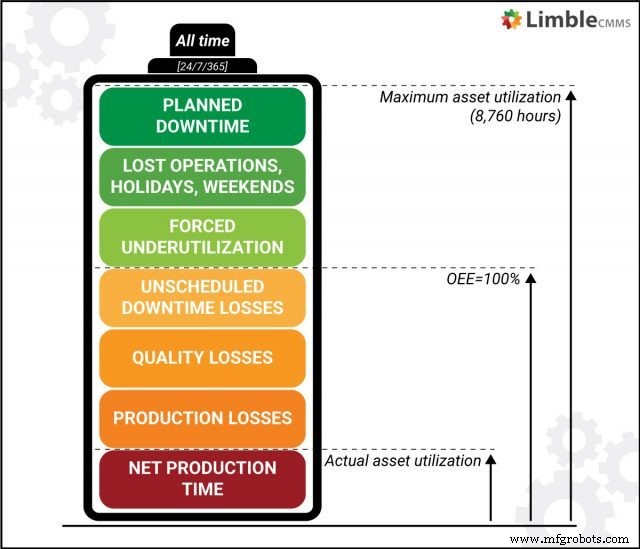
最大の課題は、算出に必要な正確なデータを取得することです。最新のCMMS(コンピュータ化保全管理システム)を活用すれば、プロセスを大幅に効率化できます。適切に運用すれば、CMMSは特定資産や施設の計画・非計画ダウンタイムを自動的に追跡できます。
実際の資産稼働率を算出するには、以下のステップに従います。
ステップ1:年間計画ダウンタイムを算出
生産関連資産すべての年間計画メンテナンスダウンタイムを把握し、全資産の平均値から、プラント/施設の実質的なメンテナンスダウンタイムを導き出します。
ステップ2:ロス操業時間を加算
祝日、メンテナンス、その他のダウンタイムにより年間で失われた操業時間の合計を求めます。資産稼働率では原則として24時間365日(閏年を除く)を分母とします。特定資産が24/7/365で稼働しない場合、その非稼働時間もここに含めます。
ステップ3:売上低迷・バックログによる生産時間損失を含める
資産の強制的な低稼働による時間損失を計算します。考慮要因:売上減少、競合へのシェア喪失、需要の季節変動、試験・イノベーション・計画変更によるダウンタイムなど、経営判断に起因するものです。
ステップ4:戦略計画に関わる総損失を算出
ステップ1〜3の結果を合計し、操業/生産プロセスには起因しない資産稼働率への総損失を出します。これらの要因を是正できるのは、トップマネジメントのみです。
ステップ5:非計画ダウンタイムを勘案
ここからが現場でコントロール可能な最初の要因です。予期せぬ資産故障などを考慮します。ステップ5は実質的にOEE測定の開始点です。
ステップ6:品質ロスを検討
製品歩留まり(生産中に失われたユニット数)を算出し、不良品を相当生産時間に換算します。これらの時間は「直接的」には失われていない点に注意が必要です。
ステップ7:生産レートのロスを含める
資産が定格能力を下回って稼働している場合、その潜在的な稼働時間損失として記録します。ステップ6と同様の考え方です。例えば、定格10,000個/時間の彫刻機が5,000個/時間でしか動いていないなら、50%の出力低下は50%の稼働時間低下とみなします。
ステップ8:実質資産稼働率を算出
これまで集積した損失を順次記録し、年間総時間8,760時間から差し引きます。残った時間数が、実質的な資産稼働率となります。
資産稼働率を改善する最も効果的な方法
組織や個別施設の資産稼働率の実態を把握したら、是正措置を検討できます。この段階的アプローチの利点は、最終的な稼働率数値を出す前から、改善が必要な領域を特定できる点です。
稼働率が低すぎる場合、最も問題となっている領域に応じて、以下の解決策が考えられます:
- カスタマイズされたCMMSソリューションでメンテナンススケジューリングを改善する
- CAPA(是正処置・予防処置)ソリューションで全資産故障を徹底調査し、再発を防ぐ
- MTBF(平均故障間隔)を追跡し、信頼性課題があれば根本原因を特定・排除する
- メンテナンスチームと機械オペレーターに十分な教育を実施し、不適切な操作や不備なメンテナンスによるダウンタイムを防ぐ
- スペアパーツ管理、MRO管理、工具管理を改善する
- 耐障害設計された、より信頼性の高い設備と交換部品を導入する
- 予防保全や予知保全など、プロアクティブなメンテナンス戦略へ転換し、非計画ダウンタイムを削減し、資産回転率を低下させる
物理資産から最大の価値を引き出す
現代のビジネス環境では、効率性がこれまで以上に重要です。貴重な資産を浪費する企業は、リーンで効率的な競合他社との競争で苦戦を強いられます。
生産とメンテナンスの効率性を測る真の指標として、資産稼働率の意義は高まっています。これを活用して問題領域を特定し、資産管理プラクティスを改善し、市場競争力を高めましょう。
機器のメンテナンスと修理
- 業務効率化と管理負担軽減に役立つ12の必須メンテナンステンプレート
- RONAとOEE:資産活用と収益性の鍵指標
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- ポンプキャビテーションを防ぐ:原因、症状、回避方法
- プラズマ切断の仕組みとメリット・選び方完全ガイド
- はんだ付け(ソルダリング)完全ガイド:種類・技術・ステップバイステップ手順
- ろう付け(ブレージング):原理、方法、溶接・はんだ付けとの違い
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- 機械稼働率をマスターする:計算方法と向上戦略
- ウォータージェットケーフの理解:定義、影響、正確な計算法
- モリブデンの回収と利用:現在のトレンドと技術