



旋削加工におけるビルトアップエッジ(BUE)の原因と影響を理解する
旋削加工で発生するビルトアップエッジ(BUE)のメカニズムと対策
旋削加工では、工具は静止し、ワークがチャックやコレットホルダーでクランプされて回転します。旋盤では、端面加工、穴あけ、溝入れ、ねじ切り、切断など多くの操作が行われます。加工材料の種類に適した正しい工具形状と切削条件を使用することが不可欠です。これらのパラメータが旋削加工で正しく適用されない場合、ビルトアップエッジ(BUE)やその他多くの破損モードが発生する可能性があります。これらの破損モードは切削工具の性能に悪影響を及ぼし、全体としてワークがスクラップになる原因となります。
顕微鏡やアイルーペで切削工具を検査すると、旋削工具にはいくつかの異なる破損モードが見られます。最も一般的なモードは以下の通りです:
- 正常フランケ摩耗: 使用済み切削工具の正常な経年変化によって生じ、切削刃に見られる唯一許容される工具摩耗形態。
- ワーク材料中の硬質成分によるこの研磨摩耗は、予測可能で安定した工具寿命を提供し、さらなる最適化と生産性向上を可能にするため、唯一好ましい工具摩耗形態です。
- クレーター摩耗: 工具のすくい面に見られる変形。
- これは旋削工具またはチップのすくい面領域に局在化した化学的・熱的破損です。ワーク材料と切削工具の化学反応に起因し、切削速度によって増幅されます。過度なクレーター摩耗は旋削工具の切削刃を弱め、切削刃破損につながる可能性があります。
- チッピング: 切削面に沿って旋削工具が破損し、不正確で粗い切削刃になる現象。
- これは機械的破損で、断続切削や非剛性加工セットアップで一般的です。機械のトラブルや工具ホルダーの保持不良など、多くの要因がチッピングの原因となります。
- 熱機械的破損(熱割れ): 加工温度の大きな変動により切削工具に亀裂が生じる現象。
- 旋削では熱管理が鍵です。熱が少なすぎても多すぎても問題を生じ、また、温度の急激な大きな変動(切削刃の繰り返し加熱と冷却)も問題を生じます。熱機械的破損は通常、切削刃に垂直な等間隔の亀裂として現れます。
- ビルトアップエッジ(BUE): 高熱、圧力、摩擦により切りくずが切削工具に付着する現象。
旋削加工におけるビルトアップエッジの影響
ビルトアップエッジは、顕微鏡やアイルーペなしでも目視できる可能性がある、おそらく最も識別しやすい工具摩耗モードです。ビルトアップエッジとは、加工している材料が圧力溶接により切削工具に付着している状態を指します。工具を検査すると、すくい面や逃げ面に材料が付着しているのがBUE問題の証拠となります。
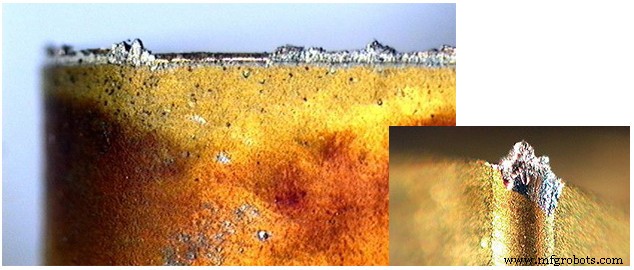
この状態は、工具寿命の低下、表面仕上げ不良、寸法バラツキ、その他多くの品質問題を引き起こします。これらの問題の理由は、切削刃の中心線距離と工具形状が、工具のすくい面や逃げ面に溶着した材料によって変化させられるためです。BUE状態が悪化すると、他の破損タイプや壊滅的な破損を経験する可能性があります。
旋削加工におけるビルトアップエッジの原因
不適切な工具選択
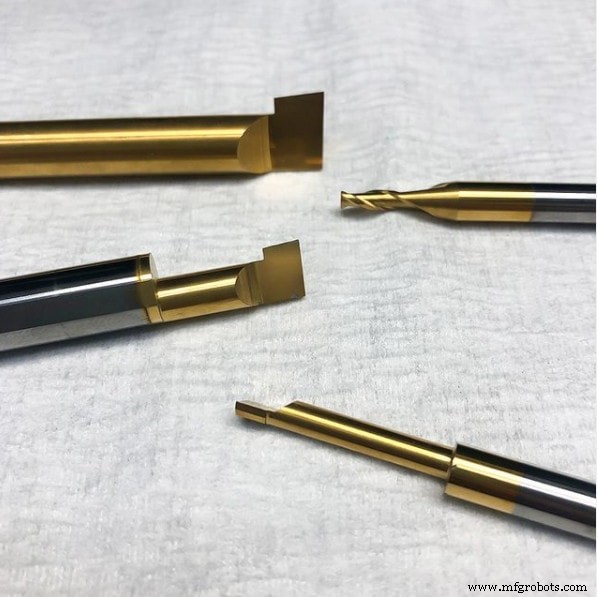
ビルトアップエッジは、加工材料に適した正しい形状を持たない旋削工具を使用することでしばしば引き起こされます。特に、アルミニウムやチタンなどの粘り気のある材料を加工する際、極めて鋭い切削刃、フリーカッティング形状、研磨された逃げ面とすくい面を持つ工具を使用するのが最善です。これは材料を素早く切削するだけでなく、切削工具への付着を防ぐのにも役立ちます。
摩耗した工具の使用
正しい形状の旋削工具を使用していても、BUEを経験することがあります。工具が摩耗し始め、刃先が劣化すると、材料が工具表面に堆積し始めます。そのため、いくつかのワークを加工した後、そして設定工具寿命中にランダムに、切削刃を検査することが非常に重要です。これにより、破損モードを早期に特定することで、根本原因を特定しやすくなります。
Micro 100の切削条件表でBUEを排除
熱発生不足
ビルトアップエッジは、工具を不適切な切削パラメータで稼働させることで発生します。通常、BUEが問題になるのは、回転数または送り速度が低すぎる場合です。熱発生はあらゆる加工用途で鍵となります。熱が多すぎるとワーク材料に影響を与えますが、熱が少なすぎると工具が切りくずを効率的に排出する効果を発揮できなくなります。
旋削加工におけるビルトアップエッジ軽減の4つのシンプルな方法
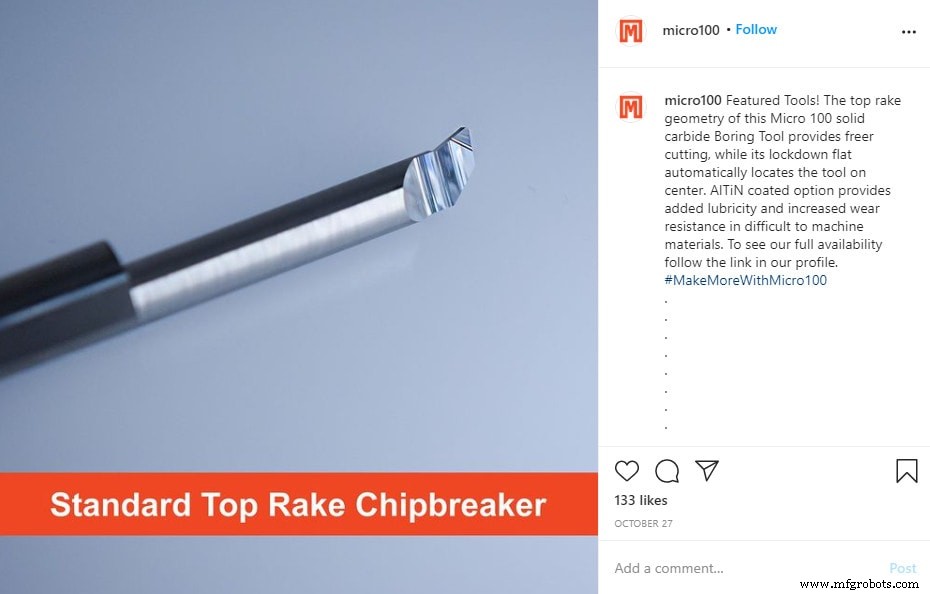
- 工具選択時、フリーカッティングでアップシャープな形状、高度に研磨された表面を持つものを選択。チップブレーカー形状を持つ工具を選ぶことも、切りくずを分割し、ワークと切削面から除去しやすくするのに役立ちます。
- アプローチと稼働パラメータに自信を持つ。稼働パラメータが旋削用途に適切か、常に再確認することが重要です。
- クーラントが切削刃に集中するよう確保し、クーラント濃度を高める。
- コーティング付きインサートを選択。コーティングは特定のワーク材料セット向けに設計され、一般的な加工トラブルを防ぐよう設計されています。
CNCマシン
- CNC旋削加工の完全ガイド:高精度部品製造のための基礎知識
- 旋盤とは?旋削と穴あけ(ボーリング)の基礎を理解する
- マシンターニングを理解する:重要な精密機械加工プロセス
- 難削材旋削のマスター:先進工具で課題を克服
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- CNCルータービット用語集:包括的な定義と用途(パート2)
- CNCオシレーティングナイフカッター:産業用途と能力
- 精密加工のためのCNC旋盤パラメータをマスターする
- CNC切削工具クイック比較:エンドミル、スレッドミルなど主要ツールを解説
- 旋削加工:精密機械加工所のキープロセス
- メガターンネクサス900:重切削対応高性能CNC立形ターニングセンター