



エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
エンドミルの寿命を最大化するためのトラブルシューティング指南
エンドミルには、その用途、材質特性、コーティングによって決まる期待寿命があります。機械加工技術者にとって、早期摩耗と工具破損は避けられるはずの頭痛の種です。これらはワークの仕上げ不良、工作機械のダウンタイム、さらにはワークのスクラップにつながります。スピンドル内で工具が直面する問題を理解することは、これらの問題が発生した際のトラブルシューティングへの第一歩となります。
早期工具摩耗
原因
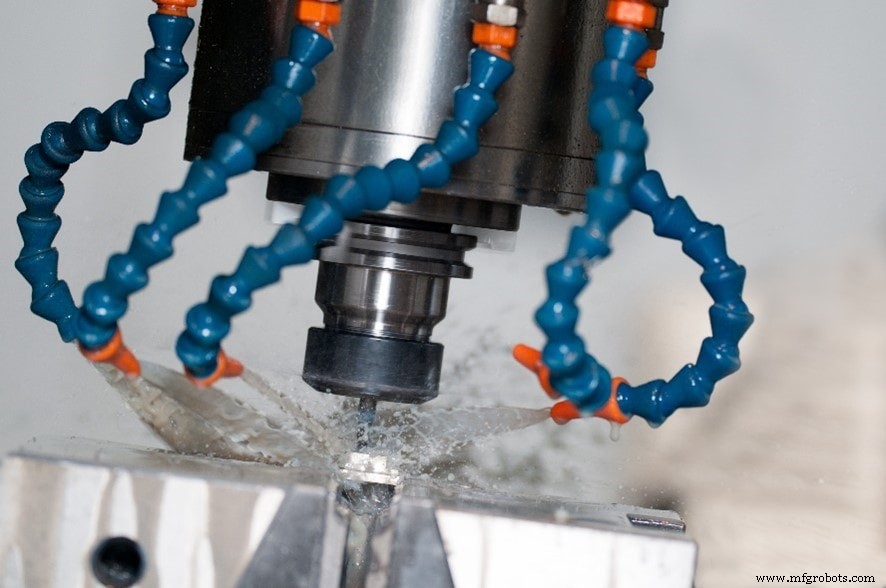
エンドミルの早期摩耗は、機械加工技術者が直面する最も一般的な問題の一つです。工具摩耗は、切削速度が工具推奨値より速い場合、あるいは興味深いことに、エンドミルの回転速度および/または送り速度が軽すぎる場合によく発生します。
また、硬く天然に研磨性の高い材料を加工する際、適切な工具コーティングを使用しないと、切削工具に大打撃を与えます。コーティングは切削工具と切削作業において多様な役割を果たし、耐摩耗性の付与と切りくず排出効率の向上などが含まれます。
その他、不適切なネジレ角の使用や、切りくずの再切削も早期摩耗の一般的な原因です。
対策
これらの問題解決は非常にシンプルです。切削速度と送りが不適切な場合、技術者には複数の選択肢があります。まず、主軸回転数を下げることで切削速度が速すぎる問題を修正できます。次に、工具メーカーの切削条件表を参照して回転数と送りを調整すれば、適切な工具使用が可能になります。これにより切りくず再切削問題も解決し、切込み深さ(DOC)やクーラント/エアを適切に調整して切りくずをワークから確実に排出できます。最後に、その仕事に適したネジレ角とコーティングを選択すれば、切削工具から最高の寿命と性能を引き出せます。
エンドミル刃先チッピング
原因
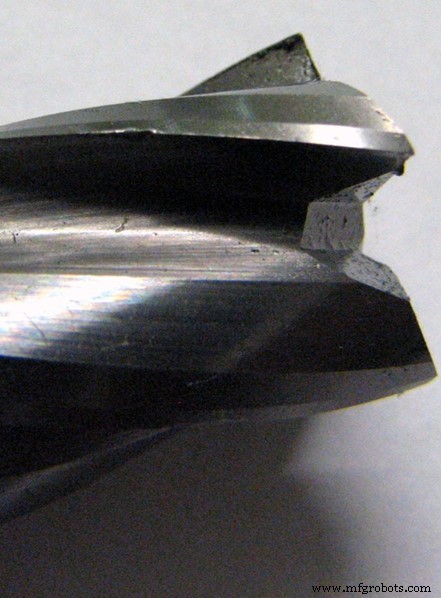
エンドミルの刃先チッピングは、アグレッシブで剛性の高い加工でよく見られます。技術者は、継続加工時と初期切削時の両方で送り速度がアグレッシブすぎる場合にこの現象を見つけます。アグレッシブすぎる切込み深さ(DOC)も工具チッピングの一般的な原因です。
対策
刃先チッピングは機械加工技術者にとって容易に解決できる問題です。全体および初期送り速度を下げることで切削のアグレッシブさを抑制できます。軸方向および/または半径方向の切込み深さを減らすことも、過度にアグレッシブな工具パスへの対策となります。
剛性に関して、工具自体が問題なら、工具ホルダーを変更する、工具シャンクをより深く保持する、より短い工具を使用するなどの対策が有効です。ワークの再固定や全体的なセットアップの改善もこの問題を解決できます。最後に、主軸の振れを確認してください。
工具破損
原因
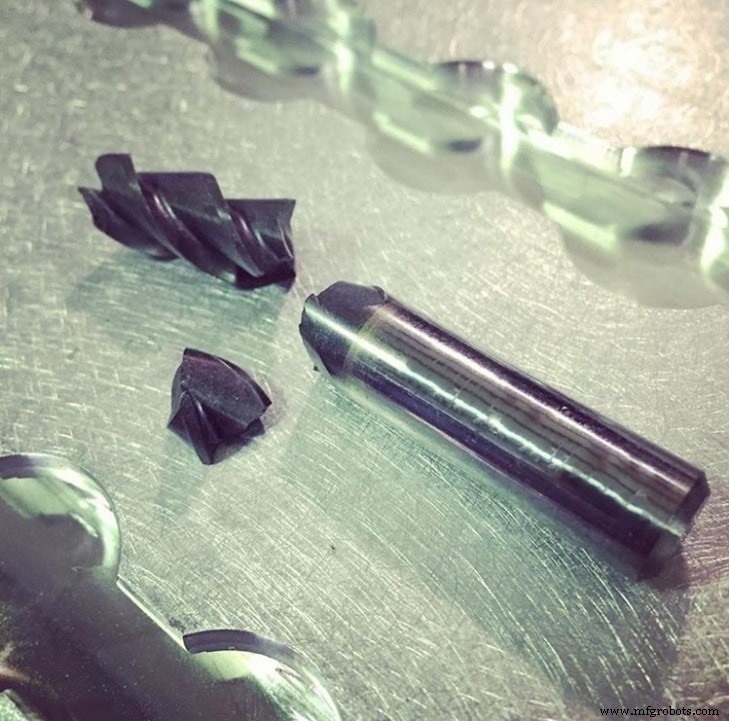
刃先チッピングと同様に、工具破損もアグレッシブな送り速度と過度な切込み深さで発生します。同様に、極端な工具突き出し量も工具破損の主要因です。切りくず詰まりも工具破断・破損時に頻繁に見られます。もう一つの主な原因は、エンドミルが過度に摩耗している場合です。
対策
送り速度と軸方向/半径方向DOCを減らすことは、工具破損問題解決に不可欠です。これは技術者に、工具パスが選択工具の構造に対してアグレッシブすぎることを示しています。突き出し量に関連する問題では、技術者はシャンクをより深く保持するか、より短い工具を選択すべきです。
切りくず詰まりへの対策には、回転数と送りの調整、クーラントまたはエア圧の増加による適切な切りくず排出などがあります。溝数が少なく溝が深い工具は切りくずを排出しやすいため、溝数の少ない工具を選択することも切りくず詰まり対策になります。最後に、工具を早めに再研磨することで、過度な摩耗による工具破損を防げます。
切りくず詰まり
原因
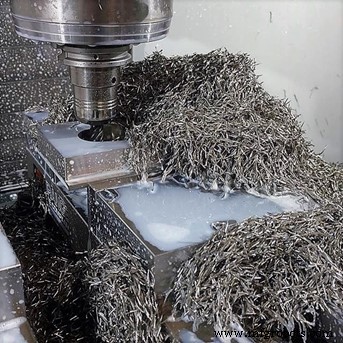
切りくず詰まりは工具破損の要因となるため、早期解決が加工成功の鍵です。これは、工具の能力を超えたアグレッシブな回転数と送りによって引き起こされます。また、生成される切りくずに対して溝ポケットが小さすぎると詰まりを招きます。最後に、クーラント量と圧力が不十分だと、切りくずが適切に排出されません。
対策
まず、工具メーカーの切削条件表を参照し、それらを下げることを検討してください。溝数の少ないエンドミルを使用すれば、切りくずが適切に排出され詰まりを防止できます。クーラント量と圧力を増やし、ノズルを切削点により近づけることも適切な排出を助けます。
チャッター(びびり振動)
原因
工具チャッター、またはびびり振動は、ワークをスクラップにする簡単な方法です。チャッターは破損の前兆となることもあるため、これらの問題への解決策は非常に似ています。振動を完全に避けることはできませんが、最小化することが加工成功の鍵です。
剛性不足とアグレッシブな工具パスは、スピンドルでの工具チャッターの一般的な原因です。この剛性不足は工具自体に限らず、ワークや工作機械にも起因し得ます。また、不適切な工具形状を選択すると、不必要な振動を招くことがあります。
対策
回転数と送り、および軸方向/半径方向DOCを減らすことは、工具チャッター問題解決の要です。剛性不足が原因なら、技術者はそれがどこから来ているか特定しなければなりません。工具ホルダーの変更、シャンクの深い保持、より短い工具の使用が多くの場合解決になります。剛性の問題では主軸の振れも確認してください。最後に、ワークの再固定や全体的なセットアップ改善も、それが原因なら有効です。
バリ
原因
バリは加工でよく見られ、技術者を完成後の手作業デバリングという骨折り仕事に追いやります。これは一般的ですが、過度なバリ発生にはいくつかの原因があります。まず、加工時の不適切な回転数と送りがバリを生みます。また、鈍ったエンドミル刃先と不適切なネジレ角も原因となります。
対策
加工でバリが見られる場合、まずその工具の適切な回転数と送りを参照し、加工中にそれらを下げることを検討すべきです。最後に、アップカット(クライミング)ミーリング戦略を採用し、正しいネジレ角に変更すれば効果的です。
仕上げ不良
原因
適切なワーク仕上げは全機械加工技術者にとって成功の鍵です。一方、不良な仕上げはしばしばワークのスクラップと頭痛を招きます。これは通常、工具と材料に対して送り速度がアグレッシブすぎ、回転数が遅すぎることが原因です。切込み深さがアグレッシブだとワークに傷がつき、仕上げ不良を招きます。最後に、完璧な状況下で適切に研磨された工具は素晴らしい仕上げをもたらします。工具が過度な摩耗に直面すると、ワーク仕上げは悪化します。
対策
送り速度と切込み深さを減らすことは、適切なワーク仕上げを確保するために不可欠です。工具回転数(RPM)を上げることも、ワークにより良い仕上げを残すのに役立ちます。最後に、適切に鋭利な、または適時に再研磨された工具を使用すれば、仕上げの悩みを解消できます。
寸法精度不良
原因
ワーク寸法の精度は、機械加工技術者と工場の成功にとって最重要です。寸法精度不良に悩まされる場合、技術者はいくつかの領域を調査すべきです。アグレッシブな切込み深さ、工具剛性、工作機械剛性はすべて不良の一般的な原因です。
対策
軸方向および/または半径方向の切込み深さを減らすことは、寸法精度問題解決への重要な第一歩です。剛性不足が問題なら、技術者は工作機械、工具、工具ホルダー、治具を点検・修理すべきです。また、溝数の多い工具を使用することでもこの問題を解決できます。
全体として、ベテラン技術者でさえ影響を受けるフライス加工問題はいくつかあります。問題を適切に特定することが、これらの問題への対処における重要な第一歩です。一度問題が特定されれば、その背後にある主因を理解することで、適切な解決策が導き出されます。
CNCマシン
- 工具破損・摩耗・チッピングの理解:原因、予防、解決策
- パンチ工具故障の理解:原因、予防、修復戦略
- ターンミル複合機:生産性のピークを解き放つ
- 最適なフライス工具選びのエキスパートガイド:最高性能を引き出す
- ジェットミルドリル完全ガイド:フライス盤とボール盤を融合した多機能マシン
- 航空宇宙におけるCFRP複合材のドリリングとフライス加工の最適化
- CNCフライス加工エッセンシャル:プロオペレーターのためのクイックリファレンスガイド
- エンドミル寿命を縮める8つのよくある間違い
- チタン加工の極意:合金別テクニックと工具選定の完全ガイド
- トロコイダルミリング完全ガイド:原理から実践まで徹底解説
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ