



CNC切削工具クイック比較:エンドミル、スレッドミルなど主要ツールを解説
CNC工作機械は、装着できる切削工具の種類が豊富なため、非常に汎用性の高い設備です。エンドミルからスレッドミルまで、あらゆる加工に対応するツールが揃っており、ワークピースに多様な切削と切り込みを施せます。
これらの切削工具を知ることは、CNC加工全般を理解する近道です。加工への理解が深まれば、製造プロセスに適したパーツ設計が可能になります。
本記事では、最も広く使用されているCNC切削工具のいくつかを取り上げますが、この他にも多くの工具が存在します。
切削工具の基礎
切削工具とは、固形の材料ブロックから材料を除去するデバイスです。CNC工作機械の主軸に取り付けられ、コンピュータ指令に従って必要な位置へ移動します。
切削工具は、せん断変形のプロセスでワークピースから材料を除去します。鋭利な工具が高速回転し、ワークピースから微細なチップを切り出し、それらをワークピースから排出します。ワークピースと一点で接触する工具もあれば、エンドミルのように複数点で接触する工具もあります。
ほとんどのCNC切削工具には複数のフルート(溝)があり、工具外周に沿って螺旋状に走っています。フルートは切削工具の「谷」に相当し、フルート間の鋭利な刃(ティース)が「山」となります。ワークピースから切り出されたチップは、フルートを伝って排出されます。
切削工具の理想的なフルート数は、ワークピース材料によって異なります。軟らかい材料にはフルート数の少ない工具が適しています。フルート幅が広いため、大きなチップを排出できるからです。フルート数が多いと高速化でき、硬い材料に適しますが、各フルートが狭くなるためチップ詰まりのリスクがあります。
切削工具の種類、主軸回転数、送り速度によって、ワークピースから除去されるチップの大きさが決まります。
切削工具の材質
固体のワークピースを切削するには、工具材質がワークピース材質より硬くなければなりません。CNC加工は非常に硬い材料の部品製造に日常的に用いられるため、利用可能な切削工具材質は限られます。
代表的な切削工具材質には以下があります:
炭素鋼
炭素0.6〜1.5%、シリコン、マンガンを含む安価な鋼合金です。
ハイス(高速度鋼:HSS)
クロム、タングステン、モリブデンを含むため、炭素鋼より硬く靭性がありますが、高価です。
超硬(カーバイド)
通常、チタンなどの金属と焼結されており、耐摩耗性と耐熱性に優れ、優れた表面仕上げが得られます。
セラミック
超合金、鋳鉄、その他の高硬度材料の切削に用いられ、耐食性と耐熱性に優れます。
切削工具コーティング
切削工具の機能は形状と材質で決まりますが、ベース材質上のコーティングで調整することも可能です。
コーティングにより、工具をより硬くしたり、寿命を延ばしたり、部品品質を損なうことなく高速切削を可能にしたりできます。
代表的なコーティングには以下があります:
チタン窒化物(TiN)
高酸化温度を持つ汎用コーティングで、切削工具の硬度を向上させます。
チタン炭窒化物(TiCN)
切削工具に表面潤滑性と硬度を付与します。
超寿命チタン窒化物(Al-TiN)
超硬切削工具に耐熱性を付与し、特にクーラントを最小限に抑えた切削で効果を発揮します。
ダイヤモンド
研磨性材料の切削向け高性能コーティングです。
クロム窒化物(CrN)
切削工具に耐食性と硬度を付与します。
1. エンドミル
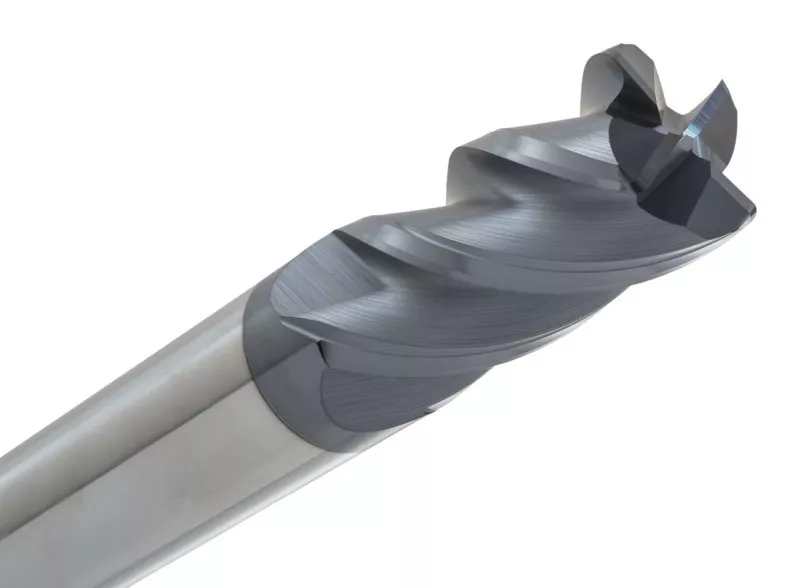
垂直CNC加工で最も広く使用される工具です。一端と側面に切れ刃を持ち、大量の材料を短時間で除去できます。
エンドミルには多くのバリエーションがあり、1枚刃から8枚刃以上まであります(ただし4枚刃以上ではチップ排出が課題になり得ます)。
主なタイプ:
- フラット(平底): 汎用の平面工具、2D形状に適する
- ボールノーズ(ボールエンド): 球状の先端を持ち、3D曲面・曲線に適する
- ブルノーズ(コーナーラジアス): 底面が平らでコーナーが丸く、フィレット加工と荒加工に適する
2. ラフィングエンドミル(荒取りエンドミル)
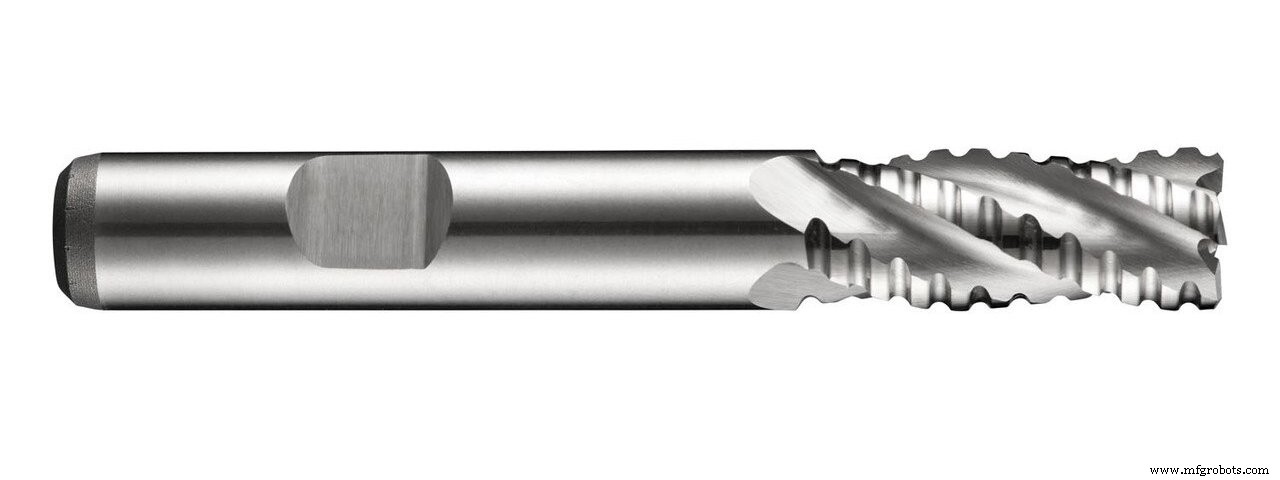
標準エンドミルより精度を犠牲にして、より大量の材料を除去するタイプのエンドミルです。
ギザギザの刃で大量の材料を除去しますが、仕上げ面は粗くなります。小さなチップを生成するため排出しやすいのが特徴です。
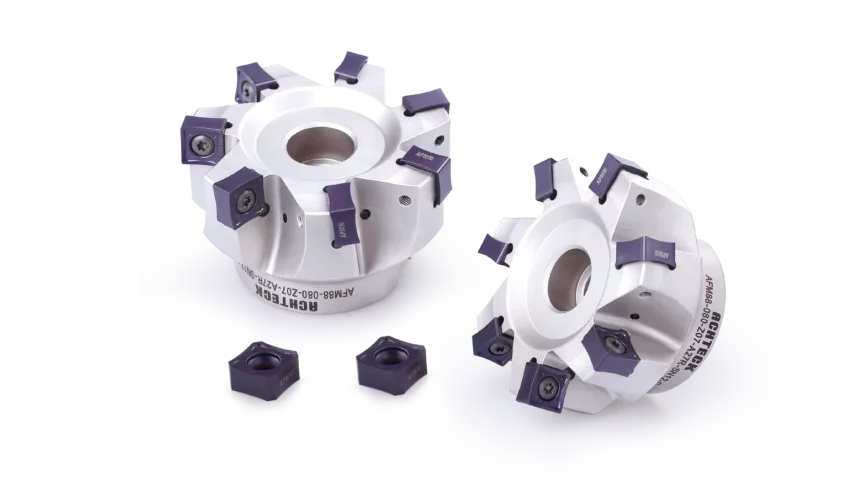
3. フェイスミル
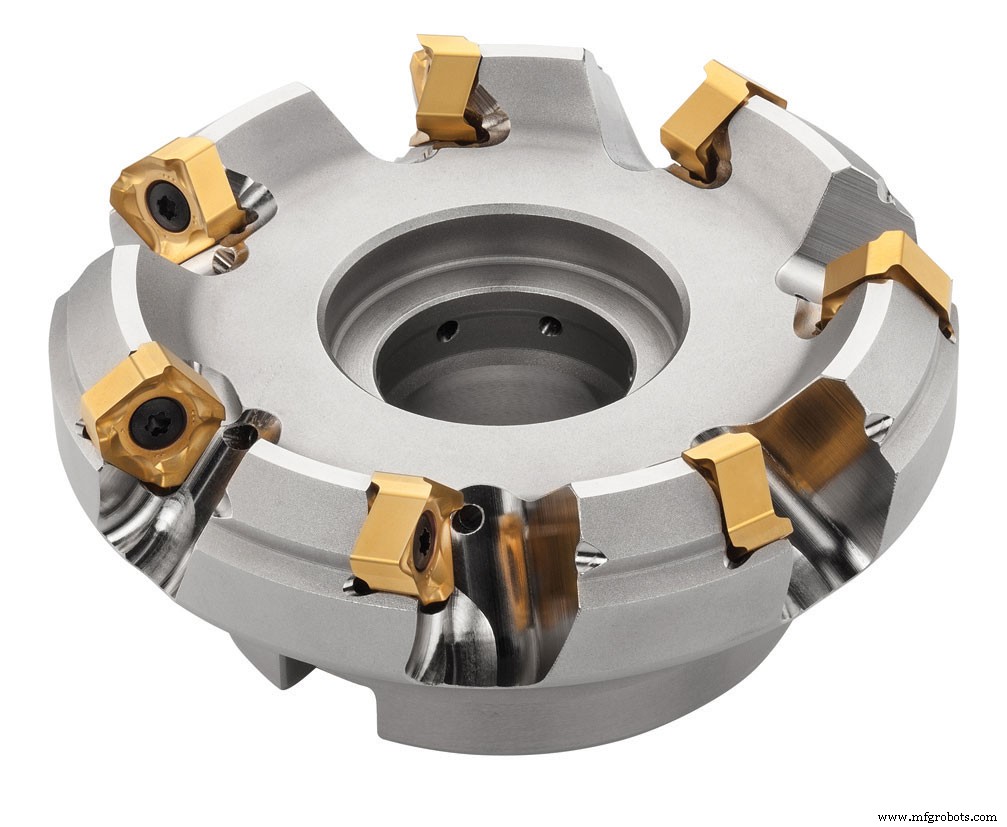
超硬製の交換可能なチップ(インサート)を備えたソリッドボディで構成されます。ワークピースに平坦な面を作るために用いられ、詳細な形状加工の前工程としてよく使われます。
フェイスミルの切れ刃は側面にあるため、水平方向に切削する必要があります。
小さなチップを交換するだけで切削プロファイルを変更できるため、工具全体を交換する他の工具よりコスト効率に優れる場合があります。
4. フライカッター
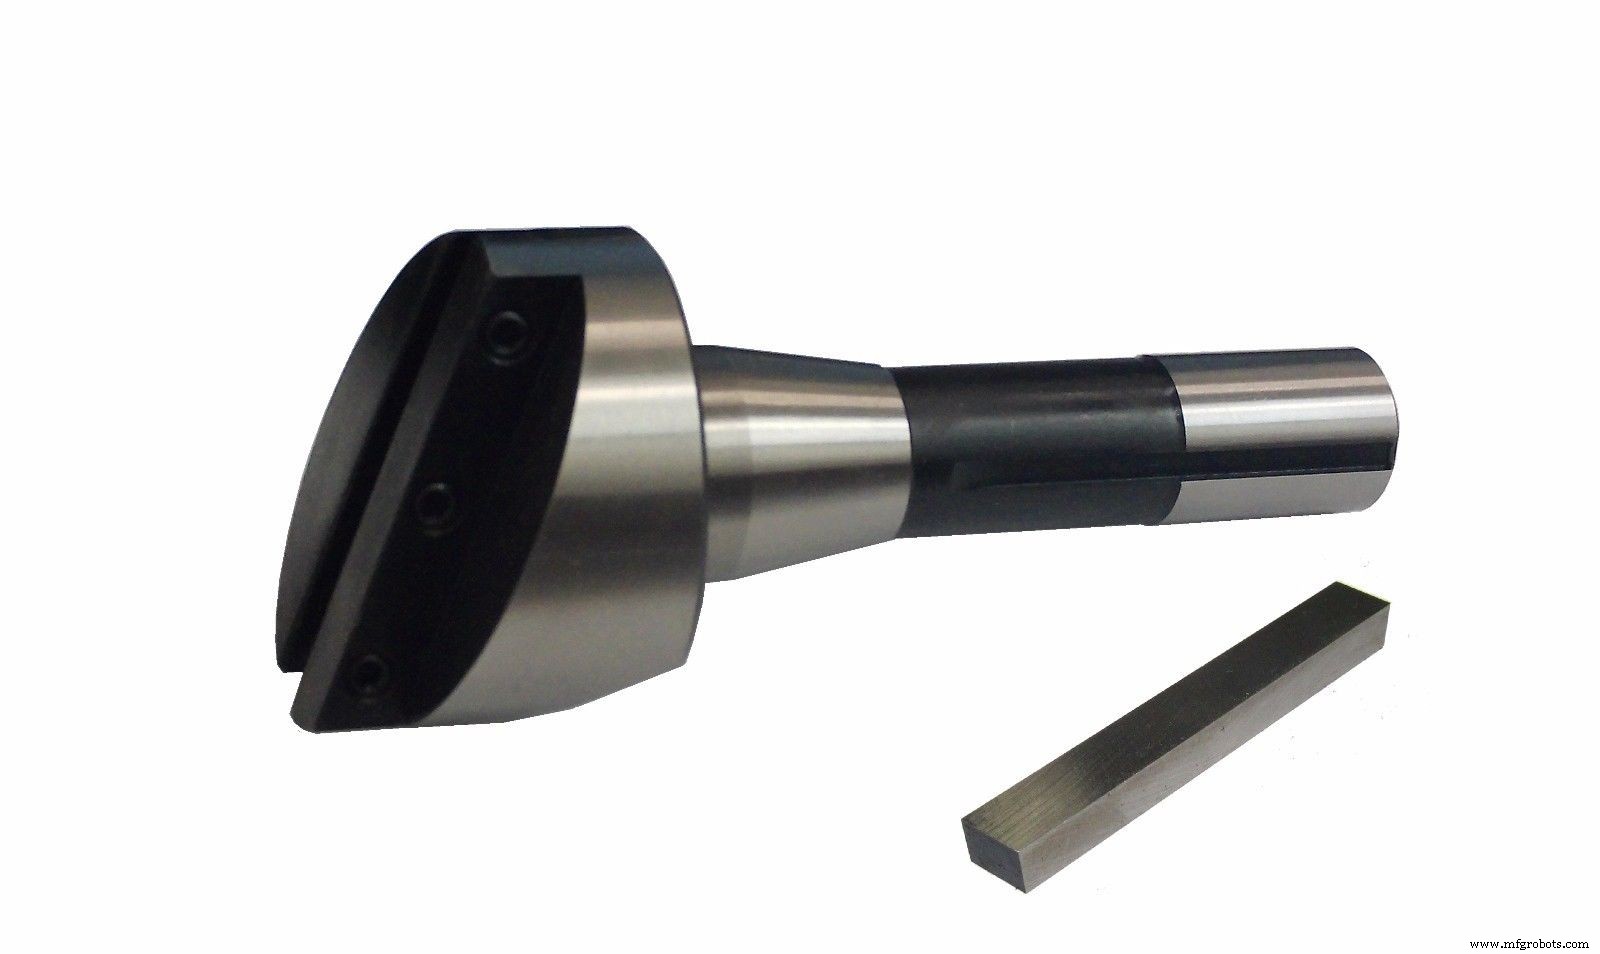
ソリッドボディ内に1つまたは2つの工具ビットを備えます。広く浅い切削を行い、滑らかな表面仕上げが得られます。
1ビットタイプが一般的ですが、2ビットタイプ(「フライバー」と呼ばれる)はより大きなスイングが可能です。
フェイスミルより安価ながら、類似の用途に使用できます。
5. スレッドミル(ねじ切り工具)
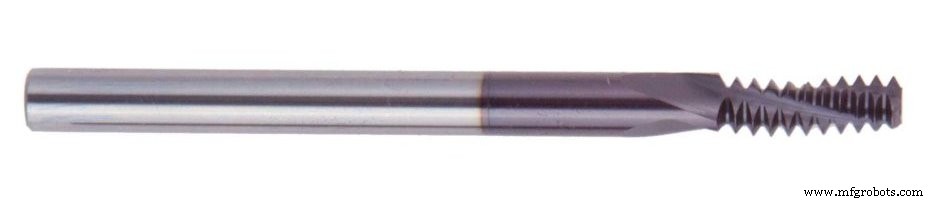
多くのエンジニアはタップでねじを切りますが、CNC工作機械にスレッドミルを装着してねじを切ることも可能です。
スレッドミルは内部・外部ねじの両方を切削でき、非常に硬い金属や非対称形状のワークへのねじ切りではタップより優れる場合があります。
6. ドリルビット
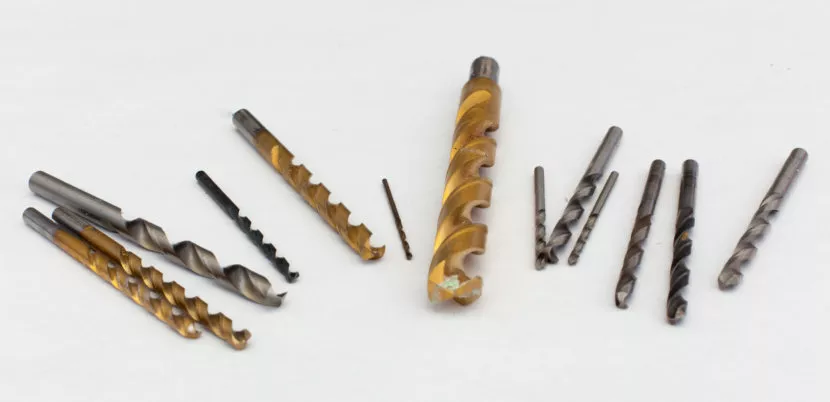
CNC工作機械には、様々な切削作業用のドリルビットを装着できます。ドリルビットは1本以上のフルートと円錐状の切れ先を持ちます。
CNC加工で使用される主なドリルビット:
- ツイストドリル: ワークピースに穴を開ける
- センタードリル: 穴位置を精密に位置決めする
- エジェクタードリル: 深穴加工用
7. リーマ
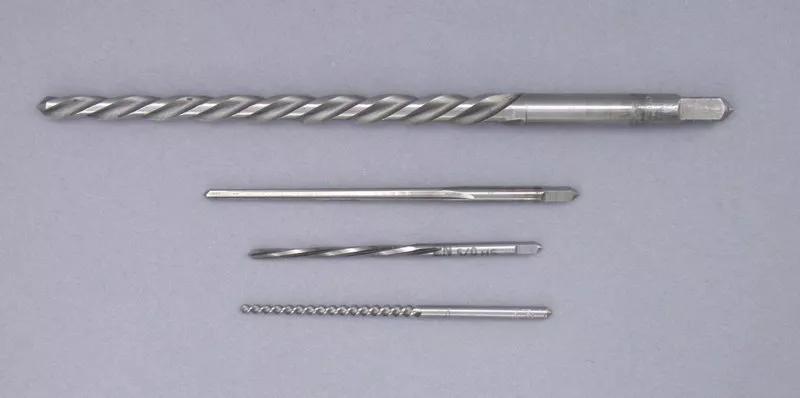
ワークピースの既存穴を拡大し、精密な穴径と優れた表面仕上げを得るために使用します。
リーマは他の切削工具よりも厳しい公差で穴を加工できます。
8. ホローミル
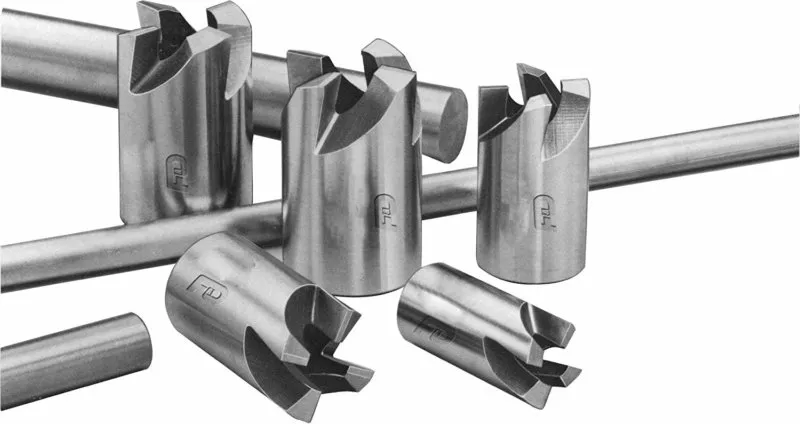
パイプ形状の切削工具で、エンドミルを裏返したような形状です。切れ刃はパイプ内側にあり、尖った先端や成形Rなどの形状を作れます。
9. サイドアンドフェイスカッター
側面と外周の両方に刃を持ち、アンバランスな切削に適します。
高送りで溝やスロットを切削できます。刃はストレートまたはスタッガード(交互配列)タイプがあります。
10. ギヤカッター
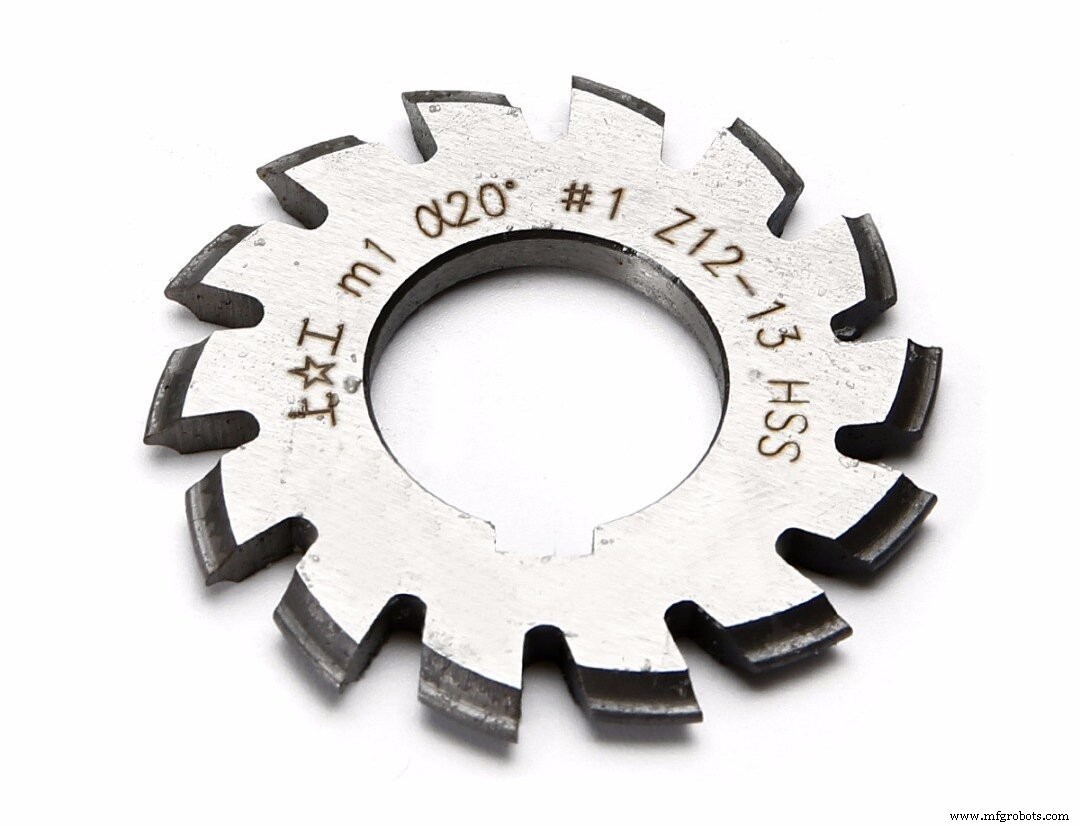
CNCフライス盤で製造業向け金属ギヤを製造することがあります。専用のギヤ切削工具でこれらを加工します。
ギヤ切削には、ホブ盤と呼ばれる特殊なフライス盤が必要になることもあります。
11. スラブミル(プレインミリングカッター)
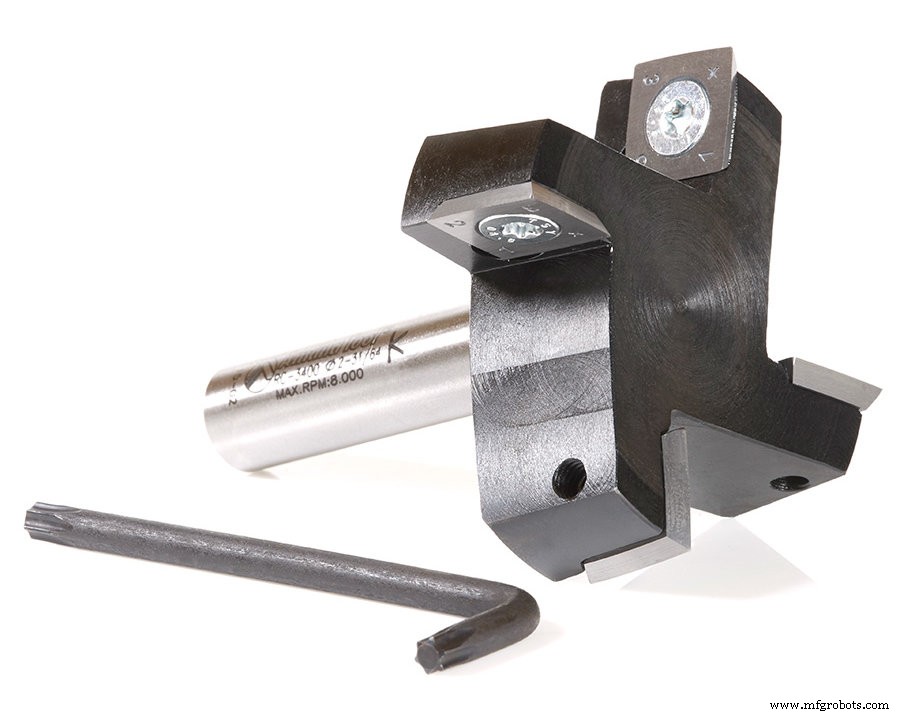
平面をフライス加工するために用いられ、通常は対象面を工作機械テーブルと平行にマウントします。
側面に刃がなく、汎用から重切削まで幅広く対応できます。
3ERPは、試作から量産まで、プロフェッショナルなCNC加工サービスを提供しています。迅速なお見積もりはお問い合わせください。
CNCマシン
- CNC工作機械:歴史、設計、未来のトレンド
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- CNCフライス加工エッセンシャル:プロオペレーターのためのクイックリファレンスガイド
- CNCルータービット用語集:包括的な定義と用途(パート2)
- CNC切断機完全ガイド:種類、メリット、用途
- CNC工作機械工具選定プロフェッショナルガイド:工具寿命と生産性の最適化
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- CNCデジタルナイフ切断ツール:精密製造のための包括的ガイド
- CNC工作機械メンテナンス完全ガイド|ピーク性能を維持するプロの秘訣
- CNC工作機械購入時に考慮すべき重要ポイント
- 精密機械加工に必須の旋盤切削工具タイプ5選