



切削性能を最適化:ボーリングバー形状の役割
ボーリングは、内部ボーリングの複数回反復により、既存穴を拡大する旋削操作です。従来の穴仕上げ方法に対していくつかの利点があります:
- 標準ドリルサイズ外の穴をコスト効率よく製作可能
- より精密な穴、したがってより厳しい公差を実現
- より高品質な仕上げ
- ボア内に複数の寸法を作成する機会
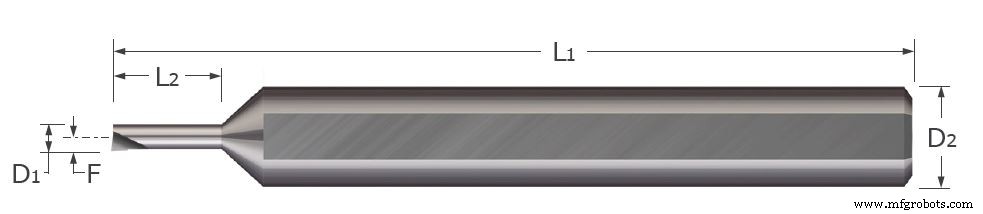
Micro 100が提供するようなソリッド超硬ボーリングバーには、工具に内部ボアから材料を除去する基本機能を与えるいくつかの標準寸法があります。これらには:
最小ボア径(D1):工具の切削端が対向側で接触せずに完全に内部に収まる穴の最小径
最大ボア深さ(L2):シャンク部分からの接触なしで工具が穴内部に到達できる最大深さ
シャンク径(D2):工具ホルダと接触する工具部分の径
全長(L1):工具の全長
センターラインオフセット(F):工具先端とシャンク中心線軸の間の距離
工具選定
工具たわみとそれによる工具破損リスクを最小限に抑えるため、意図する切削長さよりわずかに大きい最大ボア深さを持つ工具を選ぶことが重要です。また、ボーリングバーとシャンク径を最大化することで工具剛性が向上するため有益です。これはチップ排出のための十分なスペースを残すこととバランスを取る必要があります。このバランスは最終的に被削材によります。より硬い材料で送りと切り込みが低い場合、チップ排出スペースはそれほど必要ないかもしれませんが、より大きく剛性の高い工具が必要になるかもしれません。逆に、より柔らかい材料でアグレッシブな運転パラメータの場合、チップ排出により多くのスペースが必要ですが、それほど剛性の高い工具は必要ないかもしれません。
形状
さらに、加工プロセス中に工具に作用する3種類の力を適切に処理するため、さまざまな幾何学的特徴を備えています。標準ボーリング操作中、これらの力の中で最大は接線方向、次に送り(軸方向とも呼ばれる)、最後に径方向です。接線力はすくい面に垂直に作用し、工具を中心線から押し出します。送り力はたわみを引き起こしませんが、工具を後ろに押し、中心線に平行に作用します。径方向力は工具をボアの中心に向けて押します。
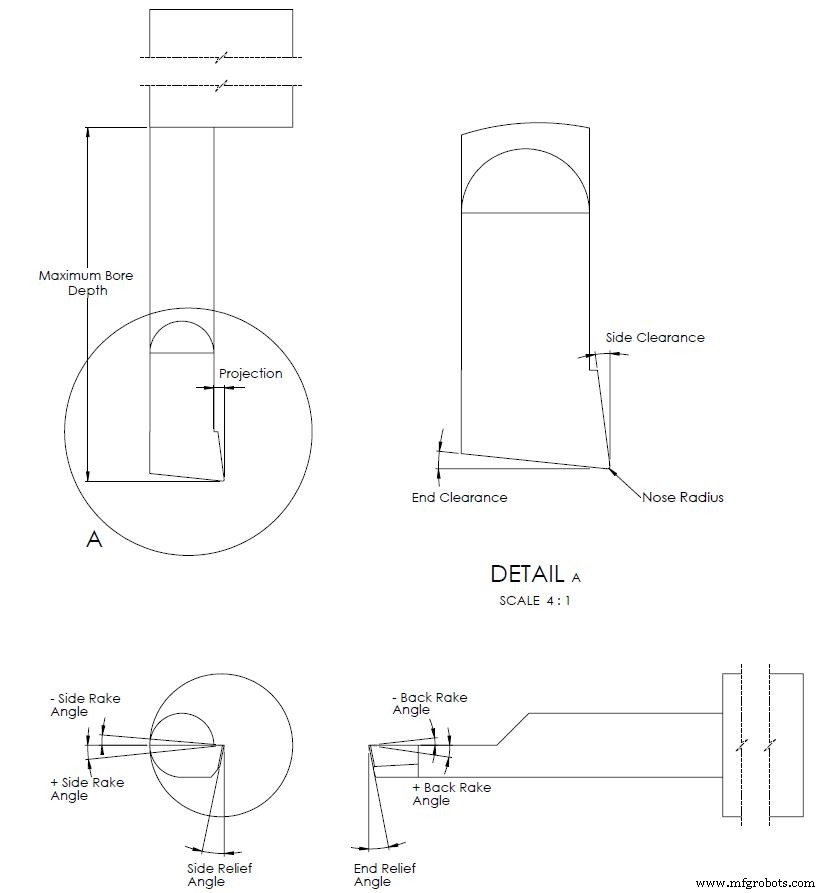
ボーリングバーの幾何学的特徴の定義:
ノーズ半径:工具切削点の丸み
側面クリアランス(径方向クリアランス):工具中心線に平行な軸に対するノーズの傾きを測る角度
端面クリアランス(軸方向クリアランス):工具中心線に垂直な軸に対する端面の傾きを測る角度
側面すくい角:工具側面の横方向の傾きを測る角度
後面すくい角:後面がワークの中心線に関してどの程度傾いているかを測る角度
側面逃げ角:底面がワークからどの程度傾いて離れているかを測る角度
端面逃げ角:工具中心軸に垂直な線に対する端面の傾きを測る角度
幾何学的特徴が切削操作に与える影響:
ノーズ半径:大きなノーズ半径はワークとの接触を増やし、工具と切れ刃の寿命を延ばし、より良い仕上げを残します。しかし、半径が大きすぎると、工具が接線力と径方向切削力により多く晒されるためチャッターを引き起こします。
この特徴が切削作用に影響するもう1つの方法は、接線力によって切れ刃のどの程度が打たれるかを決定することです。この効果の大きさは送りと切り込み深さに大きく依存します。切り込み深さとノーズ角の異なる組み合わせにより、切れ刃の接線力に晒される長さが短くなったり長くなったりします。全体的な効果は刃先摩耗の度合いです。切れ刃の小さな部分だけが大きな力に晒されると、長い部分が同じ力を受ける場合より速く摩耗します。この現象は端面切れ刃角の増減でも発生します。
端面切れ刃角:端面切れ刃角の主目的は、正のZ方向(穴内へ移動)で切削する際のクリアランス確保です。このクリアランスにより、ノーズ半径が工具とワークの主な接触点になります。端面切れ刃角を正方向に増やすと先端強度は下がりますが、送り力も減らせます。ここでも先端強度と切削力低減のバランスを見つける必要があります。実行するボーリングタイプによって角度を変える必要があることにも注意です。
側面すくい角:ノーズ角は接線力で切れ刃のどの程度が打たれるかを決める幾何学的寸法の1つですが、側面すくい角はその力がどの程度径方向力に再分配されるかを決めます。正のすくい角は接線切削力を下げ、より多くのせん断作用を可能にします。しかし、この角度を大きくしすぎると、ノーズ角と側面逃げ角の材料を減らすことで切れ刃の完全性を損ないます。
後面すくい角:トップすくい角とも呼ばれ、ソリッド超硬ボーリングバーの後面すくい角は、工具端部で切削されたチップの流れを制御するために研磨されます。この特徴はあまり鋭い正の角度にできません。工具強度を下げるためです。
側面と端面逃げ角:端面切れ刃角と同様、側面と端面逃げ角の主目的は、工具の非切削部分がワークに擦れないようクリアランスを提供することです。角度が小さすぎると、工具とワーク間に摩擦のリスクがあります。この摩擦は工具摩耗増加、振動、不良仕上げを招きます。角度測定値は一般的に0°〜20°の間です。
ボーリングバー形状のまとめ
ボーリングバーには、工具ホルダをワークに衝突させたり、接触瞬時に工具を折損させたりせずに穴をボーリングできる全体寸法がいくつかあります。ソリッド超硬ボーリングバーには、3種類の切削力を分散させて工具を最大限に活用するために異なる組み合わせられるさまざまな角度があります。工具性能の最大化には、適切な工具選択と適切な送り、切り込み深さ、回転数の組み合わせが必要です。これらの要素は、穴のサイズ、除去必要材料量、ワークの機械的特性に依存します。
CNCマシン
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- 精密加工における切削液の重要な役割
- ウォータージェット切断機の効率を最大化する
- CNCルータービット用語集:包括的な定義と用途(パート2)
- CNCルーターによるアクリル切断:精度と仕上げのエキスパートガイド
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- プラズマカッターメンテナンスの実証済みヒント:寿命と性能を延ばす
- コーナー加工の極意:高精度ミリングで優れたコーナー品質を実現
- CNCマシンでアクリルカットをマスター:ステップバイステップガイド
- CNC工作機械への新規工具追加:ステップバイステップガイド
- インパクトバーの解説:車両・コンベアを守る衝撃分散構造