



切削工具のネジレ角:メリット・デメリット完全解説
ネジレ角が加工性能に与える影響と最適選択の指針
加工結果に影響を与える要因は多岐にわたりますが、切削工具のネジレ角はしばしば見落とされる要因の一つです。工具のネジレ角は、工具中心線と切削刃に沿った接線で形成される角度として測定されます。
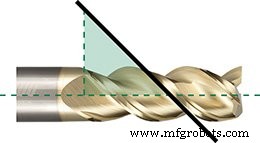
高いネジレ角(通常40°以上)は工具を「速く」巻き、一方「遅い」ネジレ角は通常40°未満です。
加工用工具を選択する際、機械加工技術者は材料、工具寸法、溝数を考慮することが多いですが、ネジレ角も効率的な切りくず排出、より良いワーク仕上げ、工具寿命延長、サイクルタイム短縮に寄与するため考慮すべきです。
ネジレ角の経験則
一般的な経験則として、ネジレ角が増加すると、切削刃に沿った接触長さは減少します。ただし、低ネジレ角と高ネジレ角には、あらゆる加工に影響を与える多くのメリットとデメリットがあります。
低ネジレ角工具 <40°
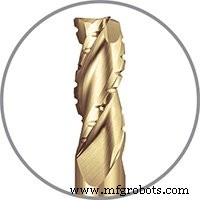
メリット
- 強度向上 — 大きな芯厚により、圧力下で曲がる力(たわみ)に耐える強い工具になります。
- リフティング力低減 — 低ネジレ角は、固定が不安定な状況でワークがワークテーブルから浮き上がるのを減らします。
- 大きな切りくず排出 — 低ネジレ角により大きな切りくずを生成でき、荒加工での大量材料除去に適しています。
デメリット
- 仕上げ粗さ — 低ネジレ角エンドミルは大きな切りくずを取りますが、排出に苦労することがあります。この非効率性が仕上げ不良を招くことがあります。
- 送り速度低下 — 低ネジレ角エンドミルの増加した半径方向切削力は、より遅い送り速度での運転を必要とします。
高ネジレ角工具 >40°
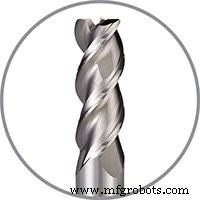
メリット
- 半径方向切削力低減 — より良いせん断作用により工具は静かで滑らかに稼働し、薄壁加工でのたわみ減少と安定性向上を可能にします。
- 効率的な切りくず排出 — ネジレ角増加に伴い切削刃接触長が減少し、軸方向力が増加します。これにより切りくずが持ち上げられ排出され、効率的な切りくず排出が実現します。
- ワーク仕上げ向上 — 低い半径方向力により、高ネジレ角工具はより良いせん断作用で材料を容易に切削し、表面仕上げが改善されます。
デメリット
- 切削刃の弱体化 — ネジレ角が高いと工具の歯が薄くなり、したがって薄くなります。
- たわみリスク — 高ネジレ角工具の小さな歯は、圧力下で工具を曲げる力であるたわみのリスクを増大させます。これにより高ネジレ角工具をどこまで速く押せるかが制限されます。
- 工具破損リスク増大 — たわみが適切に管理されない場合、仕上げ品質不良と工具破損を招く可能性があります。
ネジレ角:重要な決定事項
要約すると、機械加工技術者は各用途の工具選択時に多くの要因を考慮しなければなりません。材料、仕上げ要件、許容サイクルタイムの中でも、使用する各工具のネジレ角を考慮する必要があります。低ネジレ角エンドミルは大きな切りくず形成、工具強度増加、リフティング力低減を可能にしますが、優れた仕上げは得られない可能性があります。高ネジレ角エンドミルは効率的な切りくず排出と優れたワーク仕上げを可能にしますが、たわみ増大の影響を受けやすく、適切に管理されないと工具破損につながる可能性があります。
CNCマシン
- 工具鋼パンチ・ダイスの主なメリット:優れた製造を実現
- タレットツールでフライスと旋削を組み合わせ、生産性を最大化
- 冷蔵庫コンプレッサーの高圧・低圧カットアウトテスト方法
- 少量PCB実装の主要メリットと重要性:OEMが知るべきポイント
- コンピュータ支援製造(CAM)の力を発見:効率、精度、市場投入スピードを向上
- アルミニウムCNC加工:メリット、デメリット、合金解説
- CNC工作機械の精度・位置決め精度向上:包括的ガイド
- CNC工具プリセッター・測定システム:精度と効率を支える必須ガイド
- あらゆるビジネスが印刷・貼付機(Print & Apply)に投資すべき5つの理由
- Maxim MAX25610A/B:自動車・産業照明向けコンパクト、高効率、EMI最適化LEDドライバ
- 低温焼結対応高伝導率ナノ銀インク:紙基板エレクトロニクスへの応用