



マイクロ加工における高能率フライス(HEM):技術とメリット
小径工具でもHEMの恩恵を受けるための技術と注意点
以下は高能率フライスとマイクロ加工に関連する複数のブログ記事の一つです。この人気加工手法の完全な理解のために、以下の追加HEM記事もご覧ください!
高能率フライス入門 I 高速加工 vs HEM I チップシニング対策 I 切込み深さへの深掘り I 4大工具摩耗回避法 I トロコイダルフライス入門
ミニチュア工具でのHEMメリット
高能率フライス(HEM)は、低半径方向切込み深さ(RDOC)と高軸方向切込み深さ(ADOC)を利用する荒加工技法です。これにより工具摩耗率を遅らせ、破損リスクを減らし、工具寿命を延ばしながら生産性と材料除去率(MRR)を向上させます。この加工手法がMRRを向上させるため、ミニチュア工具(<0.125インチ)とマイクロ加工はHEM作業で一般的に見過ごされてきました。さらに多くのショップも、ミニチュア工具でHEMメリットを得るために必要な高RPM能力を持っていません。しかし、適切に使用すれば、ミニチュア工具も大径工具と同じHEMメリットを生み出せます。
HEMのメリット:
- 工具寿命と性能の延長
- サイクルタイム短縮
- 総合コスト削減
マイクロ加工の一般的課題防止
ミニチュア工具でHEMを利用することは、正しく実行すれば有益ですが、すべての機械加工技術者が注意すべき課題を提示します。何に注意すべきか知ることは成功への極めて重要な第一歩です。
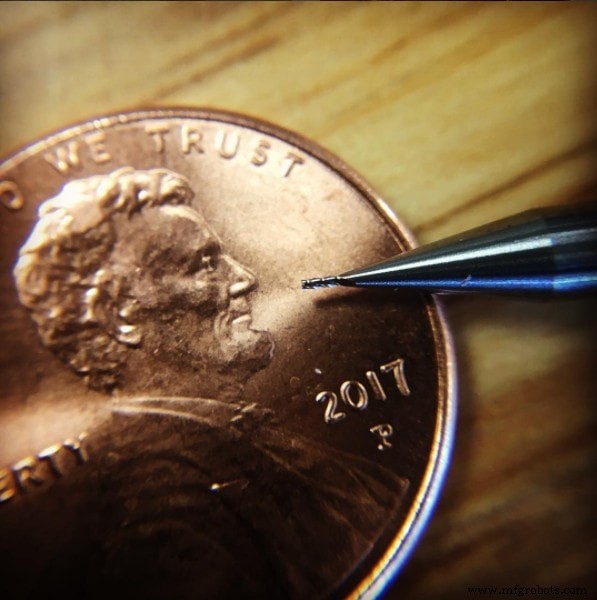
ミニチュア工具での工具脆性と破損
工具の脆さゆえに、ミニチュア工具で高能率マイクロ加工を利用する際の主要課題の一つは破損です。主軸振れと振動、工具たわみ、材料不均一性、不均等負荷は工具破損につながる問題のほんの一部です。これを防ぐには、機械セットアップと材料により多くの注意を払い、工具が最高の成功機会を得られるようにしなければなりません。
一般的なルールとして、切削径0.031インチ未満の工具ではHEMを検討すべきではありません。可能でも、0.062インチ未満の径ではHEMは依然として禁止的に困難またはリスキーであり、アプリケーションと機械を慎重に検討する必要があります。
工具破損防止テクニック:
- ワークが確実に固定・支持されていることを確認
- 可能な限り最短の全長と刃長を使用
- 主軸での工具振れをチェックし、可能ならシュリンクフィットホルダーを使用
- 材料に最適化されたコーティングを選択
マイクロ加工での過熱と熱衝撃管理
ミニチュア工具の小さな性質と必要な高速運転により、発熱が急速に問題になり得ます。熱が制御されないと、ワークと工具は熱割れ、溶融、焼損、ビルトアップエッジ、歪みを経験する可能性があります。
高熱対策としてクーラントがよく使用され、材料表面温度低下と切りくず排出・潤滑支援を行います。しかし、クーラント使用が材料を過度に速くまたは不均一に冷やさないよう注意が必要です。不適切なクーラント方式を使うと熱衝撃が発生します。熱衝撃は材料が不均一に膨張し、材料全体に伝播する微細亀裂を生じ、材料を割れさせ、歪ませ、物理的特性を変化させる可能性があります。
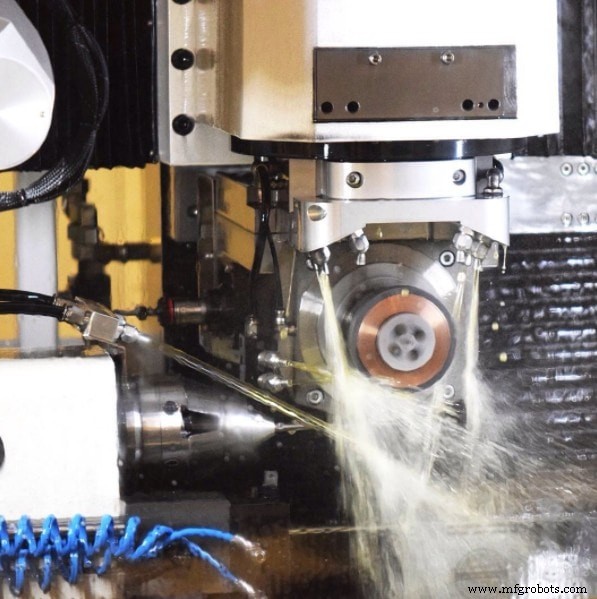
熱・熱衝撃防止テクニック:
- コーティング工具をドライまたは圧縮空気で運転し、十分な切りくず排出を確保
- 材料に最適化されたコーティングを選択
- ワーク材料固有の形状を持つ工具を使用
- 回転数(RPM)を低下
重要ポイント
適切に実行されれば、ミニチュア工具マイクロ加工(<0.125インチ)は大径工具と同じHEMメリットを得られます:工具摩耗低減、部品生産速度加速、加工精度向上。しかし、加工プロセス監視と工具脆性、過熱、熱衝撃防止により多くの注意を払う必要があります。
3/16インチ ハーベイツールエンドミルでのアルミニウムHEMツールパス(トロコイダルフライス)実行例をご覧ください。
CNCマシン
- 最適な性能のための正しい工具鋼グレード選定
- マイクロマシニング:先進技術、市場機会、新たな課題
- レーザー微細加工システム:現代製造業のためのプロフェッショナルガイド
- 溝数がエンドミル性能に与える影響
- マイクロ加工における高能率フライス(HEM):技術とメリット
- 精密加工を成功させる工具エントリー技法:完全ガイド
- トロコイダルミリング完全ガイド:原理から実践まで徹底解説
- 切込み深さの極意:周辺・溝・HEMそれぞれの最適戦略
- CNC工作機械への新規工具追加:ステップバイステップガイド
- Mazak Mシリーズ Gコード リファレンス:CNCマシニスト向け完全版
- パンチツールとは? 木工職人必携の基礎ガイド