



精密加工を成功させる工具エントリー技法:完全ガイド
工具のエントリー(進入)は加工成功の要です。これは工具にとって最も過酷な操作の一つであり、不適切な進入方法はワーク破損や工具の早期摩耗、ひいてはコスト増大を招きます。以下では、代表的なエントリー手法と、それぞれを成功させるためのポイントを解説します。
予め穴を開ける(プレドリルドホール)
ポケットの全深さまで、エンドミル径より5〜10%大きい穴を予め開けておき、そこにエンドミルを落とすのが最も安全な方法です。この手法ならエンド面への負担と早期摩耗を最小限に抑えられます。
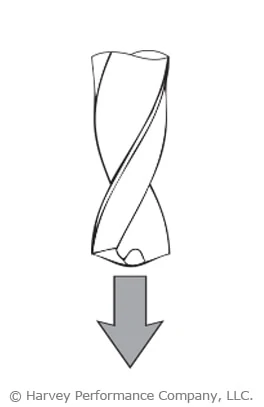
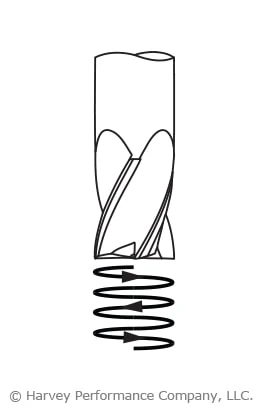
ヘリカル補間
鉄系材料の加工では、ヘリカル補間が非常に一般的で安全なエントリー手法です。コーナーラジアスエンドミルを使用すれば、工具摩耗の低減とコーナー部の欠け防止に効果的です。この方法では、プログラム上のヘリックス径を工具径の110〜120%以上に設定します。
ランピング(斜め進入)
適切に実行すれば非常に有効ですが、工具には複雑なねじり力がかかります。この手法では強靭なコア(芯厚)と、十分なチップ排出スペースが鍵となります。コーナーラジアス付き工具を使えば、切削部の強度を高められます。
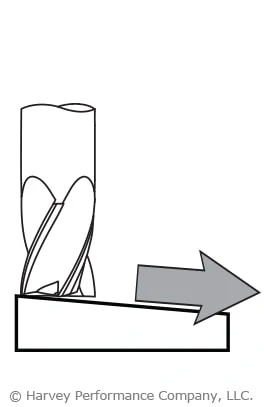
推奨初期ランプ角:
硬い/鉄系材料:1°〜3°
軟らかい/非鉄系材料:3°〜10°
この人気のエントリー手法について詳しくは「ランピングで成功する」をご覧ください。
アーキング(アーク進入)
ランピングと類似した手法・メリットを持ちますが、ランピングが上面から進入するのに対し、アーキングは側面から進入します。エンドミルが曲線(アーク)軌道を描いて切削するため、進入時に工具負荷が徐々に増加し、退出時には徐々に減少します。これによりショックロードと工具破損を防止できます。
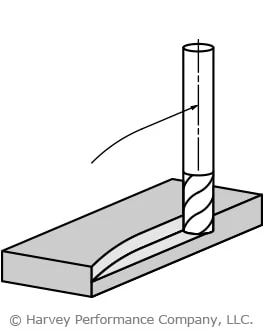
ストレートプランジ(直下進入)
一般的ですが、しばしば問題を引き起こす手法です。真っ直ぐ突き込むと工具破損のリスクが高まります。この手法を選ぶ場合、成功率を高めるためにいくつかの条件を満たす必要があります。工具はセンターカッティング仕様であること(エンドミルの平らな先端ではチップ排出が極めて困難なため)。なお、ドリルビットは直下進入用に設計されており、この操作にはドリルを使用すべきです。
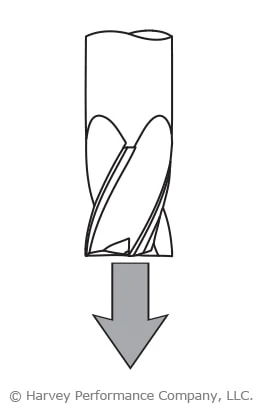
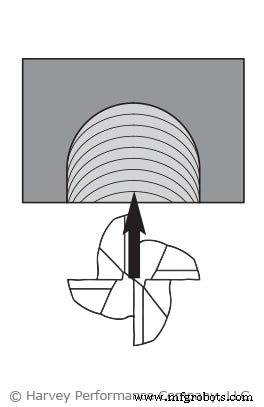
ストレート工具進入
真っ直ぐ側面から進入する方法も、プランジ同様に工具への負担が大きいです。工具が完全に噛み合うまで、進入時の送り速度は少なくとも50%減らすことを推奨します。
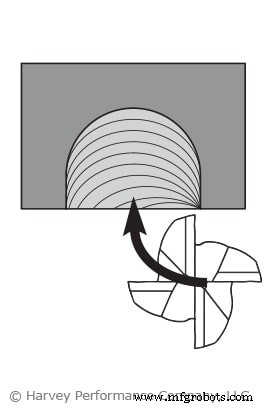
ロールイン(転がし進入)
工具を転がすように進入させると、自然に完全噛み合い状態へ移行し、適切なチップ厚が得られます。このシナリオでも送り速度を50%減らしてください。
CNCマシン