



切込み深さの極意:周辺・溝・HEMそれぞれの最適戦略
本記事は高能率ミリング(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の関連記事も併せてご覧ください。
高能率ミリング入門 | 高速加工 vs HEM | チップシニング対策 | 4大工具摩耗の防止策 | トロコイダルミリング入門
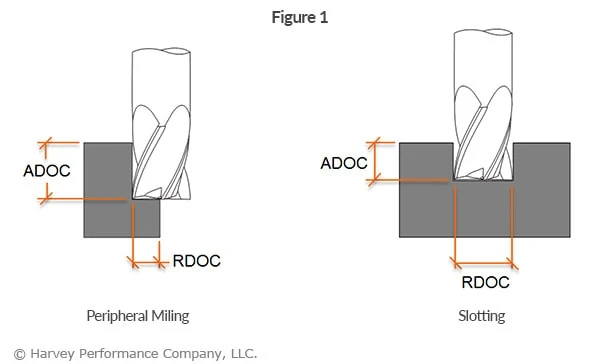
あらゆる加工には、径方向と軸方向の切込み深さ戦略が伴います。径方向切込み深さ(RDOC、工具がワークに踏み込む距離。ステップオーバー、カット幅、XYとも呼ぶ)と、軸方向切込み深さ(ADOC、工具中心線に沿ってワークに食い込む距離。ステップダウン、カットデプスとも呼ぶ)は、加工の要です。適切な深さで加工すること、無論スロッティングでも周辺加工(プロファイリング、荒、仕上げ)でも、加工成功の鍵となります(図1)。
以下では、周辺加工と溝加工の従来手法を紹介し、さらに高能率ミリング(HEM)戦略と、この手法に適した切込み深さを解説します。
用語の定義
径方向切込み深さ(RDOC): 工具がワークに踏み込む距離。ステップオーバー、カット幅、XYとも呼ばれる。
軸方向切込み深さ(ADOC): 工具中心線に沿ってワークに食い込む距離。ステップダウン、カットデプスとも呼ばれる。
周辺加工: 工具径の一部のみがワークに接触する加工。
溝加工(スロッティング): 工具の全切削径がワークに接触する加工。
高能率ミリング(HEM): 浅いRDOCと深いADOCを高送りと組み合わせ、高い材料除去率(MRR)と工具摩耗低減を両立する新しい加工戦略。
周辺加工のスタイルと適切なRDOC
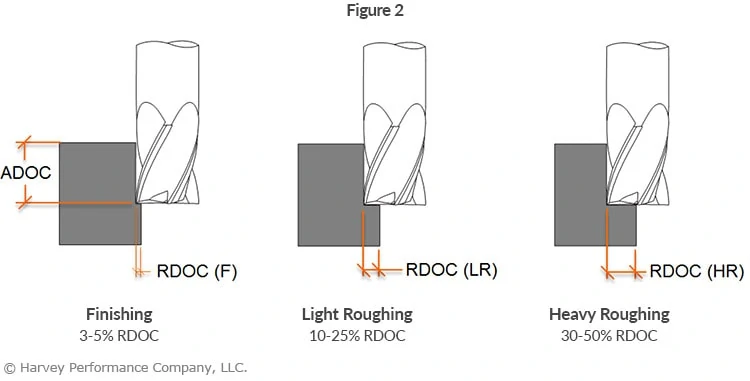
周辺加工時のラジアルエンゲージメント量は、実行する作業によります(図2)。仕上げでは壁から少量の材料を取るため、工具径の約3〜5%/パス程度。重荒加工では工具径の30〜50%をワークに噛み合わせます。重荒は仕上げよりRDOCが大きいものの、工具負荷の関係でADOCは仕上げより小さくなるのが一般的です。
溝加工のスタイルと適切なADOC
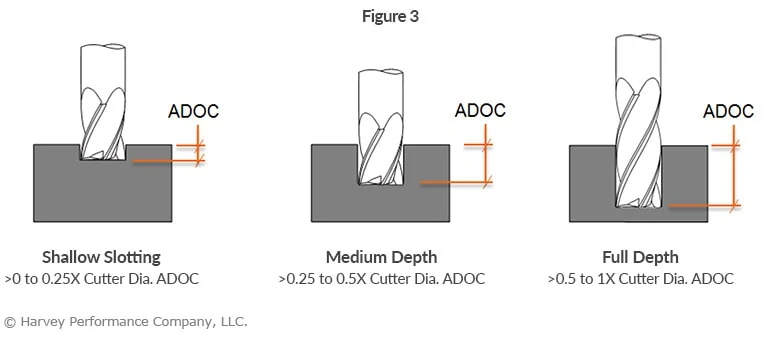
溝加工時の軸方向エンゲージメント量は、使用工具に適したものでなければなりません(図3)。不適切なアプローチは工具たわみと破損、ワーク品質不良を招きます。
エンドミルには様々な刃長と首下長のバリエーションがあります。たわみを最小限に抑え、最高の生産性でプロジェクトを完了できる工具選定が極めて重要です。必要なADOCが浅ければ、剛性が最も高いスタブ刃長が最適な選択となります。溝深さが増せば長い刃長が必要になりますが、可能な限り首下付き工具(リーチ工具)を使用すべきです。
HEMにおける切込み深さ戦略
浅いRDOCと深いADOCを高性能ツールパスと組み合わせる戦略が、高能率ミリング(HEM)です。この加工スタイルでは送り速度を上げ、切削負荷を均一に保つことで、切れ刃全体に応力を均等に分散させ、工具寿命を延ばします。
従来戦略
- 大きいRDOC
- 小さいADOC
- 保守的な送り速度
新戦略 — 高能率ミリング(HEM)
- 小さいRDOC
- 大きいADOC
- 高送り
HEM無料教育ウェビナーを視聴する
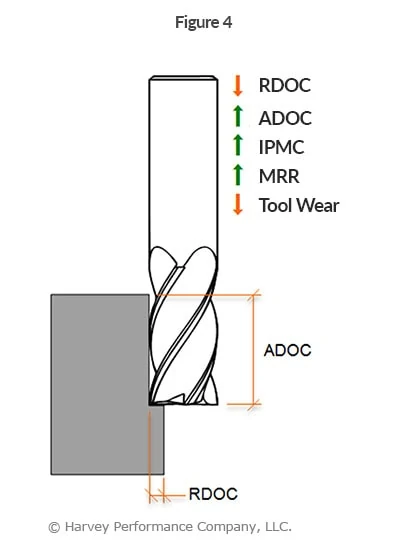
HEMでは、工具径の7〜30%をRDOCとし、軸方向には工具径の最大2倍までのADOCを、高送りと組み合わせます(図4)。チップシニングを考慮したこのパラメータ組み合わせにより、著しく高い材料除去率(MRR)が得られます。最新CAMソフトには、HEMツールパスのビルトイン機能を備えた完全な高性能ソリューションが搭載されていることが多々あります。これらの原則は、溝加工用のトロコイダルツールパスにも応用可能です。
CNCマシン
- 最適なフライス工具選びのエキスパートガイド:最高性能を引き出す
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- マイクロ加工における高能率フライス(HEM):技術とメリット
- 高能率ミリング(HEM)の極意:テクニックとメリットを徹底解説
- トロコイダルミリング完全ガイド:原理から実践まで徹底解説
- 深穴フライス加工をマスターする:工具たわみ防止と切りくず排出改善の戦略
- 切削速度、送り速度、切込み深さの理解:機械加工の基礎
- CNC銃器彫刻:ATF基準を満たす3つの実証済みマーキング方法
- チタンインプラントミリング用高精度ツールホルダー:精度と信頼性
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ