



トロコイダルミリング完全ガイド:原理から実践まで徹底解説
本記事は高能率ミリング(HEM)に関する複数のブログ記事の一つです。この人気の加工手法を完全に理解するには、以下の関連記事も併せてご覧ください。
高能率ミリング入門 | 高速加工 vs HEM | チップシニング対策 | 切込み深さの深掘り | 4大工具摩耗の防止策
トロコイダルミリングとは
トロコイダルミリングは、工具径より広い溝を加工するための手法です。これは「トロコイド軌道」と呼ばれる円運動の連続によって実現されます。高能率ミリング(HEM)の一形態であり、高速回転を維持しながら、低い径方向切込み深さ(RDOC)と高い軸方向切込み深さ(ADOC)を組み合わせます。
トロコイダルミリングは、切削における「チップシニング」理論に基づいています。従来の考え方では、切削工具には最適なチップロードがあり、これがチップの理想的な幅と大きさを決めるとされてきました。チップシニング対策の概念は、この「最適」より大きなチップロードで加工することで、最大チップ厚を一定に維持することにあります。
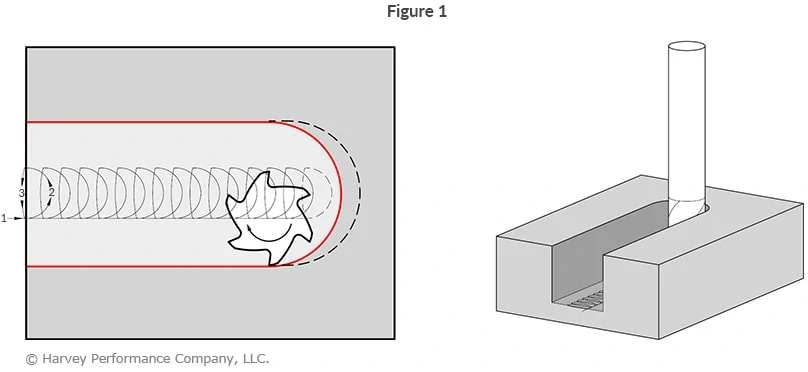
従来の完全に直線的なラジアルツールパスとは異なり、トロコイダルミリングは低RDOCのスパイラルツールパスを採用し、工具への負荷と摩耗を低減します(図1)。
トロコイダルミリングのメリット
- 切削抵抗の低減
- 発熱の抑制
- 加工精度の向上
- 工具寿命の大幅延長
- サイクルタイムの短縮
- 1本の工具で複数の溝幅に対応可能
トロコイダルミリングは特定の用途で絶大な効果を発揮します。切れ刃のラジアルエンゲージメントを減らすことで、切削熱と切削力、スピンドル負荷を低減。ラジアル方向の力が小さくなることで、加工精度が向上し、より微細で精密な形状加工が可能になります。
また、低RDOCにより高ADOCが可能となり、切れ刃全長を有効活用できます。これにより熱と切削力が切れ刃全体に分散し、特定の箇所に集中しません。発熱と摩耗の低減、そしてそれらが切れ刃全体に均一に分散することで、従来の溝加工手法と比較して工具寿命が大幅に向上します。
破壊的な力が減少するため、切削速度を上げられます。切れ刃全長を使うため、複数回の軸方向パスが不要になります。切削条件の向上とパス数の削減により、サイクルタイムを大幅に短縮できます。
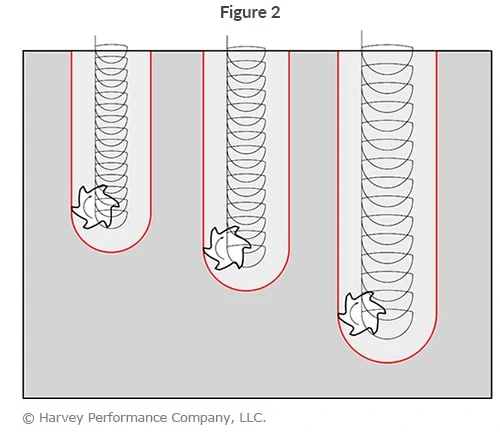
工具径より広い溝を加工できるため、同じ工具で異なる幅の溝を作れます。これによりツールマガジンのスロット節約と、工具交換時間の削減が可能です(図2)。
荒加工であるにもかかわらず、低RDOCと切削力の低減により、従来の溝加工より良好な仕上げ面が得られることも多々あります。ただし、切削工具のスパイラル運動によるカスプ(段差)を除去するため、ワーク側面への仕上げパスが必要な場合があります。
高能率ミリングの効率向上パワーの詳細を見る
トロコイダルミリングの課題
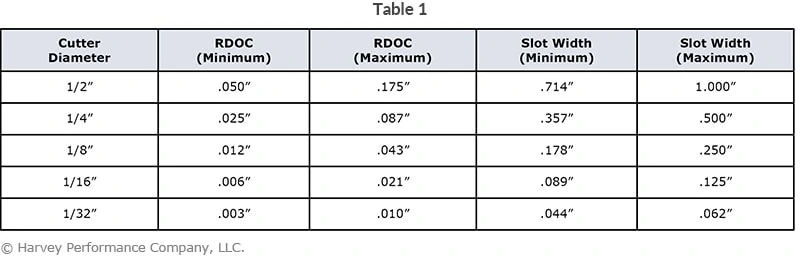
課題は主に工作機械とソフトウェアにあります。トロコイダルミリングを活用するには、高速・高送り対応であるだけでなく、工具がスパイラル軌道を移動する際に送り速度を常時変化させられる機能が必要です。送り変化に対応できないとチップシニングが発生し、不良結果や工具破損の原因となります。ツールパスと送り速度をプログラミングするための専用ソフトウェアも必要になる場合があります。さらに、工具径と溝幅の比率、これらの比率におけるRDOCなどの要因で複雑化します。一般的に工具径は最終溝幅の50〜70%、RDOCは工具径の10〜35%とされます(表1)が、最も安全なのは工具メーカーに相談することです。
トロコイダルミリングと微細加工
微細加工におけるメリット
微細加工でもトロコイダルミリングの恩恵を受けられます。トロコイダルツールパスによるラジアルエンゲージメントの低減と切削力の低下は、切削工具への負担を軽減します。これは小径工具にとって特に重要です。小径工具は弱く剛性が低いため、切削力の低減によってたわみと破損のリスクを下げられます。
微細加工における課題
理論上はメリットがあるものの、小径工具では追加の課題があります。微細工具はスピンドル振れ、振動、材料の不均一性、不均等負荷など、加工中に生じる様々な変数の影響を受けやすく、破損しやすいです。用途によっては、より強度を得るために可能な限り大径の工具を使うのが賢明です。微細レベルでも潜在的メリットはありますが、機械セットアップと材料により注意を払い、工具の成功率を最大化する必要があります。
HEMと同様に、一般的なルールとして、切削径0.031インチ(約0.79mm)未満の工具ではトロコイダルミリングを推奨しません。0.062インチ(約1.57mm)以下でも、依然としてリスクが高く、アプリケーションと機械を慎重に検討する必要があります。
結論
トロコイダルミリングは、円運動(トロコイド)軌道を特徴とする高能率ミリング技法(高速、高ADOC、低RDOC)です。この加工スタイルは、工具寿命の延長、加工時間の短縮、必要工具本数の削減など、実証済みのメリットを提供します。しかし、高速・高送りと常時変化する送り速度に対応できる工作機械とソフトウェアが不可欠であり、これがないと致命的な工具破損を招きます。微細工具でもメリットはありますが、特に切削径0.062インチ以下では破損リスクを慎重に評価する必要があります。トロコイダルミリングは多くの用途で加工効率を高めますが、導入前には必ず工具メーカーにご相談ください。
実際のトロコイダルミリング加工例は、こちらの動画でご覧いただけます。不等リード・不等分割の1/2インチHelical Solutionsエンドミルで、316ステンレス鋼ブロックを加工しています。
CNCマシン
- 旋削技術でフライス効率を向上させる
- CNC旋削センターのフライス加工能力:重要な洞察とベンチマーク
- 最適なフライス工具選びのエキスパートガイド:最高性能を引き出す
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- 切込み深さの極意:周辺・溝・HEMそれぞれの最適戦略
- アップカット vs ダウンカット:最適なミリング手法の選び方
- 深穴フライス加工をマスターする:工具たわみ防止と切りくず排出改善の戦略
- Siemens 808D CNCルーター制御システム:包括的入門ガイド
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ
- フライス加工と旋盤加工の主な共通点を解説