



チタン加工の極意:合金別テクニックと工具選定の完全ガイド
現代の製造業において、チタンとその合金は航空宇宙、医療、自動車、銃器など幅広い分野で不可欠な材料となっています。この金属は耐食性と耐薬品性に優れ、リサイクル可能で、比強度が極めて高いという特長があります。しかし、チタン加工にはいくつかの課題があり、適切な工具と切削条件の選定が成功の鍵を握ります。
チタンの種類
チタンにはASTM規格で約40グレード、さらに多数の追加合金が存在します。グレード1〜4は商業用純チタンで、引張強さの要件によって分類されます。グレード5(Ti-6Al-4V、通称Ti 6-4)は最も一般的な合金で、アルミニウム6%、バナジウム4%を含みます。チタンとその合金はひとまとめにされがちですが、加工アプローチを決める上で重要な違いが存在します。
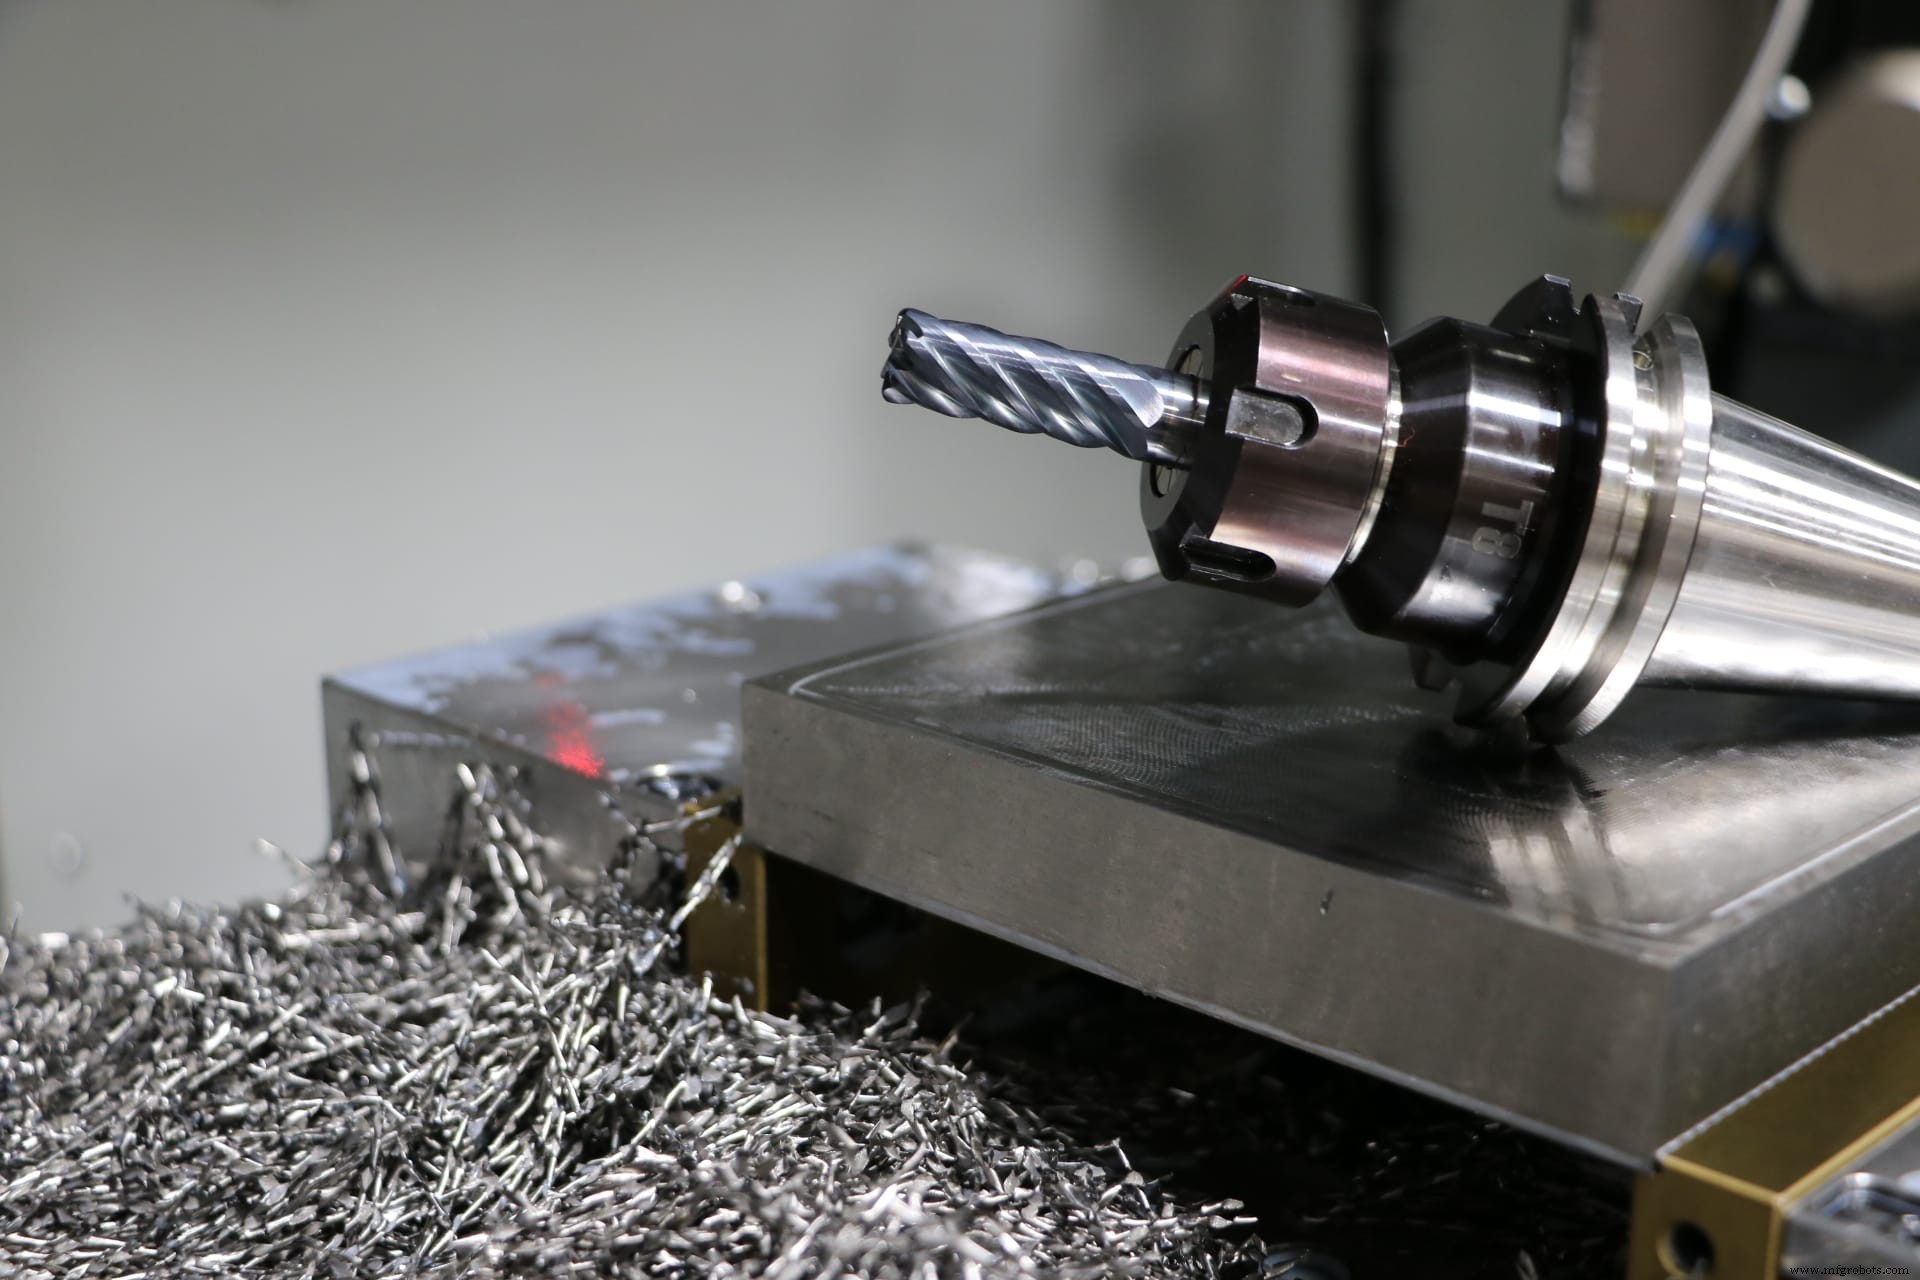
Helical SolutionsのHVTIエンドミルは、チタン加工の高能率ツールパスに最適です。
チタン加工の主な課題
ワーク保持
チタンは一般的な鋼より優れた材料特性を持つ一方で、より柔軟に変形しやすく、剛性が劣ります。そのため、ワークの確実な保持と、可能な限り剛性の高い機械セットアップが必須です。その他、断続切削の回避、ワーク接触中は常に工具を動かし続けることも重要です。穴底でのドウェルや、プロファイル壁面付近での工具停止は、工具が擦れる原因となり、過剰な発熱、加工硬化、早期工具摩耗を招きます。
発熱対策
熱は最大の敵であり、切削条件選定時には発熱を最優先で考慮すべきです。商業用純チタンは柔らかく「ねばり」があるのに対し、合金元素の添加により硬度が上昇し、発熱と工具摩耗の懸念が高まります。より大きなチップロード(刃当たり送り)を維持し、不要な擦れを防ぐことで、硬いチタン合金での工具性能が向上し、加工硬化を最小限に抑えられます。回転数を下げ、チップロードを大きくすることで、高速条件と比較して大幅な温度低減が可能です。チタンは熱伝導率が低いため、温度を抑えることは工具への熱応力を減らし、摩耗を抑制することに直結します。高圧クーラントの使用も、チタン加工時の発熱抑制に効果的です。
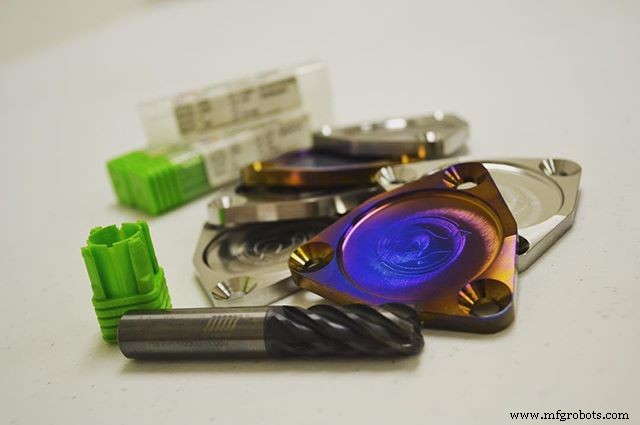
三菱エボ用にカスタムメイドされたチタン製カムシャフトカバー。
写真提供:@RebootEng (Instagram)
溶着とビルトアップエッジ(BUE)
チタンは切削工具に強く溶着しやすく、ビルトアップエッジを形成しやすい材料です。この厄介な問題は、切削点に直接大量の高圧クーラントを噴射することで軽減できます。目的は、チップをいち早く排出して再切削を防ぎ、フルートを清潔に保つことです。商業用純チタンは「ねばり」があるため溶着が特に懸念されますが、前述の対策(接触中の継続送り、大量の高圧クーラント)で対応可能です。
チタン加工の解決策
チタンおよびその合金の加工における主な懸念事項は状況により変わりますが、対策の基本原則は一貫しています。ポイントは、溶着、発熱、加工硬化、ワークや工具のたわみを防ぐことです。大量の高圧クーラントを使用し、回転数を抑えて送りを上げ、ワーク接触中は工具を動かし続け、可能な限り剛性の高いセットアップを組むことです。
さらに、適切な工具コーティングの選定も成功の鍵です。チタン加工では高熱が発生するため、高温に耐えられるコーティングが工具性能の維持に不可欠です。適切なコーティングは溶着防止とチップ排出の促進にも寄与します。例えば、Harvey ToolのAlTiN Nano(アルミニウムチタン窒化物ナノ)コーティングは高温で酸化皮膜を形成し、工具の潤滑性を高めます。
工具ソリューション
Helical Solutionsは、チタンおよびその合金の高能率ミリング(HEM)に最適化されたHVTI-6シリーズを提供しています。HVTI-6はAplusコーティングを採用し、優れた潤滑性と耐熱性により工具寿命の延長と、より高速な切削条件を実現します。
チタンとその多様な合金が様々な業界で採用拡大する中、より多くの技術者がこの難削材の加工を担うことになります。しかし、適切な発熱管理とチップ排出、そして正しいコーティングの選定があれば、確実な加工成功への道が開けます。
CNCマシン