



チタン加工速度を最大化する:実証済み技術とベストプラクティス
投稿日:2020年10月19日 | By Candy, WayKen Rapid Manufacturing
チタンはその特性ゆえに長らく見過ごされてきました。しかし、冶金学と製造技術の最近の発展により、この材料に新たな視点がもたらされました。現在、チタンはその優れた重量強度比(鋼鉄の3倍)、耐食性、人体組織との適合性、高温での優れた性能で求められています。航空宇宙チタン部品は特に軽量かつ強靭であるため人気です。しかし、チタン加工には多くの問題があります。
最も一般的なチタン合金
チタンに添加して性能を高める元素は多数あります。チタンは800℃以上で異種変態を起こします。チタンの使用温度を下げる元素をβ安定化元素、上げる元素をα安定化元素と呼びます。安定化元素の含有量により、チタン合金は4グループに分類されます。
- 無合金チタン。基本的に純チタン。最高の耐食性を持つが強度は低い。
- α合金。より優れたクリープ耐性を持つため、高温性能に使用される。
- α-β合金。このグループが最も普及しており、優れた特性を持つためです。α安定化元素が耐熱性を、β安定化元素が強度を付与します。最も一般的なα-β合金Ti-6Al-4Vは、チタン合金市場全体のほぼ50%を占めます。
- β合金。これらの合金は前グループより硬いが、密度も高い。
チタンが加工しにくい7つの理由
チタンフライス、チタン旋削、チタン研削、工具摩耗、切りくず生成メカニズムの力学に深く立ち入らず、チタンが加工しにくい7つの理由をまとめます。
- チタンは高温でも高強度を保持し、切削速度でも塑性変形抵抗が持続する。これにより切削力があらゆる鋼鉄よりはるかに大きくなる。
- 切りくずが形成されても非常に薄く、切りくずと工具の接触面積は鋼鉄の3分の1しかない。そのため、工具先端がほぼすべての切削力を受け止めなければならない。
- チタン合金は切削工具材料に対する摩擦係数が高い。これにより切削温度と切削力が上昇する。
- 500℃以上では、チタンは大多数の工具材料と化学反応を起こす。また、熱蓄積が高すぎるとチタンは切削時に自然発火する傾向があるため、チタン合金切削時のクーラント使用は絶対必須。
- 接触面積が小さく切りくずが薄いため、切削中のすべての熱が工具に移り、工具寿命を大幅に低下させる。高圧クーラントのみが熱蓄積に対応できる。
- チタン合金は弾性率が非常に低い。これにより追加の振動、工具チャタリング、たわみが生じる可能性がある。
- 低切削速度では、材料が切れ刃に付着し、仕上げ面に極めて悪影響を与える。
切削工具によるチタン加工速度の向上
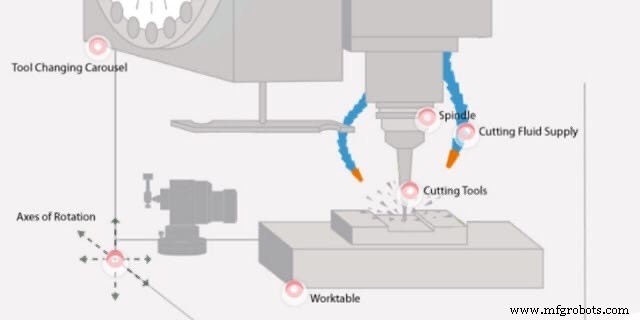
切削工具の選択は、CNCアルミニウムとチタン加工プロセスを成功させる第一歩です。主に選ぶべきは材質です。長年にわたり、多数の超硬合金がチタン切削に優れていることが証明されています。チタン部品加工に優れるためには、工具は以下の特性を持たなければなりません。
- 高温で硬度を保つこと
- チャタリングに対する高い耐性を持つこと
- チタンとの切りくず生成が周期的プロセスであるため、高い疲労特性を持つこと
- 高温チタンに対して化学的に中性であること
- 高強度を持つこと
- チタンの低い熱伝導率を補うため、優れた熱伝導率を持つこと
上記すべての特性を備えた最も適した工具材料範囲はWC/Co合金です。もう一つの可能な解決策はハイス鋼で、チッピングに非常に強いです。ダイヤモンド工具もチタン摩耗に対して良好な性能を示しています。ダイヤモンド加工のヒントはこちらをご覧ください。
高速チタン加工技術
チタン加工性能を向上させるもう一つの有効な方法は、特別なチタン加工戦略を適用することです。WayKenのチタン加工サービスは、チタン加工時間を最小限に抑えるための正しい切削パラメータ選定にかなり熟練しています。しかし、パラメータ最適化とは別に、チタンの切削速度を大幅に向上させる非従来型の加工戦略がいくつかあります。
レッジ工具
これらの工具はゼネラル・エレクトリック社によって開発されました。工具全体ではなく、薄い突出レッジのみでチタンを切削します。切りくずも非常に薄いため差はありませんが、レッジの摩耗は遅く、研ぎやすいです。レッジの側面は速く摩耗し、その後レッジの残りが摩耗する間は一定になります。これは一定の側面でより遅く起こります。
ロータリーインサート
ロータリーインサートはチタン旋削に使用されます。工作機械設計の精度不足により以前は不可能でしたが、現在の製造技術レベルで使用可能になりました。主な原理は、工具インサートが円形をしており、工具が素材を切削する際に治具を中心に回転することです。これにより熱伝達がはるかに速く、工具がそれほど熱くならないため、切削速度を向上させられます。
超音波支援金属除去
切削工具に超音波振動を加えると、実際に切りくず形成が容易になります。チタン切りくずは非常に悪い弾性を持ち、切れ刃が材料を切り始めると加工硬化によってさらに悪化します。超音波波は変形ではなく切りくずの破壊を促進し、工具寿命、仕上げ面、工具特性に好影響を与え、切れ刃への材料堆積を防ぎ、機械加工者が切削速度を増やすことを可能にします。
さらに詳しく知りたい方へ
次のラピッドプロトタイピングで性能を期待する場合、適切な加工ヒントと原材料を選ぶことは非常に重要です。WayKenでは、より専門的なアドバイスを提供できますので、お気軽にお問い合わせください:info@waykenrm.com またはCADファイルをアップロードしてください。
CNCマシン