



CNC木工の極意:切削方向と木目方向の最適戦略
成功する切削方向戦略の構築
木材加工には様々な要因が影響しますが、特に特定の広葉樹では、木目方向に対する切削方向が頻繁に議論されます。木材は異方性材料です。つまり、切削方向によって異なる材料特性を示します。材木の場合、木目方向に関連する構造等級が存在します。セルロース繊維の平均方向が材木の側面と平行なら「柾目(直木目)」。この平行線から逸脱すれば「板目(クロスグレイン)」とされます。図1は概ね柾目の板を示し、矢印が各軸方向を表しています。各軸は異なる機械的特性を持つため、木工ではツールパスを意識し、切削工具にかかる切削力を最小限に抑えて工具寿命を最大化する必要があります。
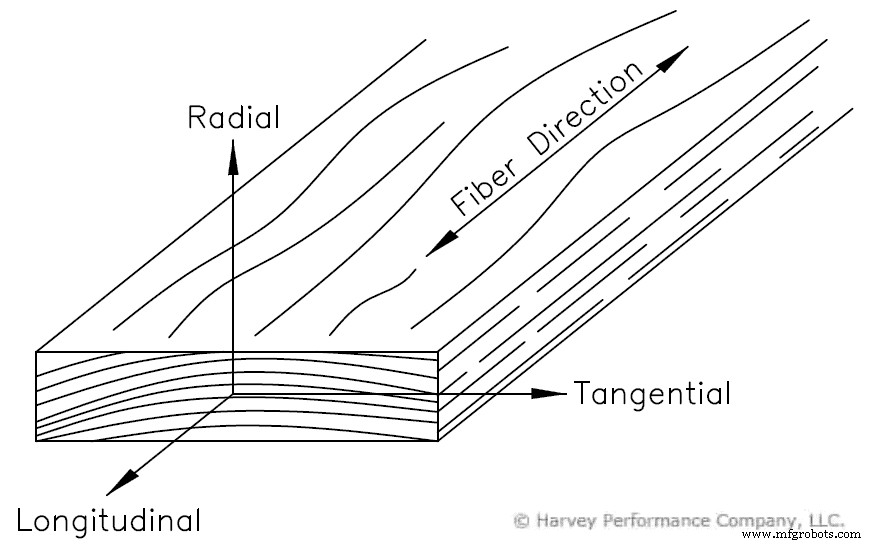
木目に垂直に切削することを木工では「木目に逆らって切る(アクロスザグレイン)」と呼びます。図1では、これが径方向または接線方向での切削に当たります。木目に平行に切削することは「木目に沿って切る(アロングザグレイン)」(図1では縦方向)と呼ばれます。木目に対して90°に近い角度で切削するほど、切削力は大きくなります。例えば、工具中心軸が接線方向に平行で、ツールパスが縦方向の場合、同じ中心軸で径方向に動かす場合より工具摩耗は少なくなります。後者はより多くの木目境界を切断するため、切削力が大きくなるからです。ただし、木目に沿って切削すると「裂け(ティアアウト)」が発生しやすく、仕上げ面が悪化するリスクがあるため注意が必要です。
CNC木工における適切な木材チップの形成
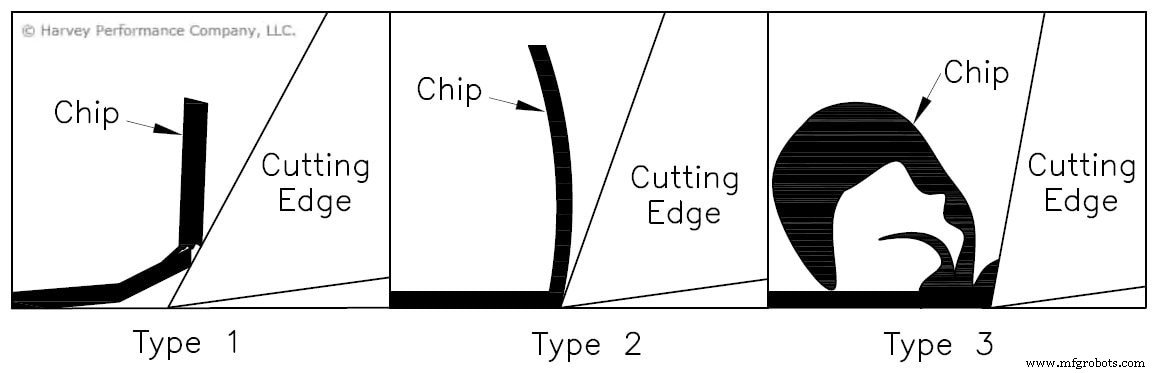
木目に平行に切削する場合、基本的に3種類のチップが形成されます。木目に垂直に切削する場合も、同じ3カテゴリに大別されますが、木目方向に対する木材特性の幅が広いため、変動が大きくなります。
タイプ1チップ
切削刃の前方で木材が劈開(クリーブェージ)により割れ、カンチレバー梁としての曲げ破壊が起こるまで分離が進行して形成されます。せん断面に垂直な大きな力が発生し、切削刃前方の木材が割れて微小なカンチレバー梁を形成。上向きの力がこの微小梁の強度を超えると破断します。材料が尖った刃先に接触する前に割れるため、タイプ2、3と比べて工具摩耗が比較的少ないです。極めて高いすくい角または極めて低いすくい角のエンドミルで、木目傾斜25°以上に対して加工する際によく発生します。含水率8%未満の木材は不連続チップを形成し、裂けのリスクが高まります。
タイプ2チップ
3タイプ中、仕上げ面の観点で最も望ましいチップです。切削刃からワーク表面へ伸びる斜めのせん断面に沿って材料が破壊されることで形成されます。木材特性、切削条件、工具形状のバランスが適切なときに発生します。含水率8〜20%の木材では、連続的なタイプ2チップが形成されやすく、良好な仕上げ面が得られます。
タイプ3チップ
工具のすくい角が極端に低すぎるときに形成されます。切削力が移動方向とほぼ平行になるため、木材のような軟らかい材料がせん断されずに潰され、「毛羽立ち(ファジーグレイン)」と呼ばれる微細な木材要素の束のような悪い仕上げ面を残します。このチップは、潰れ現象が低密度材で複合するため、軟材でより頻発します。
木工における工具寿命延長策
切削条件の経験則
CNC木工ではいくつかの工具摩耗カテゴリが発生します。一般的な切削原則が適用され、回転数(RPM)が摩耗率に最も大きく影響します。過剰送りは工具摩耗を指数関数的に増やし、破損も招きます。ほとんどの加工と同様、両者のバランスが不可欠です。速度を上げて生産性を高めたいなら、送りも比例して上げて、工具が材料に適切に噛み合うバランスを維持しなければなりません。
熱の適切な管理
切削工具が高温にさらされると、腐食により摩耗が加速します。市販超硬工具のコバルトバインダーが酸化し、切れ刃から離脱。バインダーが失われると炭化タングステンも剥離し、連鎖反応が起きます。木材の種類や集成材の種類によって、高温での腐食挙動は異なります。MDFやパーティクルボード加工で最も一貫して観察される摩耗は、接着剤に含まれる塩素と硫酸塩が高温腐食を加速させることによるものです。アルミニウム加工と同様、木材のシリカ含有量が増えると腐食性も高まります。
一般的に、含水率の高い木材では工具摩耗が増加します。これは木材エキス(樹脂、糖、油、デンプン、アルカロイド、タンニン等が水と共存する形)による電気化学的摩耗が原因です。これらの分子が切削工具の金属成分と反応し、切れ刃を鈍らせます。超硬はハイス鋼よりこの摩耗に強いです。
木工での長寿命化に最適なコーティング
鋭い切れ刃を長く維持する工具が欲しければ(誰もがそうでしょう)、アモルファスダイヤモンドコーティングを検討すべきです。これは非鉄加工向けの極めて高い耐摩耗性コーティングで、切削ゾーン温度が750°F(約399℃)を超えない用途に適します。Harvey Toolのコーティングの中でも最薄クラスのため、刃先丸みのリスクを最小限に抑え、刃先耐久性を最大化します。
よくある木工トラブルの回避
裂け(ティアアウト)
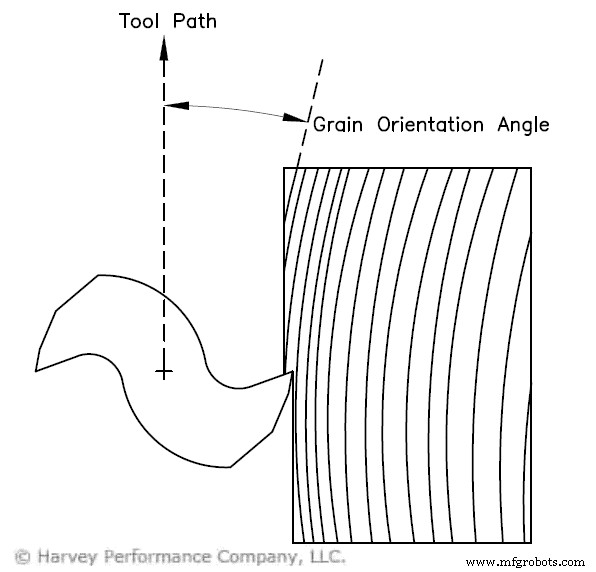
チップドグレインやスプリンタリングとも呼ばれ、加工中の木材塊が本体から剥がれ、見栄えの悪い欠陥を残す現象です。木工で最も多い欠陥の一つです。原因は多岐にわたります。材料特性としては、木目方向がツールパスに対して20°未満、含水率が低すぎる、密度が低い場合に発生しやすくなります。図4はツールパスに対する木目角度を示します。加工パラメータでは、チップロード、切込み深さ、すくい角が高すぎる場合にも発生します。
毛羽立ち(ファジーグレイン)
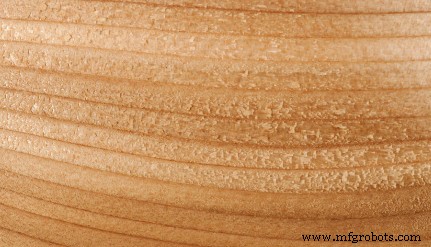
新しく加工された面に小さな木材塊が付着したように見え、木材繊維が適切に切断されないときに発生します。すくい角が低いか、刃先が鈍っていると、繊維が内部の自然なパターンから引き裂かれるまで押し込まれ、タイプ3チップが形成されて悪仕上げになります。送りや切込みが低すぎても、工具が材料に適切に噛み合わず、せん断せずに材料を押し潰すため悪化します。粒子が小さく少ない軟材ほどこの欠陥を受けやすく、幼齢木は含水率が高いため特に発生しやすいです。
焼け(バーンマーク)
木材加工特有の深刻な欠陥で、他の材料では一般的に懸念されません。同じ場所に留まりすぎる、エンドミルの噛み合いが浅い、鈍った工具を使うなどで摩擦熱が過剰になり、焼け跡が残ります。メープルやチェリーなど、焼けやすい木材もあるため、これらのツールパスは慎重にプログラミングすべきです。特定の加工で焼けに悩まされる場合、エンドミルに市販の潤滑剤やペーストワックスを吹き付けるのも一案です。ただし、過剰な水分で反りが出ないよう注意してください。工具エンゲージメントを増やす、回転数を下げることでも対策可能です。
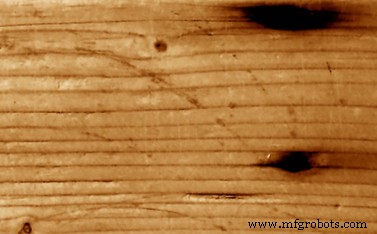
チップマーク
木材表面に浅い圧縮痕がスプレーまたは圧着された状態です。含水率上昇で膨らみ、仕上げをさらに悪化させます。主原因はチップ排出不良で、通常は加工中にエアブラストクーラントを切削点に当てることで解決します。
浮き木目(レイズドグレイン)
ワークの一部が他よりわずかに低くなる現象。軟材を鈍った工具で加工すると、繊維がクリーンにせん断されずに引き裂かれ変形するため発生しやすくなります。低送りと高含水率の組み合わせで悪化。損傷部と無傷部の膨張・収縮差がこの欠陥を増幅させます。風雨にさらされた木材でよく見られる理由です。ワーク保持装置が過度に締め付けられても発生することがあります。
Harvey Tool木工用・プラスチック用エンドミルの違い
https://www.harveytool.com/products/material-specific-end-mills/wood
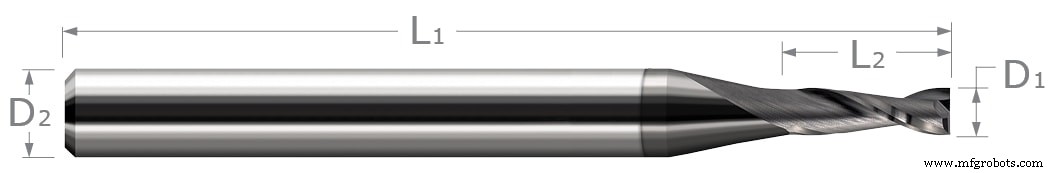
木工現場ではプラスチック用エンドミルを流用することが多々あります。両者の内部形態は非常に似ており、広いチップポケットと鋭い切れ刃を備え、プラスチックと木材の双方に有利だからです。Harvey Toolのプラスチックカッターとウッドカッターの主な違いは「ウェッジ角」(一次逃げ角とすくい角の組み合わせ)です。ウッドカッターはすくい角を低くしつつ、高い逃げ角で切れ刃の鋭さを維持しています。低いすくい角は、プラスチックカッターが木工で「食いつきすぎ(グラビ)」るのを防ぐ設計です。木材をせん断し、裂けや毛羽立ちを起こさずに良好な仕上げ面を残すことを目的としています。
Harvey Toolの木工用エンドミルにはアップカットとダウンカットの両方があります。アップカットは天然・集成材のフライス加工向けで、2枚刃・木材繊維を裂けや毛羽立ちなくせん断するウェッジ角を採用。ダウンカットは天然・集成材向けに最適化され、バキュームテーブルでの浮き上がりを防止します。
加工成功のためのさらなるサポートや、Harvey Tool木工用エンドミルの詳細については、Harvey Toolエンジニアチーム(800-645-5609)までお問い合わせください。
CNCマシン
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- CNC切削クイックガイド:進化、種類、精密製造の未来
- 精密木材切断・彫刻のためのCNCツーリング必須知識
- 木工に最適なCNCルーター:適切なマシン選びのエキスパートガイド
- CNCルータービット用語集:包括的な定義と用途(パート2)
- CNC切断機完全ガイド:種類、メリット、用途
- CNC木工ルーターで極める精密木工:技術、材料、ツール
- CNC木工旋盤 vs 従来旋盤:精度、速度、生産メリット
- OMNI CNCルーターが木工を変革する理由
- CNCルーターによるアクリル切断:精度と仕上げのエキスパートガイド
- CNC木工ルーター:高品質家具などへの多用途・高精度対応