



先進設計戦略でCNC部品製造コストを削減
設計がコストに与える影響:CNC加工
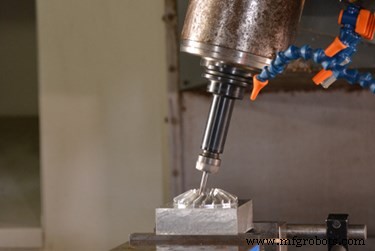
ストラタシス・ダイレクト・マニュファクチャリングは、最先端の3軸および5軸フライスCNC(コンピュータ数値制御)マシンと旋盤を20台以上使用しています。当社のCNC加工センターは、最先端の5軸マシンも活用しており、中間セットアップを排除し、アンダーカットとオフ軸特徴を可能にすることで、ターンアラウンドタイムを大幅に短縮します。
CNC加工は、生産部品とプロトタイピングの効率的な製造方法ですが、主要な設計詳細と機械加工能力がうまくバランスされていない場合、コスト効率を失う可能性があります。ストラタシス・ダイレクトでCNC加工を注文する準備をする際の考慮事項を分解し、コスト効率とクイックターンアラウンドを確保するお手伝いをします。
コストに影響する主要因子
CNC加工材料
材料は、CNC加工コストにおいて2番目に影響力のある要因になる傾向があります。材料のコストとその機械加工性のバランスを取れるとき、最もコスト効率の良い機械加工が起こります。機械加工性、つまり材料がプロセスにどれだけ容易に従うかに関して、材料がより機械加工しやすいほど、部品をより速く作れ、サービスが安くなります。プラスチック材料と柔らかい金属合金は通常、機械加工しやすいです。CNC加工チャートの個々の材料特性を参照して、材料の固有の機械加工性を判断できます。
CNC加工時間と労働
CNC加工を製造に利用する際、しばしば最大のコスト要因は部品を構築するのにかかる時間です。複雑で大きな部品はより長い機械加工時間を必要とし、全体的なコストに加算されます。
マルチ軸加工を必要とする複雑な形状は、製造により時間がかかり、より複雑な構築はしばしば手動製造と後仕上げに依存します。部品設計が各側面に特定の特徴を含む場合、それらの特徴にアクセスするために、手動再配置、そして時には再配置された部品に対応する新しい治具が必要になることがあります。あなたの設計を達成するために関連する労働が多いほど、部品は高価になります。
CNC加工のセットアップコストは、部品数量が多い場合にかなり下がります。プロジェクトの初期段階では、機械加工部品の数量が多いことから生じる低い単価を検討することが有利な場合があります。
CNC部品設計
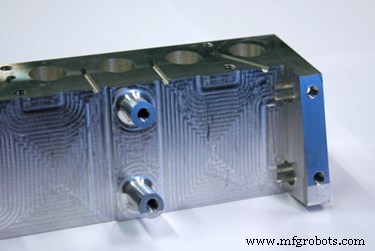
手動再配置がほとんど不要な高速生産向けに設計を最適化することで、機械加工部品のコストを大幅に削減できます。具体的には、以下の主要な設計特徴を考慮すべきです:
- 設計特徴の幅高さ比が4未満が理想的。小さな特徴はマシンのパスを多く必要とし、振動しやすく、精度を難しくし、機械加工時間を長くします。
- キャビティ深さ 工具は通常、直径の2〜3倍までの深さのキャビティ切削で最適に働きます。可能であれば、工具直径の4倍未満の深さでポケットを作ります。
- 壁厚 は0.03〜0.06インチ(0.8〜1.5mm)の間であるべき。薄い壁は低切込み深さで工具の複数パスを必要とします。薄い特徴は振動しやすく、正確に機械加工するのは困難で、機械加工時間を増やします。
- 穴 は標準ドリルビットサイズなら高速で達成できますが、非標準サイズの穴はエンドミル工具で機械加工する必要があり、全体的なコストと機械加工時間に加算されます。
- ねじ は、穴径の1.5倍以上、最大3倍の長さで設計すべきです。
- 内側コーナーの半径 が長さ対直径3:1以下を確保すれば、フライスのパスが少なく、工具交換なし、全体的な機械加工時間が短くなります。
CNC加工オーダーでコスト削減を図る際、安価で機械加工しやすい材料と最適化・標準化された設計のバランスを取るのがベストです。あなたの設計のすべての特徴がプロジェクトにとって重要か、または全体的な範囲をシンプル化できるかを確認してください。複雑になればなるほど、機械技師により多くのことが要求され、ソリューションの効率は低下します。
産業技術