



微細エンドミル加工の極意:精度と性能を最大化する実践ガイド
加工業界では一般的に、直径1/8インチ(約3.175mm)未満のエンドミルを微細加工・微細エンドミルの対象と見なします。この閾値は、公差をより厳しく管理しなければならない境界でもあります。工具径は工具強度に直結するため、微細エンドミルは大径工具に比べて著しく弱く、微細加工ではこの「強度不足」を織り込んだ対策が必須です。反復加工でこれらの工具を使うなら、プロセスの最適化が鍵を握ります。
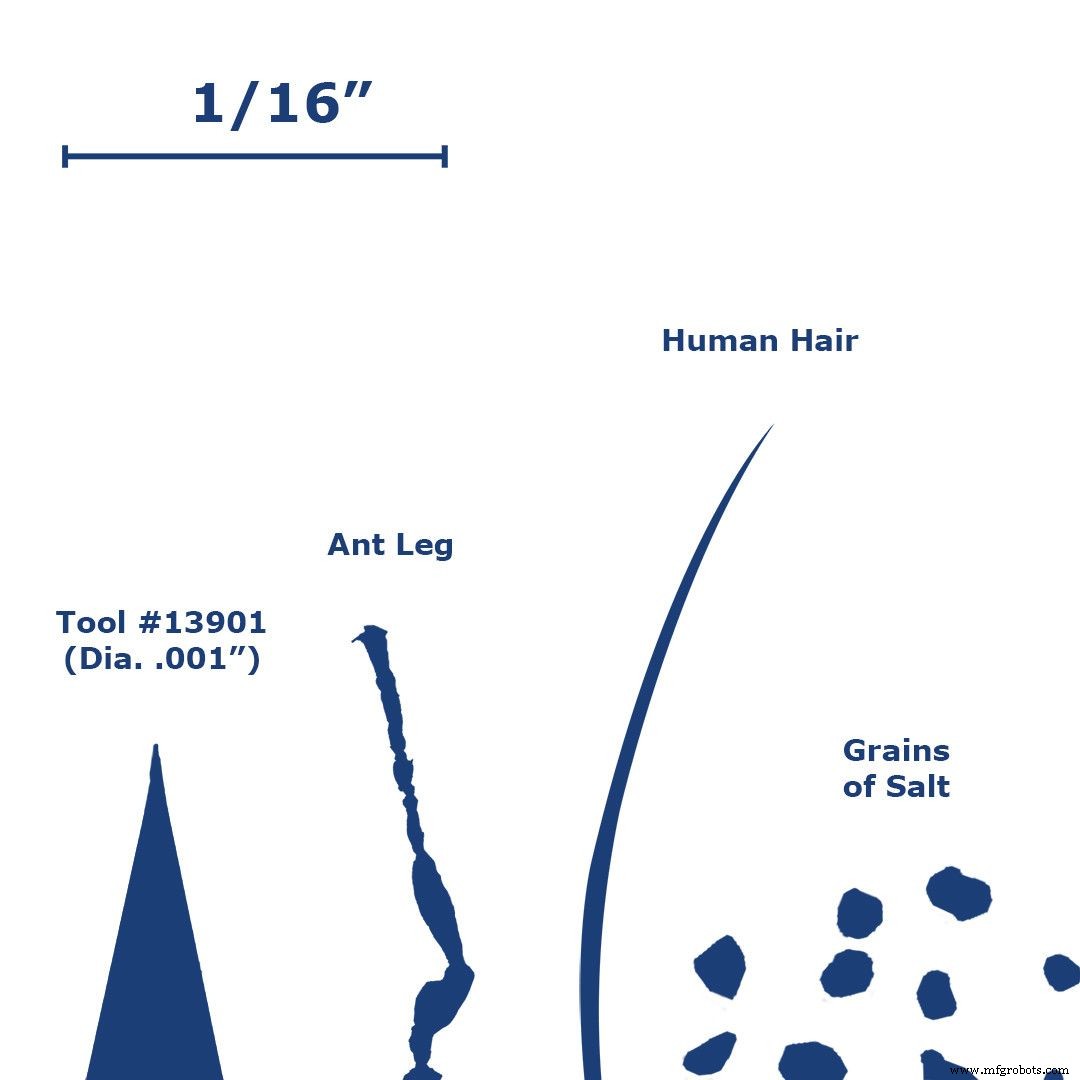
従来工具と微細工具の切削における決定的違い
振れ(ランアウト)
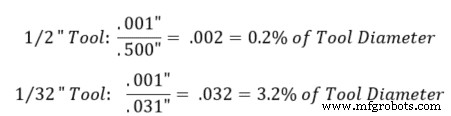
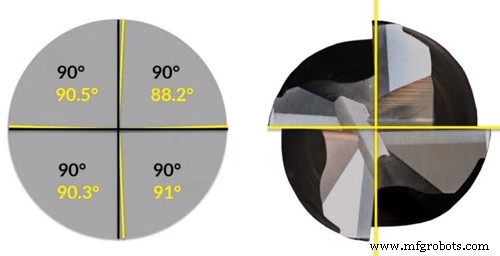
加工中の振れは、微細工具に圧倒的に大きな影響を与えます。ごく微小な振れでも、工具エンゲージメントと切削力に大きく影響するからです。振れによりフルートの噛み合いが不均一になり、切削力が増大。従来工具では特定のフルートが偏摩耗し、微細工具では破損に至ります。工具振動も寿命に響き、間欠的な衝撃でチッピングや破損を誘発します。作業開始前のセットアップ振れチェックは極めて重要です。以下の例は、0.001インチ(約0.025mm)の振れが、φ0.500インチ(約12.7mm)工具とφ0.031インチ(約0.79mm)工具でどれほど差を生むかを示しています。
チップ厚
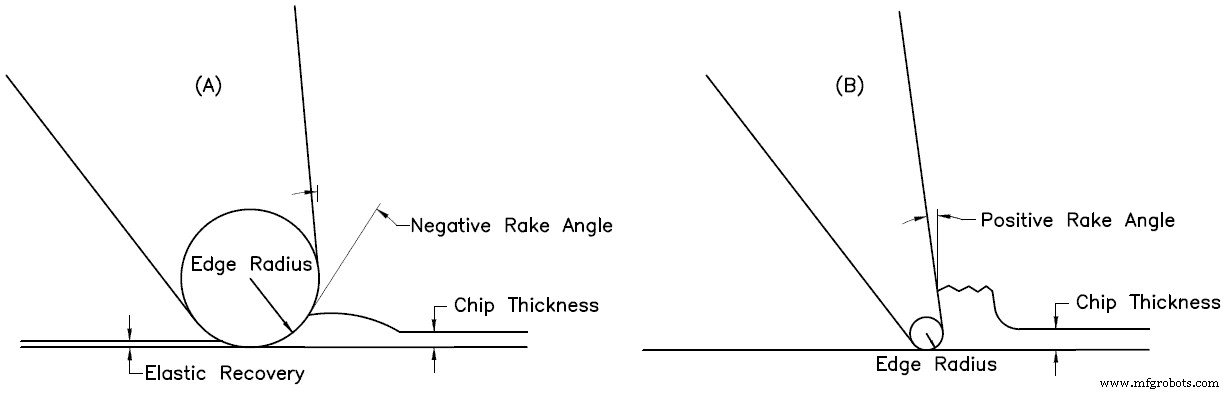
チップ厚と刃先エッジ半径(エッジプレップ)の比率は、微細工具で著しく小さくなります。この現象は「サイズ効果」と呼ばれ、切削力予測の誤差要因となります。この比率が小さいと、工具は材料をせん断せず「耕す(プラウイング)」状態になります。これは、微小チップ厚を切削する際にエッジ半径が負のすくい角効果を生むためです。
チップ厚が工具依存の一定値を下回ると、材料が工具下に押し込まれます。工具通過後にチップが形成されなければ、耕された材料の一部が弾性回復します。この弾性回復により、工具とワークの接触面積が増え、切削力と摩擦が上昇。これらは工具摩耗増大と面粗度悪化を招きます。
従来加工 vs 微細加工における工具たわみ
工具たわみは、微細加工においてチップ形成と加工精度により大きな影響を与えます。切削力が工具側面に集中し、送り方向と反対側へ曲げる力が働きます。たわみ量は工具剛性とスピンドルからの突き出し長に依存。小径工具は本質的に大径工具より剛性が低く、加工中に保持する材料量が圧倒的に少ないためです。理論上、突き出し長が2倍になればたわみは8倍、工具径が2倍になればたわみは1/16になります。初回パスで微細工具が折れるなら、たわみによる力が超硬の強度を超えた可能性が高いです。たわみを最小化する方法は以下の通り。
ワーク材質の均質性
工具径が小さくなるほど、ワーク材質の均質性が疑われるようになります。容器表面、不溶性不純物、結晶粒界、転位などの要因により、極めて微小なスケールでは材料特性が均一でない可能性があるためです。この考慮は一般的に、工具径0.020インチ(約0.5mm)未満の領域で適用されます。切削システムが極めて微小でなければ、材料ミクロ構造の均質性が問題になることはありません。
仕上げ面
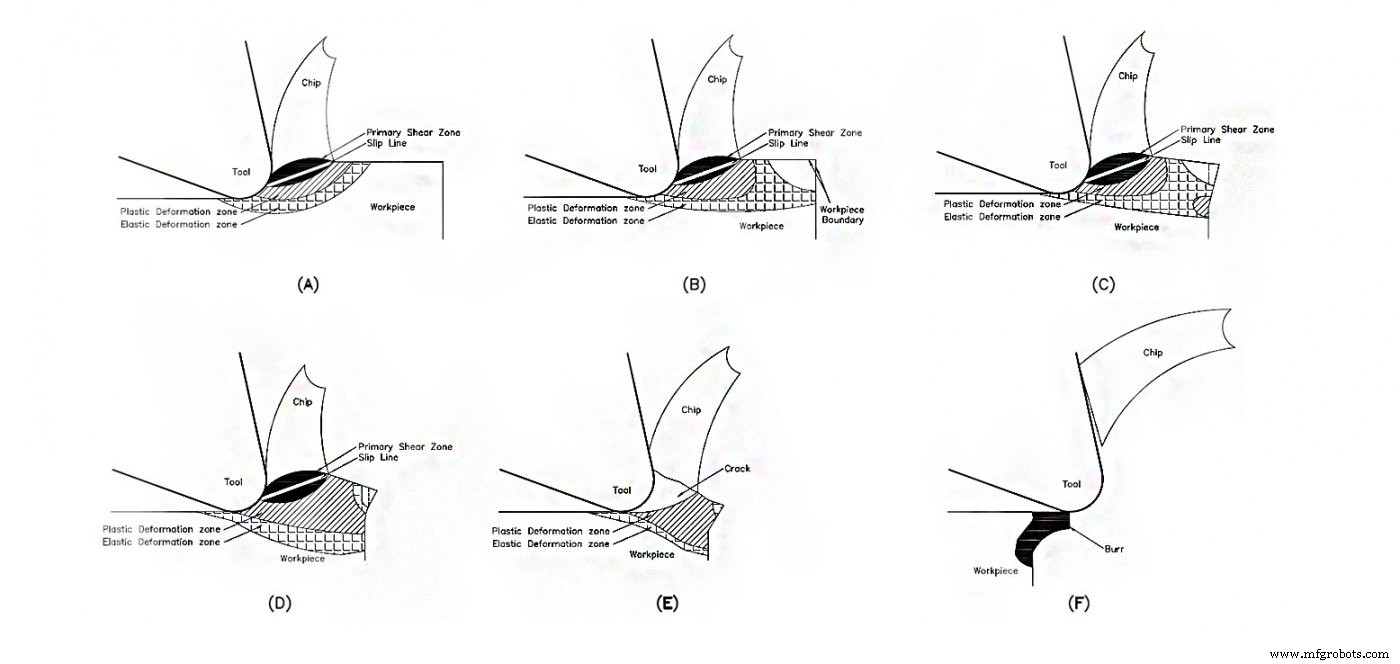
微細加工では、従来加工と比較してバリと面粗度が悪化しやすい傾向があります。フライス加工では、送り増大でバリが増え、速度増大でバリが減ります。加工中、チップはワーク材料が一次せん断帯で圧縮・せん断されることで生成されます(図2参照)。前述の通り、微細加工ではチップ厚/エッジ半径比が大きいため、一次せん断帯に隣接して塑性・弾性変形帯が形成されます(図2a)。切れ刃がワーク境界に近づくと、弾性帯もこの境界に達します(図2b)。切れ刃が進むにつれ塑性変形がこの領域に広がり、弾性変形帯の連結により境界付近にさらなる塑性変形が生じます(図2c)。塑性変形帯が連結すると永久的なバリが形成され始め(図2d)、チップがすべり線に沿って割れると拡大します(図2e)。最終的にチップがワーク端から離れると、バリが残ります(図2f)。
微細エンドミルのためのツールパスベストプラクティス
微細工具は脆いため、ツールパスは突発的な切削力を避け、切削力を複数軸に分散させるようプログラミングすべきです。以下のプラクティスを検討してください。
ランピングでワークに進入
サーキュラランピング(ヘリカル補間)が、軸方向に進入するベストプラクティスです。X、Y、Z三軸に切削力を均等に分散できるからです。特定の深さでラジアル方向に進入する必要がある場合は、アーキングツールパスを検討してください。工具に切削力を徐々に載せられるからです。
円弧軌道での微細加工
円弧軌道では直線軌道と同じ切削条件を使ってはいけません。「複合角速度」効果があるためです。切削刃はそれぞれスピンドル回転に伴う固有の角速度を持ちます。円弧ツールパスを使うと、もう一つの角速度成分が加わり、ツールパス外側の刃は想定と大きく異なる速度で移動することになります。内側/外側の円弧加工かにより、工具送りを調整する必要があります。調整方法は「円弧軌道での走行」記事をご参照ください。
微細エンドミルでの溝加工
微細溝を大径溝と同じアプローチで加工してはいけません。微細溝では、可能な限り多枚刃の工具を選ぶべきです。フルート数が多いとコアが太くなり剛性が上がり、たわみによる破損リスクが下がります。フルート数が多いとチップ排出スペースが狭くなるため、軸方向切込みを減らす必要があります。大径工具では工具径の50〜100%ステップダウンしますが、多枚刃微細エンドミルでは径の5〜15%(径サイズとたわみリスクに依存)に抑えます。減らした軸方向切込みを補うため送り速度を上げます。ボールエンドミルならさらに送りを上げられます。この浅い切込みではチップシニングが発生し、ハイフィードミルのような挙動になるからです。
コーナーで送りを落とす
コーナーでは工具のより多くの部分がワークと噛み合うため、追加の切削力が発生します。そのため、コーナー加工時は送りを落として、工具をこれらの力に徐々に慣らすのが有効です。
微細加工におけるクライミング vs 従来型ミリング
微細加工では判断が分かれる問題です。図面で良好な仕上げ面が要求される場合はクライミングミリングを採用すべきです。このツールパスは切削力をより予測可能かつ低く抑え、高品位な仕上げ面をもたらします。クライミングでは、切削開始時に最大チップ厚で噛み合うため、ワークから押し離れる傾向があり、セットアップ剛性が不足するとチャタリングの原因になります。従来型では、カッターが切り込みながら材料に引き込まれ、切削力が増大します。長い薄肉壁やデリケートな加工には従来型が適しています。
荒・仕上げ一体化加工
背の高い薄肉壁部品の微細加工では、仕上げパスのための十分な支持が得られない場合があるため、荒・仕上げ一体化を検討すべきです。
微細エンドミルで成功するための実践Tips
振れとたわみを可能な限り最小化してください。シュリンクフィットやプレスフィットホルダーの使用で実現できます。コレットとシャンクの接触を最大化し、加工中の突き出しを最小化。図面を再確認し、可能な限り大径のエンドミルを選定(大径=たわみ低減)。
- 適切な切込み深さを選定し、チップ厚/エッジ半径比が過度に小さくならないよう注意(プラウイング効果を防止)
- 可能ならワーク硬度を事前テストし、ベンダー公称の機械的特性を確認。材料品質の目安になります
- 鉄系材料加工ではコーティング付き工具を使用。これら材料では過剰な発熱が発生するため。コーティングで工具寿命30〜200%向上、高速化が可能に(微細加工では鍵)
- サポート材(支援材)の使用を検討し、微細加工時のバリ発生を制御。ワーク表面に堆積させ、補助支持力とエッジ剛性を付与。加工中はサポート材がバリ化・塑性変形し、ワークを保護
- フラッドクーラントを使用し、切削力低減と仕上げ面向上を図る
- ツールパスを精査。わずかな調整が微細工具寿命を大きく延ばします
- 工具形状をダブルチェックし、被削材に適したものか確認。可能なら不等ピッチ・不等リード工具を採用(微細工具の超高回転域での共振低減)
CNCマシン
- M.A.フォードのTuffCut XTエンドミルで金属加工効率をアップ
- Y軸加工で生産最適化:セットアップ時間とコストを削減
- 機械データで工具寿命を最適化:モダンガイド
- 木工旋盤マスター:初心者向けステップバイステップガイド
- NC StudioでマスターするCNCルーター操作:ステップバイステップ完全ガイド
- 中古工作機械でCNC加工コストを大幅削減:設計段階からのコストダウン術
- エンドミル寿命を最大化:破損防止とコスト削減の実証済み戦略
- 高バランスエンドミルの性能を最大化:長寿命と高精度を実現するヒント
- 実証済みシングルフルートエンドミル加工戦略で効率最大化
- CNC加工で厳しい公差を達成する:10年の実証済みプロセス
- 高送りエンドミルのメカニズム:優れたフライス加工性能の秘密