



ミルターン技術:ライブツール配向(ラジアル/アキシャル)をマスターして最適性能を引き出す
前回のブログではミルターン技術の基礎を触れました。今日はその基礎をさらに深掘りします。オペレーターを悩ませる領域の一つが工具、特にツールホルダーの配向表記(ラジアルツール vs アキシャルツール)です。ここで少し整理し、悩んでいる方の助けになればと思います。また、タレットステーションを節約しながら、多くのフィーチャーと切削工程を持つパーツを加工するための、様々な工具オプションの活用法も議論します。ミルターンマシンで複雑なパーツを作る際、工具ステーション不足はよくある悩みです。
例えば、12ステーションタレットのマシンで、パーツの全フィーチャーを完加工するために必要な全工具をロードしようとしたら、ステーションが足りないと気づいたとします。どうするか? 予見可能な2つの選択肢があります…
第一の選択肢:複数セットアップに分ける。大半のフィーチャーを第一セットアップで加工し、残りを別セットアップで加工。最も効率的とは言えませんが、確実に機能します!
第二の選択肢:市販のマルチツールツールホルダーで解決。1つのタレットステーションに複数の工具をマウントでき、2本、4本、さらには6本まで1ステーションに収納可能。これらの多くはY軸が必要ですが、かなり複雑な問題に対するシンプルな解決策です。
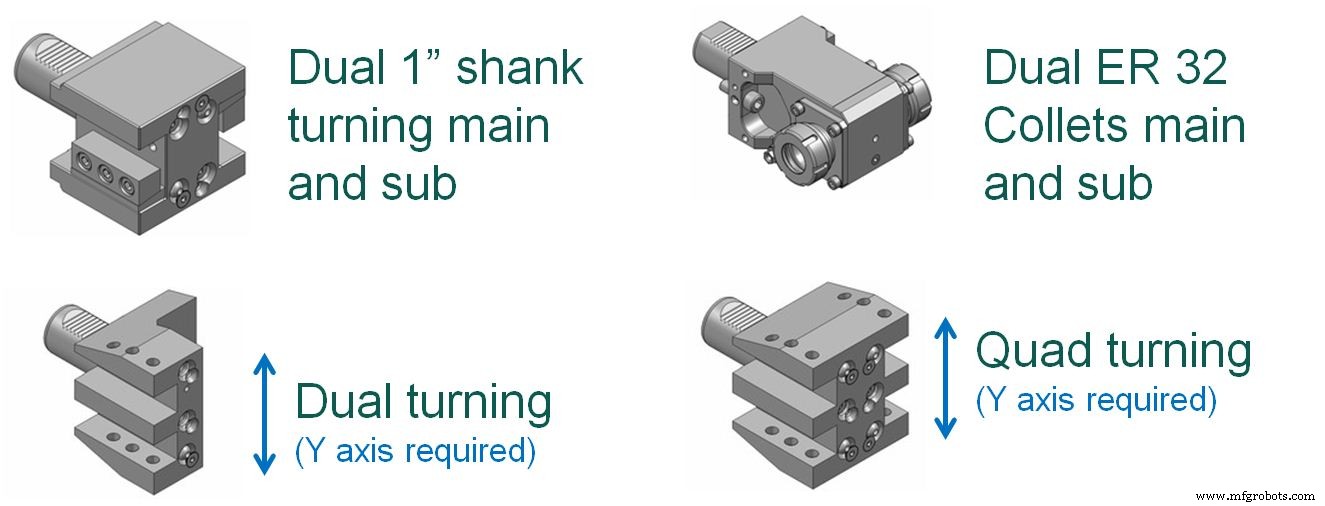
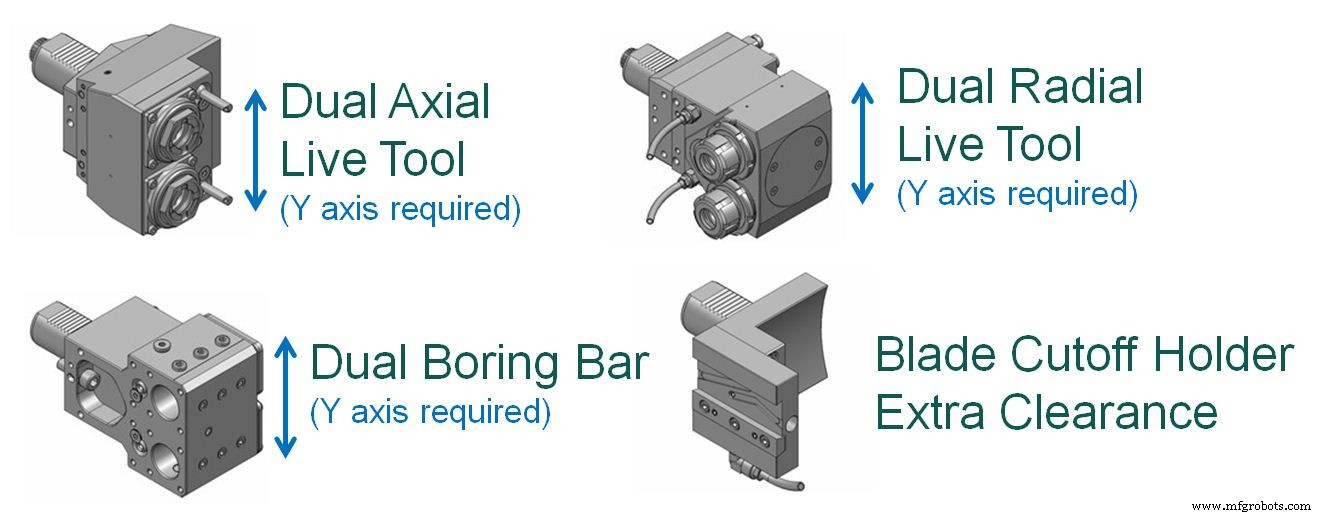
創造的なツールホルダーとオプションは、タレットステーション不足の解決だけでなく、固定角度工具、調整可能角度工具、スリッティング工具、ポリゴンターニング(パーツの平面を極めて高速に削る工具)など、他の多くの工具ニーズにも対応できます。
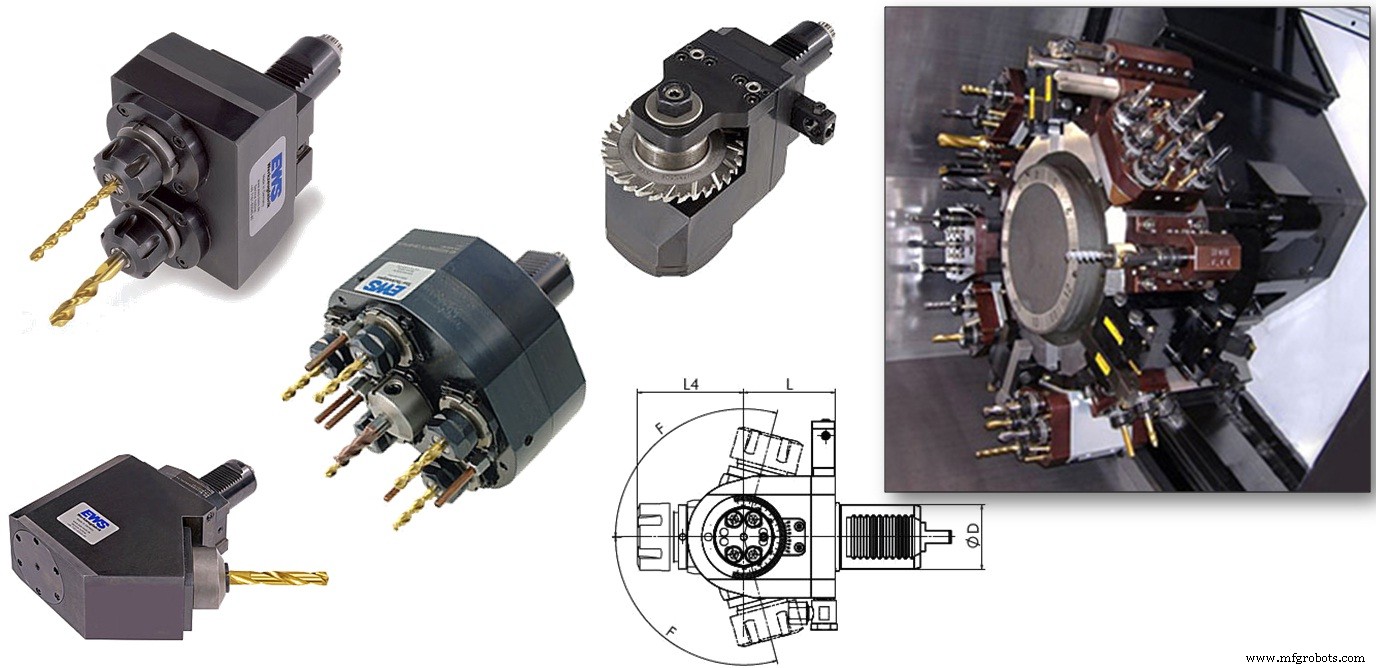
ここからツールホルダー配向…ラジアルツール vs アキシャルツールについて議論します。工具メーカー(Benz、Eppinger等)とのやり取りでは、直角ホルダーは「ラジアルツール」、ストレートホルダーは「アキシャルツール」と呼ばれます。しかし、プログラミング時、実際にタレットにどうマウントされるかを考えると、話はそう単純ではありません。私は熱心なハーコユーザーなので、ハーコでの対処法を説明しますが、各メーカー・プログラマー(特に会話型プログラミング時)は何らかの形でこの問題に対処しなければなりません。
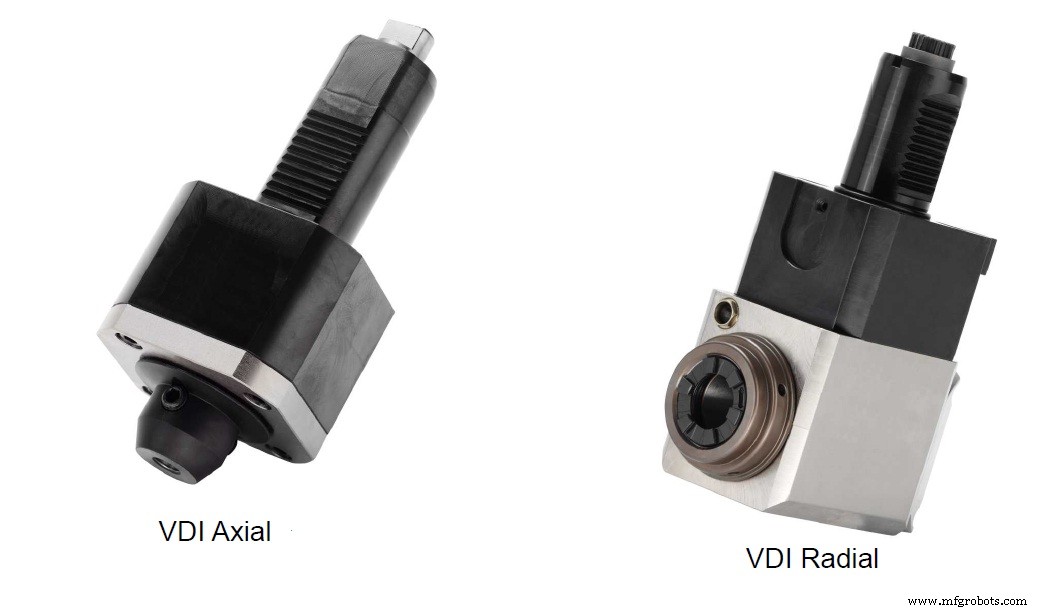
正しく理解するには、工具がタレットにマウントされる2つの一般的な方式を認識する必要があります。タレット面に直接マウントするか、タレット外周にマウントするか…さらにタレットマウント規格自体もVDIとBMTの2種類ありますが、それは別の話。ここではVDIタイプ(上図)に焦点を当てます。
面マウントタレットにストレートと直角の両ホルダーを装着すると、ストレートホルダーはチャック側を向き、直角工具はスピンドル中心方向(X軸平行)を向きます。しかし、外周マウントタレットに両方装着すると、全く逆の状態になります。
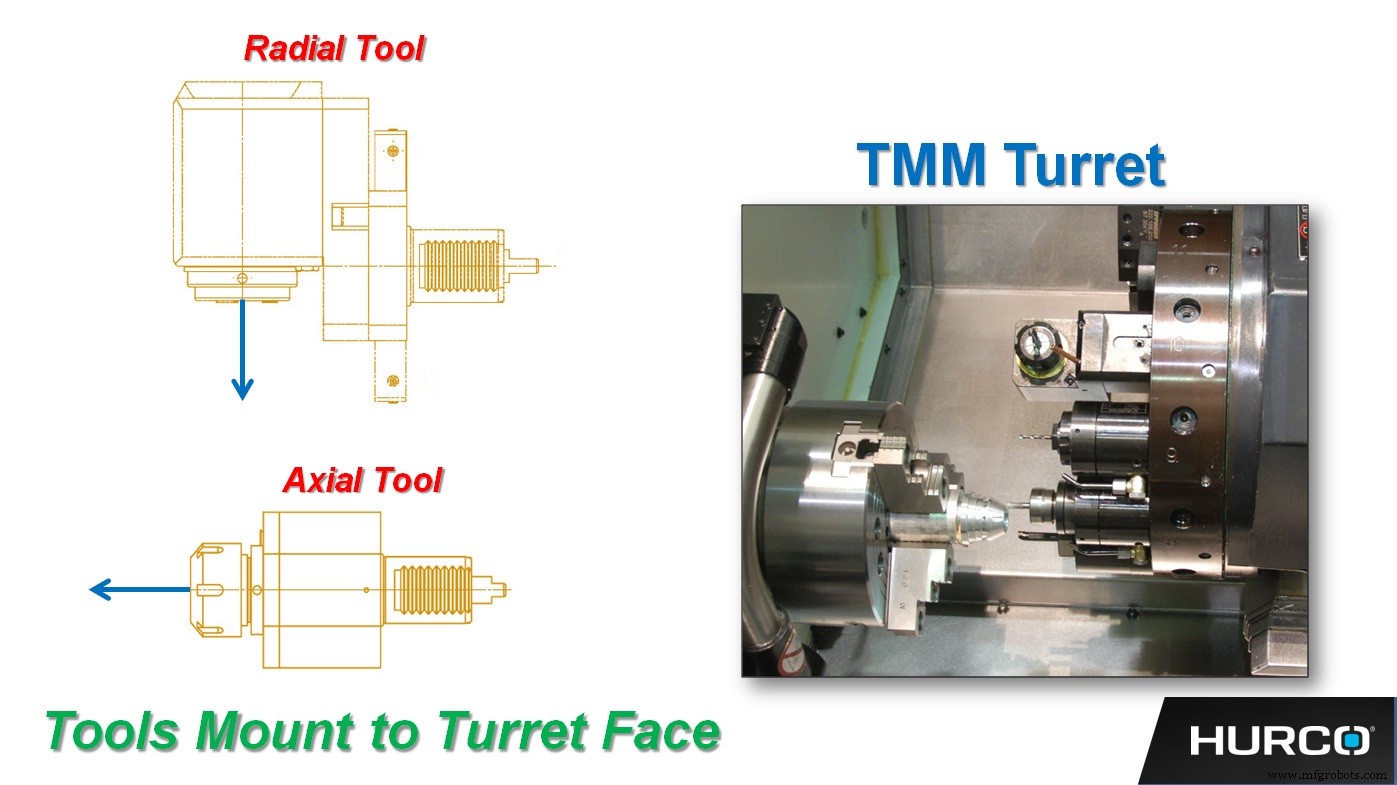
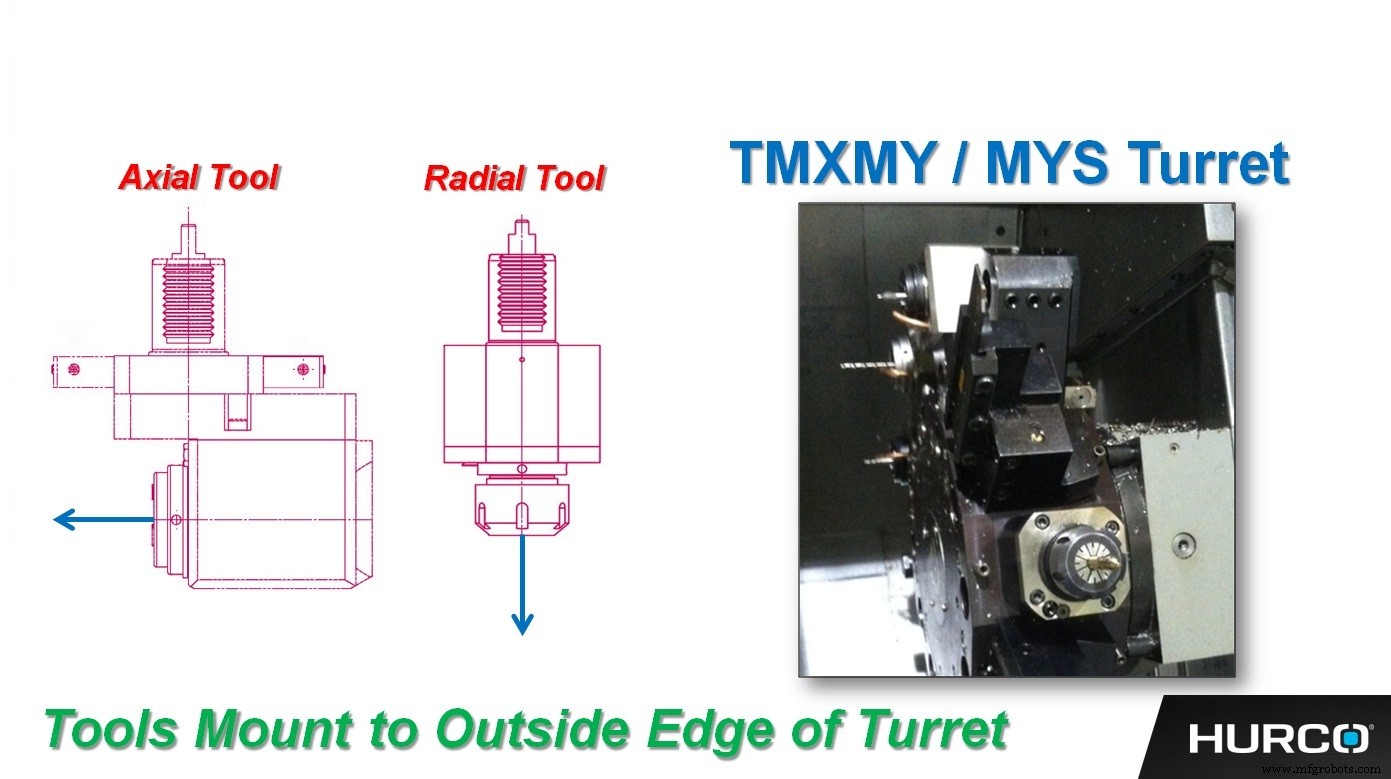
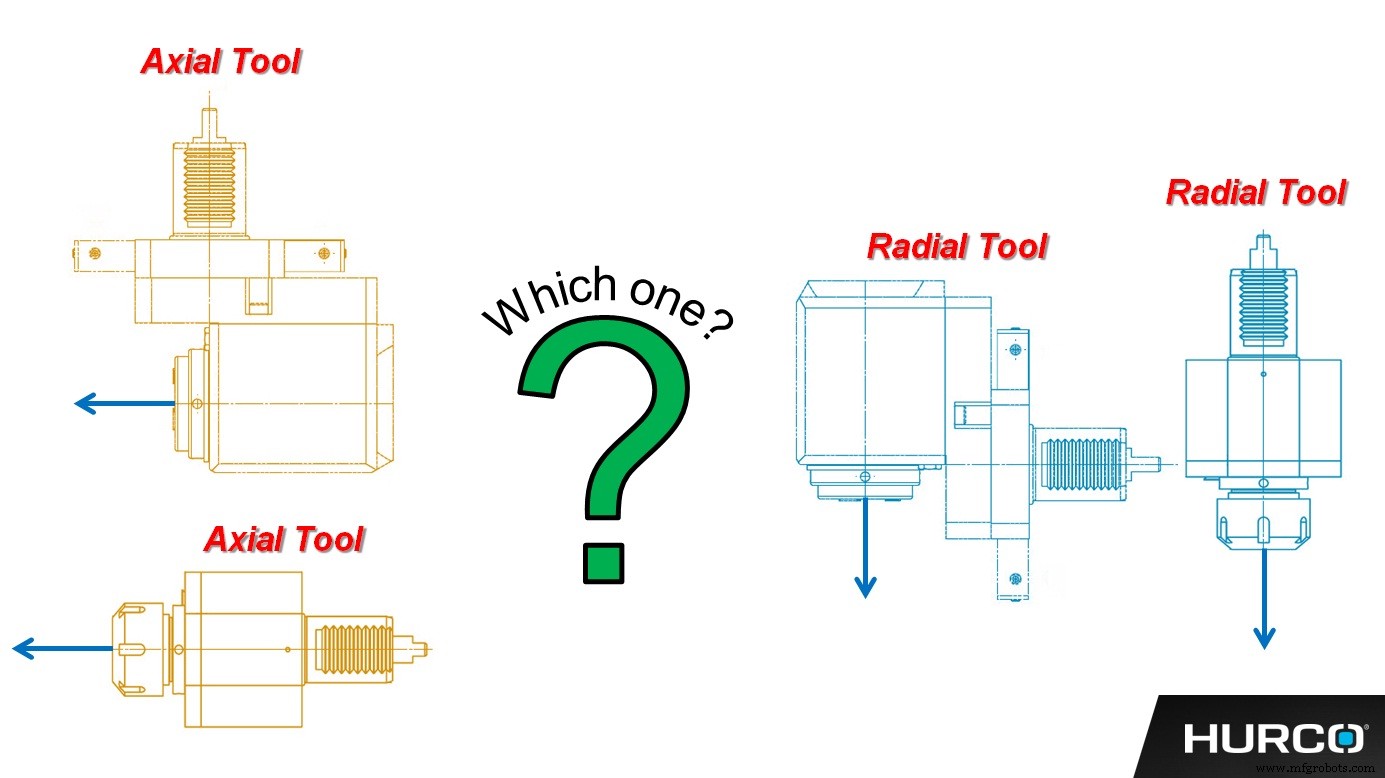
ハーコ制御でライブツールをプログラミングするには、ホルダータイプやタレットタイプに関わらず、**工具先端が向いている方向**でラジアル/アキシャルを標準化しました。工具先端がZ軸方向なら「アキシャルツール」、X軸方向(パーツ半径を制御する方向)なら「ラジアルツール」と呼びます。この工具先端配向の標準化を理解すれば、特にハーコ会話型制御を使ったライブツールプログラミングが驚くほど簡単になります!
CNCマシン
- ミルターンとターンミルの理解:詳細ガイド
- 従来型ツールホルダー vs タレット技術:次世代工作機械に最適なのはどちらか
- 旋削フライス複合機が現代製造業に不可欠な理由
- ターンミル複合機:生産性のピークを解き放つ
- CNC複合旋削フライス加工(ミルターン)のメリットを探る
- ミルターンセンター(複合加工機)の仕組み・プログラミング・工具システム完全解説
- CNC旋削フライス複合機:マルチタスク精密加工の究極ガイド
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- 機械技師とは?スキル、ツール、業界への影響を探る
- ダイカスト解説:精度、効率、生産メリット
- レーザー切断:現代製造業における精度、汎用性、主要メリット